

Del escaneo al informe de inspección: escáner 3D industrial en la práctica
escáner 3d industrial: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición La presión sobre los equipos de calidad ha.
Contexto de planta y necesidad de medición

Contexto de planta y necesidad de medición
La presión sobre los equipos de calidad ha cambiado en los últimos años. Ya no alcanza con detectar una desviación al final de la línea; ahora la trazabilidad, la repetibilidad y la velocidad de reacción definen si una planta cumple o no con sus entregas.
En entornos como el mecanizado de precisión, la inyección de plástico o la fabricación de utillajes, las piezas llegan con tolerancias cada vez más ajustadas y superficies complejas. Muchos talleres todavía dependen de plantillas físicas, galgas o máquinas de medición por coordenadas compartidas entre varios turnos.
El cuello de botella aparece rápido: la inspección se convierte en espera, la espera se convierte en retrabajo y el retrabajo erosiona el margen.
Dimensiones de selección y comprobaciones de campo
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Contexto de planta y necesidad de medición | La presión sobre los equipos de calidad ha cambiado en los últimos años. | Ya no alcanza con detectar una desviación al final de la línea; |
| Dónde se limita la medición tradicional | El punto clave es este: la medición tradicional no falla por falta de precisión en el instrumento, sino porque pierde eficacia cuando la pieza deja d… | En cuanto aparecen radios compuestos, paredes finas con desmoldeo negativo, nervaduras profundas o superficies de forma libre, el brazo articula… |
| Cómo encaja el escaneo 3D en el flujo | El cambio más relevante en control dimensional no ha sido la velocidad de captura, sino la integración del dato 3D dentro del proceso productivo. | Un escáner 3D industrial como INSVISION deja de ser una estación aislada de medición para convertirse en el punto de entrada de información que… |
| Puntos de validación antes de implantar | Antes de mover un escáner 3D industrial al área de producción, conviene validar tres cosas en planta. | Primero, el tipo de superficie. |
Un escáner 3D industrial cambia esa lógica porque acerca la captura de geometría completa al punto donde se genera la desviación. En lugar de medir unos pocos puntos críticos, el operador obtiene una nube densa que permite comparar la pieza completa contra el CAD de referencia.
Eso tiene un valor operativo directo: los problemas de forma, alabeo o contracción se ven antes de liberar el lote.
No se trata de reemplazar todo el sistema de medición tradicional de un día para otro, sino de resolver los casos donde la geometría libre, las zonas de difícil acceso o la necesidad de documentar la evidencia hacen que los métodos convencionales resulten lentos o incompletos.
En plantas con presión de inspección alta, la combinación de medición sin contacto y flujo de trabajo digital reduce la dependencia de un único técnico experto. El dato queda registrado, puede revisarse por turno y sirve para discutir desviaciones con ingeniería o con el cliente sin ambigüedad.
Para los responsables de producción, el beneficio no es solamente técnico: es saber antes si la pieza sirve, cuánto se desvió y qué decisión tomar sin parar la línea innecesariamente.
INSVISION aborda ese punto desde la captura de geometría densa en piezas industriales, manteniendo el foco en que el dato sea utilizable dentro del flujo de calidad existente, no un entregable aislado.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
El punto clave es este: la medición tradicional no falla por falta de precisión en el instrumento, sino porque pierde eficacia cuando la pieza deja de ser un prisma simple.
En cuanto aparecen radios compuestos, paredes finas con desmoldeo negativo, nervaduras profundas o superficies de forma libre, el brazo articulado o la máquina de coordenadas te obligan a elegir entre densidad de puntos y tiempo de inspección.
Si tomas pocos puntos, validas dimensiones críticas pero no capturas la continuidad geométrica real. Si intentas densificar, el operador pasa horas planificando trayectorias, cambiando orientaciones de palpador y anotando compensaciones. El cuello de botella no es la máquina, es la estrategia de muestreo.
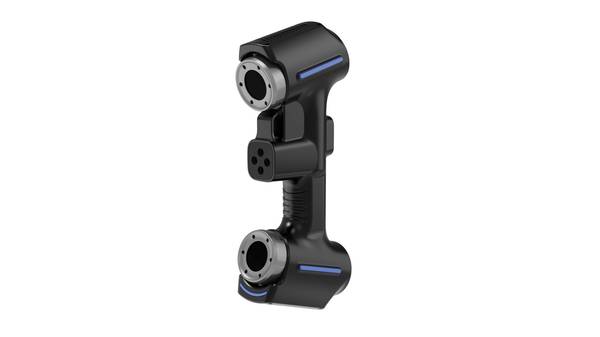
En geometrías complejas, el palpado discreto deja zonas ciegas precisamente donde suelen concentrarse los problemas funcionales: acuerdos de radio, transiciones de sección, aligeramientos con accesos restringidos y cavidades profundas.
Un escáner 3D industrial cambia esa lógica porque captura nubes de puntos continuas sobre la superficie real, sin depender de una rejilla de puntos predefinida. El operador no tiene que decidir de antemano qué medir; registra la pieza completa y la evaluación se hace después, sobre el modelo digital.
La continuidad de datos es el segundo límite estructural. Con medición tradicional, cada punto palpado existe aislado. Entre punto y punto, la geometría se asume por interpolación. En piezas funcionales, esa suposición esconde desviaciones locales que afectan ensamblaje, estanqueidad o comportamiento dinámico.
Un equipo INSVISION con líneas láser azules paralelas y modo de escaneo profundo permite registrar esas zonas sin perder la referencia global del resto de la pieza. No se trata solo de más puntos; se trata de que los puntos estén conectados en una superficie coherente, alineada y evaluable contra el CAD de diseño.
El tercer límite es el plazo de entrega. La inspección por contacto es secuencial por naturaleza: cada cota requiere su alineación, su palpado, su verificación.
Si el informe de primer artículo exige un número alto de características o una comparación completa de superficies, el tiempo de inspección se dispara y condiciona la liberación del lote.
En ese contexto, el escaneo 3D industrial no elimina la necesidad de validar tolerancias críticas, pero reduce drásticamente el tiempo dedicado a capturar la geometría de referencia y a documentar desviaciones de forma.
El resultado es un flujo donde el metrólogo dedica más tiempo a interpretar resultados y menos a perseguir puntos.
La limitación real de la medición tradicional no está en el equipo, sino en el método: muestreo discreto, cobertura incompleta y ciclos largos. Para piezas con geometría compleja, requisitos de trazabilidad y entregas ajustadas, ese método deja de ser viable desde una perspectiva de coste operativo.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
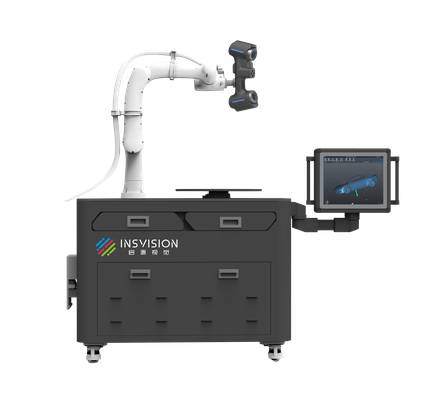
El cambio más relevante en control dimensional no ha sido la velocidad de captura, sino la integración del dato 3D dentro del proceso productivo.
Un escáner 3D industrial como INSVISION deja de ser una estación aislada de medición para convertirse en el punto de entrada de información que alimenta la comparación, la revisión y el reporte sin pasos intermedios.
En un flujo típico de inspección, el equipo captura la pieza y genera una malla con referencia geométrica completa. Esa malla se alinea contra el CAD nominal o contra otra pieza escaneada, y ahí aparecen las desviaciones reales.
La revisión no depende de interpretar cotas sueltas: se hace sobre el mapa de color y sobre secciones críticas. El reporte se genera desde esa misma sesión, con lo cual el dato que ve calidad es el mismo que ve producción.
El punto clave es la trazabilidad del dato. Sin nube de puntos no hay comparación confiable; sin comparación, la revisión se vuelve criterio individual; sin reporte estructurado, el hallazgo no se convierte en acción correctiva. El escaneo 3D industrial cierra ese circuito en una sola secuencia de trabajo.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
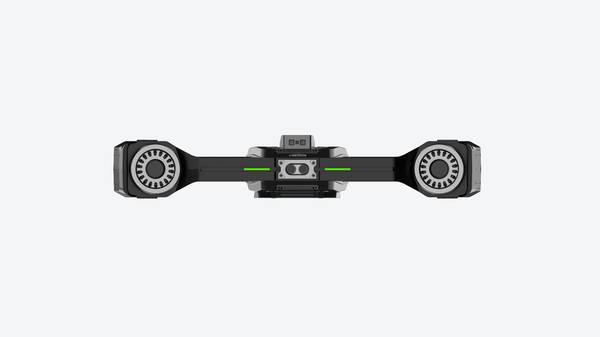
Antes de mover un escáner 3D industrial al área de producción, conviene validar tres cosas en planta. Primero, el tipo de superficie. Si hay piezas con alta reflexión, huecos profundos o cantos finos, el equipo debe ofrecer modos de captura diferenciados.
En la gama INSVISION, por ejemplo, se contemplan modos de escaneo de precisión con 7 líneas láser azules y modo de agujero profundo con una sola línea, lo que facilita abordar geometrías complicadas sin cambiar de herramienta. Segundo, la integración de datos.
Si el flujo exige conectar resultados con MES o bases de terceros, conviene comprobar la capacidad de desarrollo de interacciones. industrial escáner 3D soporta este tipo de ampliación, algo que evita islas de información.
Tercero, la repetibilidad del entorno: vibración, temperatura e iluminación afectan la estabilidad de la captura. Validar el escáner en condiciones reales de taller, no solo en laboratorio, reduce sorpresas posteriores. En resumen, antes de aprobar la implantación hay que verificar superficie, integración y entorno.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.