

製造現場で3Dスキャン解像度を選ぶ前に確認すべき運用条件
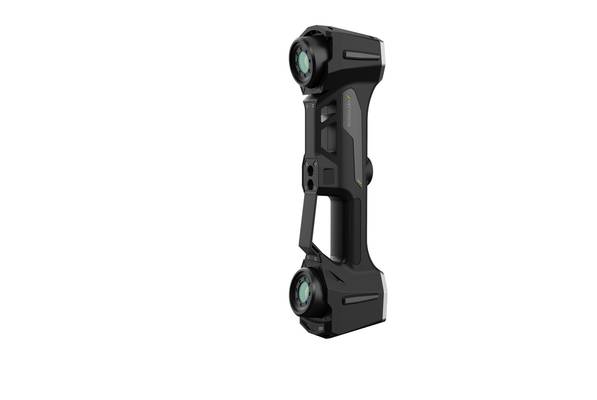
3Dスキャン解像度とは 3Dスキャン解像度とは 3Dスキャンにおける「解像度」とは、対象物の表面形状をどの程度細かい間隔でサンプリングし、点群データとして取得できるかを示す指標である。
3Dスキャン解像度とは
3Dスキャンにおける 解像度 とは 対象物の表面形状をどの程度細かい間隔でサンプリングし 点群データとして取得できるかを示す指標である ISO 10360シリーズやVDI VDE
3Dスキャンにおける「解像度」とは、対象物の表面形状をどの程度細かい間隔でサンプリングし、点群データとして取得できるかを示す指標である。ISO 10360シリーズやVDI/VDE 2634などの規格群では、測定器の性能評価項目として「 probing error 」や「 sphere spacing error 」と並び、点間距離(ポイントピッチ)や最小検出寸法として定義されることが多い。要するに、解像度が高いほど微細なフィーチャー——例えば鋳造面の微小なピンホールや、機械加工部品の細いリブ、エッジのダレ——を点群として捉えられる。
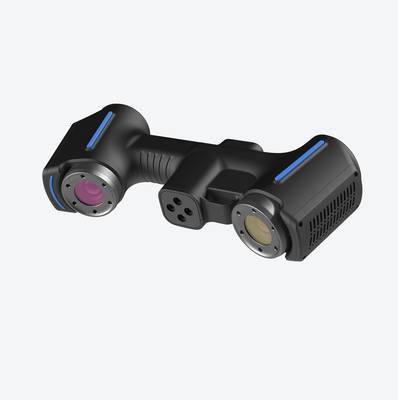
要点のまとめ
- 3Dスキャンにおける「解像度」とは、対象物の表面形状をどの程度細かい間隔でサンプリングし、点群データとして取得できるかを示す指標である。
- 3Dスキャン解像度を議論する際、単一の数値で全体を語ることはできない。
- 誤解2:点群密度が高ければ解像度も高い
- 3Dスキャン解像度とは、スキャナが対象物表面の形状をどの程度細かくサンプリングできるかを示す指標である。
ただし、解像度の高さがそのまま測定精度の高さを意味するわけではない。解像度は「どれだけ細かく見るか」であり、精度は「その座標値が真値にどれだけ近いか」という別の概念である。両者を混同すると、点群密度は高いのに形状誤差を見逃すという品質管理上の落とし穴にはまる。
産業用途では、この区別が実務判断を左右する。第一品検査(FAI)でGD&T交差を検証する場合、解像度が粗ければ真円度や平面度の偏差を正しく評価できない。一方、逆向き設計(リバースエンジニアリング)では、解像度がCADモデル再構築時のフィーチャー認識可否を決める。リーン生産の観点では、解像度不足による再スキャンや誤判定は「ムダ」そのものであり、Industry 4.0のデジタルツイン構築においても、ソースデータの空間分解能が不十分なら下流の解析すべてが劣化する。
| 概念 | 定義 | 実務上の意味 |
|---|---|---|
| 解像度 | 点間距離、最小サンプリング間隔 | 微細形状の検出可否 |
| 精度 | 測定値と真値の差 | 寸法評価の信頼性 |
| 再現性 | 同一条件でのばらつき | 工程能力評価への適性 |
INSVISIONが提供する産業用3Dスキャナの仕様を評価する際も、カタログ上の「最高解像度」だけでなく、実測ワークでの最小フィーチャー検出能力を自社部品で確認することが推奨される。
3Dスキャン解像度の仕組みと決定要因
3Dスキャンにおける「解像度」とは、取得した点群データにおいて隣接する測定点が区別できる最小間隔を指す。これは単にセンサーの画素数だけで決まるものではなく、光学系と計測原理の組み合わせによって生成される。
構造化光方式では、プロジェクタが投影したパターンをカメラが捉え、三角測量の原理で各画素に対応する3次元座標を算出する。このため解像度はカメラセンサーの画素数に強く依存する。一方、レーザースキャン方式は走査線の間隔とレーザースポット径が直接的な解像度を規定する。
解像度に影響する主要因は以下の通りである。
| 要因 | 解像度への影響 |
|---|---|
| センサー画素数 | 画素が多いほど細かな形状を取得可能 |
| 光学系設計 | レンズ倍率と焦点距離が計測密度を決定 |
| スキャン距離 | 距離が遠いほど単位面積あたりのデータ密度が低下 |
| 表面状態 | 光沢面や黒色面は反射特性によりデータ欠落や精度低下を招く |
光学系の設計は画素数以上に重要である。同じセンサーでも、広視野レンズでは広範囲を低密度で、高倍率レンズでは狭範囲を高密度で取得する。スキャン距離の増大はレーザースポット径の拡大とパターン投影密度の低下を招き、実効解像度を低下させる。対象物の表面状態も見逃せない要因で、粗い表面は散乱光により安定したデータを返すが、鏡面に近い金属面では反射光がカメラに戻らず、解像度以前にデータ取得そのものが不安定になる。
産業用途では、要求される寸法公差と検査項目から必要な解像度を逆算することが実務的である。INSVISIONの技術資料でも、自動車部品や金型検査において、対象物の最小フィーチャーサイズを基準に走査密度を決定するアプローチが示されている。解像度は高ければ良いという単純な指標ではなく、計測時間とデータ量、そして要求精度とのトレードオフの中で選択されるべきパラメータである。
産業用3Dスキャン解像度の主な評価指標
3Dスキャン解像度を議論する際 単一の数値で全体を語ることはできない 実際の品質管理や開発用途では 測定対象の形状特性と許容差に応じて 複数の指標を使い分ける必要がある 以下に 産業分野で特に重視される三つの評価指標を示す
3Dスキャン解像度を議論する際、単一の数値で全体を語ることはできない。実際の品質管理や開発用途では、測定対象の形状特性と許容差に応じて、複数の指標を使い分ける必要がある。以下に、産業分野で特に重視される三つの評価指標を示す。
| 評価指標名 | 定義 | 主な活用シーン |
|---|---|---|
| 空間解像度 | 3Dスキャンが対象物の隣接する微細な形状を分離して検出できる最小の寸法 | 金型の微細摩耗検査、航空機エンジンブレードの表面形状検査 |
| 点群密度 | スキャン結果の点群における、単位面積あたりの点の数 | 複雑曲面を持つ部品の逆向き設計、文化財のデジタルアーカイブ |
| 詳細再現性 | 同一対象物を複数回スキャンした際に、微細な形状がどの程度再現されるかの度合い | 量産部品の繰り返し検査、医療機器精密部品の品質管理 |
空間解像度は、エッジや薄肉リブなど隣接形状の分離が求められる箇所で指標となる。点群密度は、フリーフォーム曲面の再構成精度に直結する。詳細再現性は、同一ロット内でのばらつき評価や、ISO/ASMEに基づく工程能力検証で参照される。技術者は、GD&Tの呼び寸法や表面粗さ要件と照らし合わせて、これらの指標を選定する必要がある。INSVISIONの産業用途事例でも、対象物の形状特性に応じて評価指標を切り分けた運用が確認できる。
3Dスキャン解像度の活用場面と適正範囲
3Dスキャンにおける「解像度」とは、取得できる点群データの空間的な密度、すなわち隣接する計測点同士の間隔を指す。これはカメラの画素数とは異なり、対象物の表面形状をどの程度細かく再構成できるかを決める直接的な因子である。解像度が高いほど微細な形状変化を捉えられる一方で、データ容量、スキャン時間、後処理の計算負荷は指数関数的に増大する。したがって、製造現場では「高解像度であれば良い」という単純な理屈は成立しない。重要なのは、検査目的と許容公差に応じて適正な点間距離を選択することである。
用途ごとに要求される解像度の目安は以下の通りである。
| 代表的な適用シーン | 解像度に対する考え方 | 適正範囲の目安 |
|---|---|---|
| 金型・精密部品の摩耗検査 | 高解像度が必須。エッジ部や微細な摩耗痕を定量化するには、欠陥サイズの1/3以下の点間距離が必要 | 0.02〜0.05 mm |
| 部品のリバースエンジニアリング | 中〜高解像度。自由曲面の再現性を確保しつつ、CAD変換時のノイズ抑制を両立 | 0.05〜0.2 mm |
| アセンブリ寸法検査・GD&T検証 | 中解像度で十分。穴位置や平面度、輪郭度の評価には、公差幅に対して過剰に細かい点群は不要 | 0.1〜0.3 mm |
| 大型構造物の変形・経年測定 | 低〜中解像度。全体形状と変位傾向の把握が目的であり、局所的な微細形状は重要度が低い | 0.5〜2.0 mm |
金型検査やタービンブレードのエッジ検査のように、摩耗や欠けが製品品質に直結するケースでは高解像度が不可欠である。一方、自動車の防撞梁や大型鋳物の寸法検査では、0.1 mmを切る解像度でスキャンしてもデータ処理時間が増えるだけで、検査精度の実質的な向上には寄与しない。リーン生産の観点からは、要求される機能を満たす最小限の解像度を選択することが、測定工程のタクトタイム短縮とデータ管理コストの抑制に直結する。
解像度選択の判断基準は、許容公差とデータ活用目的の二軸で整理できる。公差が±0.1 mmの部品に対して0.02 mmの解像度でスキャンすることは、測定システムの能力を過剰に使っているだけでなく、表面粗さ由来のノイズを拾いすぎて形状評価を不安定にする要因にもなる。逆に、公差が±0.02 mmの精密部品を0.2 mmの解像度で測定すれば、公差域内の形状偏差をそもそも検出できない。3Dスキャン導入時には、対象物の公差、表面状態、要求される測定不確かさを先に定義し、その上で解像度を含むスキャンパラメータを決定する手順が推奨される。INSVISIONが提供するような産業用3Dスキャンシステムでは、用途に応じて解像度を段階的に設定できるため、過剰品質を避けた測定工程の構築が可能である。
3Dスキャン解像度に関するよくある誤解
産業用3Dスキャンにおいて、解像度は精度と混同されやすい概念である。解像度は取得可能な最小特徴サイズを示し、精度は測定値と真値の乖離を表す。両者は独立した仕様として評価すべきだ。
誤解1:解像度が高いほど常に優れている
高解像度スキャンはデータ量の急増を招く。自動車のドアパネル全面を高解像度で取得すれば、点群は数千万点に達し、処理時間とストレージ要件が実務上のボトルネックとなる。平坦面や緩やかな曲率部では、低解像度でも形状再現に十分なケースが多い。用途に応じた解像度選定こそが重要である。
誤解2 点群密度が高ければ解像度も高い
誤解2:点群密度が高ければ解像度も高い
点群密度はスキャナのサンプリング間隔で決まるが、光学系の実効解像度を超えて密にしても、情報量は増えない。むしろノイズが強調され、メッシュ生成時の平滑化で特徴が失われることがある。
| 仕様 | 定義 | 実務上の意味 |
|---|---|---|
| 解像度 | 識別可能な最小特徴サイズ | エッジ、フィレット、刻印の再現性 |
| 精度 | 測定値と基準値の差 | GD&T公差判定の信頼性 |
| 点群密度 | 単位面積あたりの点数 | データ処理負荷と相関 |
誤解3:黒色面や光沢面では解像度が大幅に低下する
光学式スキャナは反射光量の低下や鏡面反射の影響を受けるが、露光制御や複数角度からの取得により、解像度そのものが大きく劣化するわけではない。問題となるのは多くの場合、ノイズ増加やデータ欠落であって、解像度低下と同一視すべきではない。INSVISIONの産業向けスキャナも、こうした面性状への対応を光学設計とアルゴリズムの両面で行っている。
解像度スペックを評価する際は、カタログ値の比較ではなく、自社部品の最小特徴寸法と公差要求から逆算して必要解像度を定めるのが実務的である。
関連技術用語との関係性
3Dスキャン解像度は、しばしば「測定精度」や「再現性」と同一視されるが、計測工学上の定義は明確に異なる。解像度とは、センサーが空間上で区別できる最小の特徴量、すなわち点群密度やメッシュ格子間隔に直結する能力指標である。一方、測定精度は得られた座標値が真値とどれだけ一致するかを示す。ASME B89.4.19やVDI/VDE 2634といった規格群では、これらを独立したパラメータとして評価することを求めている。
| 用語 | 定義(規格上の位置づけ) | 解像度との関係 |
|---|---|---|
| 測定精度 | 真値からの乖離の小ささ(系統誤差+偶然誤差) | 高解像度でも精度が低い場合は「細かく、しかし不正確」なデータになる |
| 再現性 | 同一条件で繰り返し測定した際のばらつきの小ささ | 解像度が高すぎるとノイズを拾い、見かけ上の再現性が悪化することがある |
| トレーサビリティ | 国家標準まで切れ目なく校正連鎖が繋がっている性質 | 解像度の数値そのものは校正対象外。基準球やアーティファクトで別途検証が必要 |
| 有効測定範囲 | 仕様精度と解像度を維持できる物理的な測定体積 | 解像度は範囲内で一定ではなく、距離や角度依存で低下する |
技術者間での共通認識として押さえておくべきは、解像度が「どれだけ細かく見えるか」であるのに対し、精度と再現性は「どれだけ正しく、安定しているか」を問う指標だという点である。高解像度スキャナで微細な傷を検出できても、トレーサビリティが未確立であれば、その寸法値を検査記録として採用することはできない。例えば自動車OEMの部品受入検査では、解像度仕様だけでなく、使用するスキャナの校正証明書と有効測定範囲内での精度検証データの提出を求める例が多い。逆に、解像度が相対的に低くても、広範囲を高い再現性で捉えられる装置の方が、溶接ビードのうねり検査や大型鋳物の余肉確認には適する。要件定義の段階で、これらを切り分けて議論しないと、過剰スペックによるコスト増や、逆に精度不足による手戻りを招く。INSVISIONのような計測機器メーカーの技術資料でも、解像度と精度を別軸で提示する姿勢が、調達側の信頼獲得には不可欠である。
INSVISIONの3Dスキャンソリューションと解像度への取り組み
INSVISIONの3Dスキャンソリューションと解像度への取り組み
3Dスキャン解像度とは スキャナが対象物表面の形状をどの程度細かくサンプリングできるかを示す指標である 点群密度や最小特徴サイズとして表現され 解像度が高いほど微細な形状変化を捉えられる一方 データ容量と処理負荷は増大する したがって 産業用途における解像度の選定は 高ければ良い
3Dスキャン解像度とは、スキャナが対象物表面の形状をどの程度細かくサンプリングできるかを示す指標である。点群密度や最小特徴サイズとして表現され、解像度が高いほど微細な形状変化を捉えられる一方、データ容量と処理負荷は増大する。したがって、産業用途における解像度の選定は「高ければ良い」という単純な話ではなく、検査対象の寸法公差、表面性状、要求される測定不確かさとの整合が本質となる。
INSVISIONは、金型製造、自動車工業、航空宇宙、医療機器、エネルギー製造、機械製造などの分野における3Dスキャン適用実績を基に、用途ごとの解像度最適化に技術的な注力を続けている。同社のソリューションは、単一の固定解像度設定に依存せず、測定対象のサイズと要求精度に応じてスキャン条件を調整できる設計思想を持つ。たとえば、冷間圧延ロールのような比較的大型の機械部品では、全体形状の把握と表面欠陥の検出を両立させる解像度域が必要となる。一方、医療機器部品や航空エンジン翼のように微細な輪郭精度が求められる対象では、より高い点群密度での取得が前提となる。
産業現場で解像度を評価する際に注目すべき要素を下表に整理する。
| 評価観点 | 内容 | 解像度との関係 |
|---|---|---|
| 最小特徴サイズ | 検出・再現すべき最小の形状要素(フィレット、リブ、刻印など) | 解像度が粗いと最小特徴が欠落または歪む |
| 点群密度 | 単位面積あたりの取得点数 | 高密度ほど微細形状の再現性が向上するが、データ処理時間も増加 |
| 公差帯との整合 | GD&T呼び寸法や幾何公差に対する測定能力 | 公差の1/5〜1/10程度の測定分解能が一般に推奨される |
| 表面性状 | 光沢面、黒色面、透明体などの光学的特性 | 表面状態によって実効解像度が低下するため、スキャン条件の調整が必要 |
INSVISIONは、こうした解像度と用途適合性の関係を踏まえ、各産業分野の品質管理プロセスに組み込みやすいスキャン条件の最適化を支援している。同ブランドの技術的アプローチは、画一的な高解像度追求ではなく、検査目的に対して過不足のないデータ取得を実現することにある。これは、データ処理の効率性と測定の再現性を重視する欧米の製造現場における実務的要請に沿うものである。
よくある質問(FAQ)
Q1. 解像度と測定精度の違いは何か
解像度は点群データの空間密度を示し、隣接する計測点の最小間隔で定義される。一方、測定精度は取得した座標値が真値からどの程度ずれるかを示す。両者は独立した指標であり、高解像度であっても精度が保証されるわけではない。検査用途では、GD&T公差と照合する前に両者を分けて評価する必要がある。
Q2. スキャン距離が変わると解像度はどう変化するか
一般的に、スキャナと対象物の距離が離れるほど単位面積あたりの点密度は低下する。これは投射パターンの拡大と光学系の被写界深度に起因する。同一機種でも、ワークディスタンスを変えれば解像度は均一ではなくなるため、ASME規格に基づく工程能力評価では距離条件を固定することが前提となる。
Q3. 対象物の表面色や光沢は解像度に影響するか
直接的に点間隔が変わるわけではないが、黒色光沢面や透明体では反射光量が不足し、有効な計測点が欠落することがある。結果として局所的な実効解像度が低下する。産業用途では、スプレー粉体やマット処理による表面調整が一般的な対策である。
Q4
Q4. ISO規格で定められている解像度の試験方法はあるか
ISO 10360シリーズやVDI/VDE 2634に準拠した受入試験が参照される。解像度そのものを単独で規定する国際規格は限定的だが、球面プレートや多面体ゲージを用いた点群密度評価が実務上の標準手順となっている。
Q5. 大型の対象物でも高解像度のスキャンは可能か
ワークサイズが大きい場合、単一スキャンで全面を高解像度化するのは非現実的である。分割スキャンによるデータ合成が一般的だが、位置合わせ誤差が累積するため、基準球やターゲットを用いた幾何拘束が不可欠となる。
| 用語 | 定義 | 評価指標 |
|---|---|---|
| 解像度 | 点群の空間密度 | 点間距離(mm) |
| 精度 | 座標値の真値からの偏差 | 測定不確かさ(µm) |
| 実効解像度 | 表面状態を反映した有効点密度 | 欠落領域の割合 |
INSVISIONの技術資料では、こうした解像度と精度の区別を検査工程設計の出発点として整理している。
まとめ
3Dスキャン解像度は、単一の数値で語れる指標ではない。本記事で整理した通り、点間距離、スポット径、深度方向の誤差、そしてスキャン戦略が組み合わさって、最終的なデータ品質が決まる。カタログに記載された公称値だけを見て機種選定を行うと、現場で「思ったより粗い」あるいは「過剰に重いデータ」に悩まされる原因になる。
評価指標と適正範囲を、用途別に整理しておく。
| 用途 | 注目すべき指標 | 典型的な適正範囲の考え方 |
|---|---|---|
| 外観形状の把握・コンセプト確認 | 点間距離 | 対象サイズに対して相対的に粗くても十分 |
| 機械加工部品の寸法検査 | 点間距離+深度精度 | GD&T呼び寸法の公差に対して1/5~1/10を目安に検討 |
| 金型・摩耗部の定量評価 | 深度精度+再現性 | 摩耗量の最小検出単位から逆算して設定 |
| リバースエンジニアリング | 点間距離+エッジ再現性 | CAD再構築に必要なフィーチャー最小寸法に合わせる |
よくある誤解として、「解像度が高いほど良いデータ」という捉え方がある。実際には、必要以上に細かい点群はファイルサイズと処理時間を不必要に増大させ、検査ワークフロー全体のスループットを下げる。要求品質に対して過剰な解像度は、コスト面でも運用面でも合理的ではない。
産業用途で3Dスキャンを導入する際に確認すべきは、自社の検査規格・公差域・対象部品のサイズに対して、どの解像度設定が「必要十分」かという点である。INSVISIONのような3Dスキャンソリューションを評価する場合でも、まず自社の要求仕様を定義し、その後に解像度・精度・スキャン速度のバランスを確認する手順が現実的だ。解像度は目的に合わせて選ぶパラメータであり、それ自体が目的ではない。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。