

Von Scandaten zum Prüfbericht: Laser-3D-Scannen in der Praxis
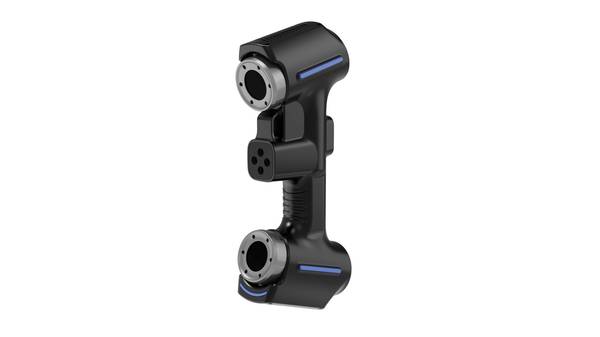
Laser-3D-Scannen: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Im produzierenden Umfeld entsteht der Bedarf an geometrischer Prüfung nicht.
Fertigungsumfeld und Messbedarf
Im produzierenden Umfeld entsteht der Bedarf an geometrischer Prüfung nicht aus akademischem Interesse, sondern aus konkreten Risiken: Werkzeugverschleiß, thermische Verformung, Chargenabweichungen bei Zulieferteilen.
Wer Blechumformung, Druckguss oder spanende Serienfertigung betreibt, kennt die Diskrepanz zwischen CAD-Nenngeometrie und realem Bauteil. Die Frage ist nicht, ob Abweichungen existieren, sondern ob sie innerhalb der spezifizierten Toleranzfelder bleiben.
Klassische Prüfmittel stoßen dabei an Grenzen. Taktile Messungen liefern punktuelle Informationen, erfassen aber keine flächigen Formabweichungen. Lehren beantworten nur Gut/Schlecht-Entscheidungen, ohne Daten für die Prozessregelung zu liefern.
Genau hier setzt der Bedarf an belastbaren Messdaten an: Qualitätsmanager benötigen dokumentierbare Ist-Geometrien für Erstmusterprüfungen nach PPAP oder für die statistische Prozesskontrolle. Fertigungsplaner brauchen Soll-Ist-Vergleiche, um Korrekturen an Werkzeugen oder Spannmitteln abzuleiten.
Laser-3D-Scannen adressiert diesen Bedarf durch flächige, berührungslose Erfassung. Die resultierenden Punktwolken ermöglichen vollflächige Abweichungsanalysen statt isolierter Einzelmessungen. Für Prüfumfänge mit hoher Taktzahl oder komplexen Freiformflächen wird diese Datendichte zum entscheidenden Kriterium.
| Messaufgabe | Typische Anforderung | Relevanz im Fertigungsumfeld |
|---|---|---|
| Erstmusterprüfung | Vollständiger Soll-Ist-Vergleich mit dokumentierten Abweichungen | Nachweis gegenüber Kunden, Freigabe von Serienwerkzeugen |
| Serienbegleitende Prüfung | Schnelle Erfassung kritischer Geometriemerkmale | Frühzeitige Erkennung von Werkzeugverschleiß |
| Form- und Lagetoleranzen | Flächige Auswertung statt Einzelpunktmessung | Bewertung von Ebenheit, Rundheit, Profiltoleranzen |
| Reverse Engineering | Rückführung physischer Bauteile in CAD-Daten | Ersatzteilfertigung, Werkzeugreparatur |
Die Prüfbelastung in westlichen Fertigungsbetrieben wird durch normative Vorgaben zusätzlich erhöht: ISO 9001 fordert dokumentierte Messmittelüberwachung, kundenspezifische Anforderungen verlangen oft lückenlose Rückverfolgbarkeit der Prüfdaten.
Ein Messsystem, das keine nachvollziehbaren, exportierbaren Datensätze erzeugt, ist für diese Prozesse unbrauchbar – unabhängig von seiner Messgeschwindigkeit.
Entscheidend ist die Trennung zwischen Messauflösung und Messsicherheit. Hohe Punktdichten allein garantieren keine belastbaren Ergebnisse; ebenso wichtig sind Wiederholgenauigkeit, Umgebungsstabilität und die Validierung der Messkette.
Ingenieure, die Laser-3D-Scannen in bestehende Prüfprozesse integrieren, bewerten Systeme deshalb nach ihrer Eignung für definierte Messaufgaben, nicht nach reinen Leistungsdaten.
Anbieter wie INSVISION bieten hierzu unterschiedliche Scanmodi an – von Einzellinien-Scans für tiefe Bohrungen bis zu mehrlinigen Konfigurationen für hohe Flächenleistung –, wobei die Auswahl stets von der konkreten Prüfaufgabe abhängen muss.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse – taktile Koordinatenmessgeräte, Lehren, Messschieber oder profilbasierte Prüfmittel – stoßen bei drei Anforderungen systematisch an ihre Grenzen: komplexe Geometrien, Datenkontinuität und terminliche Belastbarkeit.
Diese Grenzen sind keine Frage mangelnder Sorgfalt, sondern eine Folge des Messprinzips selbst.
Komplexe Geometrien. Ein taktiles Messsystem erfasst Punkte sequenziell. Freiformflächen, Hinterschneidungen, tiefe Bohrungen oder verwundene Kühlkanäle lassen sich damit nur unvollständig antasten.
Die Messunsicherheit steigt dort, wo der Taster die Fläche nicht senkrecht erreicht oder Ausweichbewegungen erforderlich sind. Lehren prüfen zudem nur, ob ein Merkmal innerhalb der Lehrentoleranz liegt – sie liefern keine Ist-Geometrie für die Ursachenanalyse.
Datenkontinuität. Einzelmesspunkte ergeben keine geschlossene Flächenbeschreibung. Zwischen den Messbahnen bleiben Bereiche unerfasst.
Für Reverse Engineering, Verformungsanalysen oder den Soll-Ist-Vergleich über die gesamte Bauteiloberfläche fehlt damit die Grundlage: ein flächiger, dichter Datensatz ohne Interpolationslücken.
Liefertermine. Der Zeitbedarf taktiler Messungen wächst überproportional mit der Merkmalszahl. Bei Erstbemusterungen oder kurzfristigen Änderungsständen wird die Messtechnik zum Engpass.
| Anforderung | Grenze konventioneller Verfahren | Konsequenz |
|---|---|---|
| Freiformflächen | Punktuelle Antastung, keine Flächenerfassung | Unvollständige Ist-Geometrie |
| Tiefe Bohrungen, Hinterschneidungen | Taster nicht erreichbar, Kollisionsgefahr | Messabbruch oder Ausweichstrategien |
| Flächiger Soll-Ist-Vergleich | Lückenhafte Punktwolken, Interpolation nötig | Unsichere Aussagen zur Formabweichung |
| Kurzfristige Erstmusterprüfung | Sequenzielle Messung, langer Rüstaufwand | Terminverzug in der Freigabe |
Diese Grenzen sind der Grund, warum optische Verfahren wie das Laser-3D-Scannen in der industriellen Qualitätssicherung an Bedeutung gewinnen. Sie ersetzen die punktuelle Antastung durch eine flächige, berührungslose Erfassung – und lösen damit genau die drei genannten Engpässe.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der praktische Nutzen von Laser-3D-Scannen zeigt sich erst, wenn die Messdaten in einen bestehenden Prüf- und Fertigungsablauf eingebunden werden. Ein Scan allein liefert eine Punktwolke; entscheidend ist der Abgleich mit dem CAD-Modell, die Auswertung nach definierten Toleranzen und die Dokumentation der Ergebnisse.
| Schritt | Tätigkeit | Ergebnis |
|---|---|---|
| 1. Scannen | Erfassung der Bauteilgeometrie mit blauen Laserlinien | Flächenmodell bzw. Punktwolke |
| 2. Abgleich | Best-Fit-Ausrichtung des Scans am CAD-Referenzmodell | Abweichungskarte (Ist-Soll-Vergleich) |
| 3. Prüfung | Auswertung gegen GD&T-Vorgaben, Form- und Lagetoleranzen | Messprotokoll mit Einzelwerten |
| 4. Berichtswesen | Export als PDF, CSV oder in QS-Systeme | Rückverfolgbare Prüfdokumentation |
Der Abgleich erfolgt in der Regel über einen Best-Fit-Algorithmus, der Scan und CAD-Modell nach der Methode der kleinsten Quadrate oder über definierte Referenzgeometrien ausrichtet. Bei Freiformflächen ohne eindeutige Bezugspunkte ist die Wahl der Ausrichtstrategie kritisch für die Aussagekraft der Abweichungsanalyse.
Für die Prüfung selbst sind zwei Ansätze zu unterscheiden: der flächige Soll-Ist-Vergleich über die gesamte Oberfläche und die punktuelle Auswertung einzelner Maße wie Bohrungspositionen, Durchmesser oder Ebenheits- und Rundheitstoleranzen.
Beide lassen sich aus demselben Scandatensatz ableiten, was den Aufwand gegenüber taktiler Einzelpunktmessung reduziert.
Im Berichtswesen zählt die Nachvollziehbarkeit. Messunsicherheiten, Ausrichtmethode und Prüfdatum gehören in den Report. In Branchen mit strengen Dokumentationspflichten – etwa Luftfahrt-MRO oder Medizintechnik – ist die lückenlose Archivierung der Scandaten ebenso relevant wie das finale Prüfprotokoll.
INSVISION-Systeme decken diesen Workflow durchgängig ab, vom Scan bis zum exportierbaren Bericht.
Validierung vor dem Einsatz
Der Begriff „Validierung“ wird im industriellen Kontext oft missverstanden. Es geht nicht um eine einmalige Kalibrierung des Messgeräts, sondern um den Nachweis, dass ein Messprozess unter den realen Bedingungen vor Ort reproduzierbar die geforderten Toleranzen erfasst.
Beim Laser-3D-Scannen betrifft das zwei Ebenen: die Eignung des Messprinzips für das Bauteil und die Stabilität des Aufbaus in der Umgebung.
Die wichtigsten Prüfungen vor dem ersten Serieneinsatz lassen sich in vier Gruppen gliedern:
| Prüffeld | Typische Fragestellung | Relevante Einflussgrößen |
|---|---|---|
| Bauteiloberfläche | Liefert die Oberfläche genügend Rückstreuung für blaue Laserlinien? | Glanzgrad, Beschichtung, Rauheit, Farbe |
| Geometriezugänglichkeit | Erreichen die Laserlinien Hinterschneidungen, Bohrungen oder tiefe Taschen? | Scanmodus (z. B. Einzellinie für Tiefenbohrungen), Arbeitsabstand |
| Umgebungsstabilität | Bleiben Messwerte bei Vibrationen oder Temperaturdrift stabil? | Aufstellung, Schwingungsdämpfung, Referenzpunktstrategie |
| Referenzierung | Lassen sich Einzelaufnahmen zuverlässig zu einem Gesamtmodell verknüpfen? | Zielmarken, Feature-Erkennung, Photogrammetrie-Vorabaufnahme |
Ein häufiger Fehler ist die Annahme, ein Scanner mit vielen parallelen Linien sei automatisch für alle Aufgaben geeignet. Für großflächige Freiformflächen mag ein Modus mit 17 oder mehr parallelen blauen Laserlinien sinnvoll sein.
Bei tiefen Bohrungen oder schmalen Nuten führt dagegen oft nur eine einzelne Laserlinie zu sauberen Daten. Hersteller wie INSVISION bilden diese Modi in ihren Systemen ab; entscheidend ist jedoch nicht die Anzahl der Linien, sondern ob der gewählte Modus zur Messaufgabe passt.
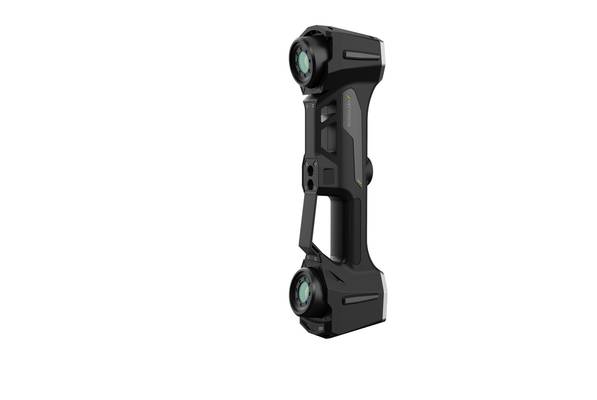
Vor der Freigabe eines Scanprozesses sollten Anwender einen Referenzkörper mit bekannten Maßen und Formtoleranzen mehrfach messen. Abweichungen zu GD&T-Vorgaben wie Ebenheit, Rundheit oder Positionstoleranz zeigen systematische Fehlerquellen.
Erst wenn diese Prüfung stabil innerhalb der geforderten Messunsicherheit liegt, ist der Prozess für die Serienbegleitung oder Erstmusterprüfung belastbar.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.