

contrôle 3D de surfaces de pales: critères pratiques pour les équipes de production
contrôle 3D de surfaces de pales: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Les ateliers aéronautiques ont changé.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Les ateliers aéronautiques ont changé. L’intégration plus serrée entre fabrication et contrôle pousse les équipes qualité à sortir d’une logique de prélèvement ponctuel pour aller vers une vérification plus systématique des géométries critiques.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Sur les pales de turbine ou de compresseur, cette évolution se heurte à une réalité simple : les moyens de mesure traditionnels suivent difficilement.
Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Contexte d’atelier et besoins de mesure: Les ateliers aéronautiques ont changé.
- Limites des méthodes de mesure classiques: L’évolution des programmes aéronautiques pousse les équipes qualité à revoir leurs pratiques de contrôle sur les p…
- Intégration du scan 3D dans le flux de travail: Contrairement à ce que l’on imagine souvent, l’intégration d’un scanner 3D dans un atelier aéronautique ne perturb…
Une pale ne se mesure pas comme une pièce prismatique. Les profils évolutifs, les congés de raccordement, les bords d’attaque et de fuite exigent une densité de points que le palpage manuel ou la machine à mesurer ne fournissent pas toujours dans des délais compatibles avec la cadence de l’atelier.
Le contrôle 3D de surfaces de pales devient alors un vrai sujet de production, pas seulement une préoccupation de laboratoire métrologique.
Dans ce contexte, les besoins exprimés par les équipes qualité et manufacturing sont assez convergents. Il faut des données fiables, répétables, exploitables immédiatement pour la comparaison au nominal ou pour la reprise d’usinage.
Il faut aussi un moyen qui s’adapte à la pièce sans imposer un bridage lourd ou une préparation trop longue. La pression de contrôle est réelle : toute dérive sur une pale engage la performance du module, l’équilibrage, la tenue en service.
Les solutions de numérisation 3D portables répondent à cette tension entre rigueur métrologique et souplesse d’atelier. Elles permettent de relever la surface complète d’une pale, d’en extraire les sections utiles et de générer une comparaison au modèle de référence.
Pour les acheteurs et responsables qualité, l’enjeu n’est pas seulement d’acheter un scanner, mais de choisir un moyen dont la rapidité de mise en œuvre et la robustesse des données tiennent dans un flux réel.
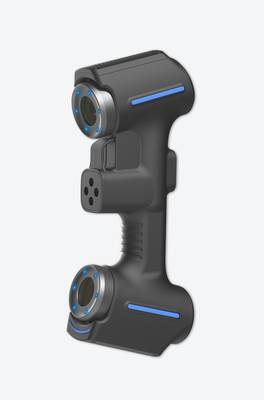
C’est dans ce cadre que les équipements INSVISION, notamment le scanner AlphaScan, sont évalués pour des applications de contrôle 3D de surfaces de pales en environnement aéronautique.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
L’évolution des programmes aéronautiques pousse les équipes qualité à revoir leurs pratiques de contrôle sur les pales de turbines. La complexité des profils aérodynamiques, avec leurs rayons de courbure variables et leurs raccordements serrés, met en difficulté les instruments traditionnels.
Un marbre, une colonne de mesure ou un palpeur peuvent difficilement suivre ces surfaces gauches sans multiplier les passes et les changements de référentiel.
Résultat : des relevés discontinus, des zones non couvertes au bord d’attaque ou de fuite, et une incertitude qui s’accumule dès que la pièce sort du plan de jauge théorique.
Les ruptures de données deviennent critiques quand il faut reconstituer la géométrie complète pour valider une première pièce ou un retour de maintenance. Chaque point manquant oblige à interpoler, ce qui fragilise l’analyse dimensionnelle.
En parallèle, les délais s’allongent : la préparation des montages, le temps de palpage, puis le traitement manuel des nuages de points mobilisent les équipes plusieurs heures par pale. Dans un contexte MRO où l’avion est immobilisé, ce temps de contrôle pèse directement sur la disponibilité.
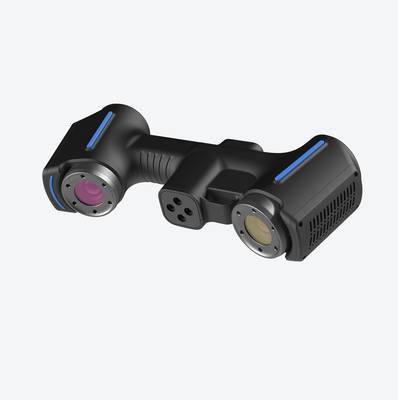
INSVISION propose avec AlphaScan une réponse adaptée au contrôle 3D de surfaces de pales, en remplaçant les relevés ponctuels par une saisie dense et continue de la géométrie.
Intégration du scan 3D dans le flux de travail
Contrairement à ce que l’on imagine souvent, l’intégration d’un scanner 3D dans un atelier aéronautique ne perturbe pas le flux qualité : elle le stabilise. Le véritable point de friction n’est pas la prise de mesure en elle-même, mais ce qui se passe entre l’acquisition des données et la décision de conformité.
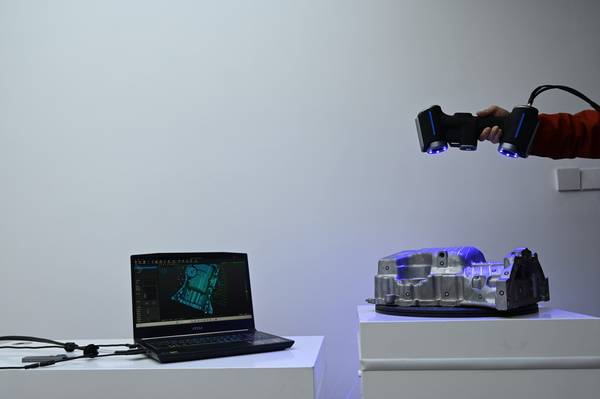
Avec un équipement comme l’AlphaScan d’INSVISION, le contrôle 3D de surfaces de pales s’insère dans une séquence continue, sans rupture documentaire. La pale est d’abord positionnée sur un support stable, sans nécessité de préparation de surface contraignante.
L’opérateur réalise le balayage complet, arêtes de bord d’attaque et intrados compris. Le nuage de points est immédiatement aligné sur le modèle nominal ou sur une référence numérisée. L’écart dimensionnel s’affiche sous forme de cartographie couleur, directement exploitable pour la revue technique.
Le rapport de contrôle est ensuite généré dans le format attendu par le service qualité, avec captures d’écran et tableaux d’écarts. En une seule session, la pale passe du scan à la revue, puis à l’archivage, sans export vers un logiciel tiers ni ressaisie manuelle.
Ce séquencement réduit les allers-retours entre mesure et analyse, tout en laissant une trace exploitable pour la traçabilité aéronautique.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’engager un projet de contrôle 3D de surfaces de pales, l’écart entre la méthode traditionnelle et l’approche par numérisation se joue rarement sur la précision brute du capteur. Il se joue sur la préparation du poste, la stabilité des référentiels et la répétabilité des mesures d’une équipe à l’autre.
Une pale contrôlée au marbre avec comparateurs et cales étalons peut donner un résultat correct sur trois sections, mais elle laisse des zones entières sans information, en particulier près du bord de fuite ou dans les rayons de raccordement au pied.
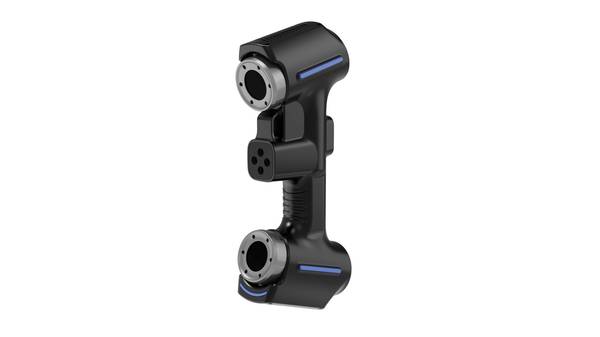
Le passage au scan AlphaScan change la nature de la donnée : on ne mesure plus quelques points, on capte la surface complète. Encore faut-il valider certains points avant de figer la procédure.
Le premier critère à vérifier concerne la taille et la géométrie des pales traitées. Les pales de soufflante de grand diamètre, les aubes de turbine ou les pièces de redresseur ne posent pas les mêmes contraintes d’accès.
Sur une pale fortement vrillée, le risque n’est pas tant la portée du scanner que la gestion des recouvrements entre passes. Une préparation soignée des positions de scan évite les zones d’ombre près du bord d’attaque. Le second point touche à la liberté de manipulation.
Si la pale reste montée sur son disque ou dans son montage de contrôle, l’opérateur doit pouvoir tourner autour sans déplacer la pièce, sous peine de dégrader l’alignement des nuages de points.
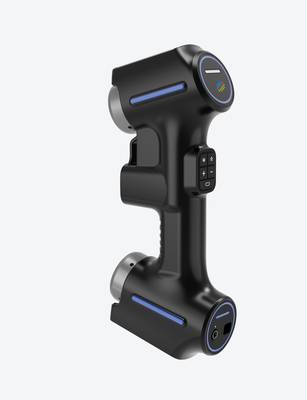
Les conditions de surface demandent aussi une validation préalable. Une pale brute de fonderie, une surface grenaillée ou un revêtement sombre absorbant réagissent différemment à la projection de franges.
Un dépôt de poudre matifiante peut être nécessaire, mais il faut alors s’assurer que l’épaisseur déposée ne vient pas fausser les tolérances géométriques les plus serrées. Sur une pale de turbine contrôlée avec des exigences de profil de l’ordre du centième, ce détail n’est pas anecdotique.
INSVISION recommande de qualifier le couple surface/préparation sur une pièce témoin avant de lancer la campagne de mesure.
Le troisième bloc de validation porte sur le référentiel de mesure. En aéronautique, les plans imposent souvent des référentiels basés sur le pied de pale, les points d’appui du montage ou des sections définies en CAO.
Le scan AlphaScan fournit un maillage dense, mais l’exploitation de ce maillage dépend de l’alignement sur le référentiel nominal. Une vérification sur site doit porter sur la disponibilité du modèle CAO, la définition des repères et la façon dont le service qualité exploite actuellement les rapports de contrôle.
Sans ce cadrage, même un nuage de points parfaitement dense reste difficile à comparer aux tolérances de profil.
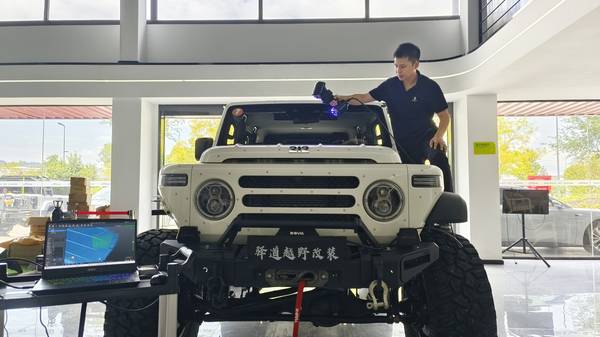
Enfin, la cadence et la répétabilité doivent être évaluées en conditions réelles, pas sur une pièce unique. Le temps de scan d’une pale dépend de sa taille, du nombre de passes et de la densité de maillage demandée.
Une validation utile consiste à faire passer deux opérateurs différents sur la même pale, à comparer les écarts d’alignement et à vérifier la stabilité des résultats sur plusieurs cycles. C’est ce type de test qui révèle si la procédure est robuste ou si elle dépend trop de l’habileté individuelle.
Pour un responsable qualité, c’est souvent le point qui décide de l’intégration du contrôle 3D dans le flux d’inspection courant.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.