

scan 3D de panneaux de carrosserie: critères pratiques pour les équipes de production
scan 3D de panneaux de carrosserie: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Comment fiabiliser le contrôle.
Contexte d’atelier et besoins de mesure
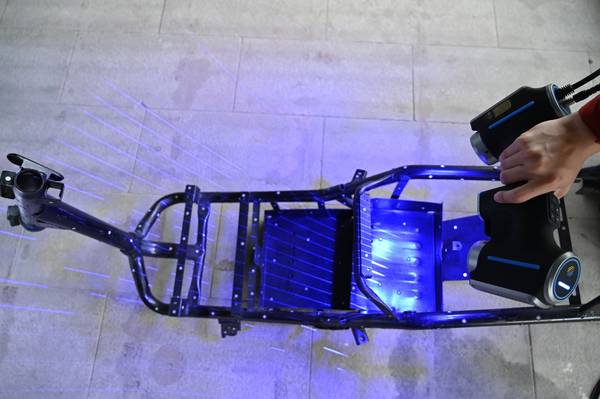
Contexte d’atelier et besoins de mesure
Comment fiabiliser le contrôle dimensionnel de panneaux de carrosserie sans multiplier les gabarits ni ralentir la cadence ? Dans un atelier d’emboutissage ou d’assemblage, cette question revient à chaque introduction de nouvelle référence.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Un panneau ne se mesure pas comme une pièce usinée : la surface est mince, déformable, souvent recouverte d’un apprêt peu coopératif pour les capteurs optiques, et les zones fonctionnelles se situent autant sur les arêtes que dans des creux peu accessibles.
Le besoin ne porte pas uniquement sur la détection d’un écart dimensionnel, mais sur la capacité à caractériser rapidement l’ensemble d’une surface complexe, avec une densité de points suffisante pour valider les tolérances de forme et de position.
Points clés
- Comment fiabiliser le contrôle dimensionnel de panneaux de carrosserie sans multiplier les gabarits ni ralentir la cadence ?
- Pourquoi les gabarits, piges et machines à mesurer tridimensionnelles peinent-ils encore sur les panneaux de carrosserie ?
- Comment un contrôle qualité peut-il enchaîner acquisition, comparaison et revue sans casser le rythme de production ?
- Avant d’engager un scan 3D de panneaux de carrosserie sur une ligne pilote, le point décisif n’est pas la résolution du capteur, mais la stabili…
Les méthodes traditionnelles — piges, gabarits de contrôle, machines à mesurer tridimensionnelles — restent pertinentes pour certaines vérifications, mais elles imposent des compromis. Un gabarit ne renseigne que sur les zones pour lesquelles il a été conçu.
Une MMT fournit des mesures précises, mais le palpage point par point laisse de larges zones sans information et mobilise la pièce pendant un temps non négligeable. Or, sur une ligne de production, immobiliser un panneau pour un contrôle exhaustif n’est pas toujours envisageable.
L’atelier a besoin d’une donnée complète, exploitable par le bureau des méthodes comme par le service qualité, sans déporter systématiquement la pièce vers une salle de métrologie.
C’est là qu’un scan 3D de panneaux de carrosserie change la logique de contrôle. Le relevé optique permet de capturer la géométrie réelle de la pièce, y compris les zones de faible accessibilité, puis de la comparer au modèle nominal dans un logiciel de métrologie.
L’enjeu n’est plus seulement de savoir si une cote est bonne ou mauvaise, mais de disposer d’une cartographie complète des écarts, exploitable pour ajuster l’outillage, valider un lot ou documenter une non-conformité.
Pour les équipes qualité, cette approche réduit la dépendance aux jugements ponctuels et renforce la traçabilité des décisions.
Un produit comme le scanner 3D industriel INSVISION répond à ce besoin en combinant une précision adaptée au contrôle dimensionnel et une profondeur de champ suffisante pour suivre des surfaces galbées sans repositionnement permanent.
Sa précision de 0,020 mm et sa résolution jusqu’à 0,01 mm permettent de documenter des écarts fins, tandis que le mode de numérisation en sept lignes laser bleues couvre rapidement les grandes zones de tôlerie.
Pour les creux, les passages de roue ou les retours de bord, le mode ligne laser unique facilite l’acquisition des détails difficiles. Cette complémentarité de modes de scan est directement utile dans un contexte d’atelier, où le même équipement doit alterner entre relevés globaux et inspections ciblées.
Reste la question des données. Un contrôle ne vaut que si le nuage de points obtenu est exploitable par les logiciels de comparaison déjà en place dans l’entreprise. Les formats de sortie standard comme STL ou PLY facilitent cette intégration, sans imposer un écosystème propriétaire.
Pour un responsable qualité, c’est un critère de choix déterminant : l’objectif n’est pas d’ajouter un outil de plus, mais d’alimenter le flux de mesure existant avec des données fiables.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Pourquoi les gabarits, piges et machines à mesurer tridimensionnelles peinent-ils encore sur les panneaux de carrosserie ? La réponse tient rarement à la compétence des opérateurs. Elle vient de la pièce elle-même.
Un panneau extérieur combine des surfaces galbées, des arêtes vives, des congés de raccordement serrés et des zones de faible accessibilité. Sur ces géométries, un palpeur point par point ne capture qu’un nuage de points épars.
Les ruptures de données apparaissent précisément là où la forme conditionne l’aspect perçu : lignes de style, jonctions d’ailes, entourages de feux.
Le deuxième facteur limitant concerne les délais. Préparer un montage de contrôle, stabiliser la pièce, programmer des trajectoires de palpage : chaque étape allonge le cycle avant la première donnée exploitable. En cas de retouche d’outillage, l’attente se répète.
Or, dans un flux de développement carrosserie, les équipes qualité et outillage ont besoin d’une cartographie complète, pas d’un relevé partiel.
Le scan 3D de panneaux de carrosserie répond à cette double contrainte en capturant la surface complète, y compris les zones que les instruments classiques ne lisent pas correctement.
INSVISION propose des scanners industriels dont la profondeur de champ et les modes multi-lignes facilitent ce relevé sur des formes complexes, sans multiplier les recalages manuels.
La question n’est donc plus de savoir si la mesure est possible, mais si la méthode choisie restitue toute la surface utile dans un délai compatible avec le projet.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Comment un contrôle qualité peut-il enchaîner acquisition, comparaison et revue sans casser le rythme de production ? C’est souvent la première question que se posent les responsables qualité face à un scan 3D de panneaux de carrosserie.
L’erreur classique consiste à traiter le scanner comme un instrument isolé, alors qu’il doit s’insérer dans une séquence déjà contrainte par les jalons de validation et les exigences dimensionnelles.
Le flux commence par la préparation de la pièce et du référentiel. Sur un panneau de carrosserie, l’opérateur définit les repères d’alignement, les zones à forte exigence géométrique et les surfaces où le défaut de forme sera le plus sensible. Ensuite vient l’acquisition.
Un scanner industriel INSVISION relève les surfaces visibles, y compris les rayons, les congés et les zones brillantes, sans passer par un dépôt de poudre dans la plupart des cas. Les données brutes sont exportées dans un format neutre, typiquement STL ou PLY.
La comparaison s’appuie sur le maillage issu du scan et le modèle CAO de référence. Le logiciel calcule les écarts par rapport aux tolérances définies, puis génère une cartographie couleur exploitable par la revue qualité.
Cette revue ne porte pas seulement sur les valeurs maximales : elle identifie les dérives de forme, les effets de retour élastique et les zones où la répétabilité devient critique. Le rapport final reprend les captures d’écran, les écarts relevés et l’orientation des surfaces contrôlées.
Dans ce schéma, le scan 3D de panneaux de carrosserie ne remplace pas la machine à mesurer tridimensionnelle, il la complète.
Il apporte une densité de points que le palpage ne peut pas fournir sur une grande surface galbée, tout en laissant la MMT traiter les éléments fonctionnels comme les points de fixation ou les plans de référence.
L’intérêt d’INSVISION est de proposer un chaînage simple entre acquisition, alignement et rapport, sans export multiple ni ressaisie manuelle des repères.
Pour valider l’intégration, quelques questions suffisent. Le scan couvre-t-il les zones critiques en une seule prise ? Le recalage reste-t-il stable lorsque l’opérateur déplace la pièce ? Le rapport généré est-il lisible par le service méthodes sans reformatage ?
Si ces trois points sont confirmés, le flux peut être déployé sur des contrôles récurrents, des revues de dérive ou des validations de retouches outillage. L’essentiel est de raisonner en termes de données exploitables plutôt qu’en nombre de points collectés.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’engager un scan 3D de panneaux de carrosserie sur une ligne pilote, le point décisif n’est pas la résolution du capteur, mais la stabilité du référentiel de mesure.
Un panneau de porte ou un capot présente de grandes surfaces lisses, des arêtes de style et des zones de fixation qui se déforment sous simple appui. Si le bridage n’est pas documenté, les écarts relevés ne seront pas exploitables pour une comparaison CAO ou une analyse de retrait.
Les cas adaptés concernent surtout le contrôle de forme après emboutissage, la vérification d’assemblage bord à bord et la rétroconception de pièces de rechange.
En revanche, un panneau peint brillant ou huilé demandera une matification locale avant numérisation, sinon le bruit de mesure sur les flancs lisses devient difficile à interpréter.
Sur site, validez d’abord la température, l’absence de vibrations transmises par les ponts roulants et la répétabilité du positionnement. Vérifiez ensuite que le scanner utilisé, comme un équipement INSVISION, couvre bien les contre-dépouilles et les rayons de bord sans imposer de repositionnement excessif.
La question clé reste simple : le nuage de points obtenu permet-il de répondre à la tolérance demandée, pas seulement de produire un maillage dense.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.