

Worauf Hersteller vor der Auswahl von 3D-Scannen kleiner Präzisionsteile achten sollten

3D-Scannen kleiner Präzisionsteile: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Der Begriff „kleine Präzisionsteile“ umfasst in der.
Fertigungsumfeld und Messbedarf
Der Begriff „kleine Präzisionsteile“ umfasst in der industriellen Praxis Bauteile, deren funktionsrelevante Geometrien häufig im Bereich weniger Millimeter bis unter einem Millimeter liegen. Dazu zählen Ventilkomponenten, Steckkontakte, Uhrenbauteile, medizinische Implantate oder Mikro-Zahnräder.
In solchen Fertigungsumgebungen – etwa der Serienproduktion im Automobilzulieferbereich oder der MRO-Werkstatt in der Luftfahrt – entsteht ein spezifischer Prüfdruck: Toleranzen werden enger, Losgrößen kleiner, und die Dokumentationspflichten nach ISO 9001 oder AS9100 nehmen zu.
Klassische Messmittel stoßen hier an Grenzen. Taktile Koordinatenmessgeräte liefern präzise Einzelpunkte, sind aber langsam, wenn vollflächige Geometrieabweichungen erfasst werden müssen. Profilprojektoren und Lehren prüfen nur zweidimensional beziehungsweise attributiv.
Der Bedarf ist daher klar: belastbare, flächenhafte Messdaten, die sich mit CAD-Sollmodellen abgleichen lassen und auch für Erstmusterprüfungen nach ASME Y14.5 verwendbar sind.
Die folgende Tabelle fasst typische Prüfanforderungen und ihre messtechnische Konsequenz zusammen:
| Prüfanforderung | Typische Bauteilmerkmale | Messtechnische Konsequenz |
|---|---|---|
| Form- und Lagetoleranzen | Ebenheit, Rundheit, Position kleiner Bohrungen | Flächenhafte Punktwolke statt Einzelpunktmessung |
| Vollständige Geometrieerfassung | Freiformflächen, Hinterschneidungen, Mikrostrukturen | Optische Erfassung mit hoher Punktdichte |
| Erstmusterprüfung (FAI) | Gesamtes Bauteil mit allen GD&T-Merkmalen | Rückführbarer Soll-Ist-Vergleich zum CAD-Datensatz |
| Serienbegleitende Stichproben | Kritische Funktionsmaße, Verschleißkonturen | Schnelle Wiederholmessung ohne Neuprogrammierung |
| Dokumentation und Rückverfolgbarkeit | Messprotokolle, Trendanalysen | Exportierbare Messdaten in Standardformate |
Im Fertigungsumfeld westlicher Industriebetriebe bedeutet dies konkret: Die Qualitätssicherung benötigt Messsysteme, die nicht nur präzise sind, sondern auch robust gegenüber wechselnden Umgebungsbedingungen – etwa Temperaturschwankungen in der Werkhalle oder Vibrationen benachbarter Maschinen.
Gleichzeitig muss die Messgeschwindigkeit mit dem Takt der Produktion Schritt halten, ohne dass die Datenqualität darunter leidet.
Genau hier setzt das 3D-Scannen kleiner Präzisionsteile an: Es liefert innerhalb kurzer Zeit vollflächige Ist-Daten, die als Grundlage für belastbare Aussagen über Maßhaltigkeit und Prozessstabilität dienen.
Ein häufig unterschätzter Aspekt ist die Datenintegrität. Belastbare Messdaten zeichnen sich nicht nur durch geringe Messunsicherheit aus, sondern auch durch Wiederholbarkeit und Rückführbarkeit.
Werden Scandaten für Freigabeentscheidungen verwendet, müssen sie denselben Anforderungen genügen wie taktile Messergebnisse. Das bedeutet: dokumentierte Kalibrierung, nachvollziehbare Messstrategie und die Möglichkeit, Ergebnisse unabhängig zu verifizieren.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Konventionelle Messverfahren – taktile Koordinatenmessgeräte, Lehren oder Profilprojektoren – stoßen bei kleinen Präzisionsteilen mit komplexen Geometrien an physikalische und wirtschaftliche Grenzen. Ein taktiler Sensor muss die Oberfläche berühren.
Genau dort liegt das Problem: Hinterschneidungen, tiefe Nuten, enge Bohrungen oder filigrane Rippen sind für einen Tastkopf oft nicht erreichbar, ohne das Bauteil zu verformen oder den Messpunkt zu verfehlen.
Besonders kritisch wird dies bei Freiformflächen, wie sie in der Medizintechnik oder bei Turbinenschaufeln im Aerospace-Bereich vorkommen. Was nicht angetastet werden kann, bleibt in der Messunsicherheit.
Ein zweiter, oft unterschätzter Nachteil ist die fehlende Datenkontinuität. Herkömmliche Prozesse liefern diskrete Einzelpunkte oder Linienprofile. Ein vollständiges digitales Abbild der Oberfläche – ein geschlossenes Punktenetz – entsteht dabei nicht.
Für einen Soll-Ist-Vergleich mit flächigen Farbabweichungen oder für Reverse Engineering-Aufgaben sind solche lückenhaften Daten nur bedingt brauchbar. Wer später eine ganzheitliche Geometrieprüfung nach ISO- oder ASME-Standards benötigt, muss zusätzliche Messläufe einplanen.
Hinzu kommt der Faktor Zeit. Gerade in der Ersatzteilfertigung oder bei der Erstbemusterung entscheidet die Durchlaufzeit über die Liefertermintreue. Komplexe Bauteile erfordern auf taktilen Systemen häufig mehrere Aufspannungen, aufwendige Tasterwechsel oder manuelle Nachmessungen kritischer Bereiche.
Jede Umrüstung kostet Zeit und birgt das Risiko von Bedienfehlern. In einer schlanken Fertigung mit kleinen Losgrößen wird genau dieser Aufwand zum Engpass. Die folgende Tabelle fasst die typischen Grenzen gegenüber der optischen Flächenerfassung zusammen.
| Kriterium | Herkömmlicher Messprozess | Optisches 3D-Scannen |
|---|---|---|
| Zugang zu komplexen Geometrien | Begrenzt durch Tastkopfradius und Antastkraft | Berührungslose Erfassung auch tiefer Konturen |
| Datenkontinuität | Einzelpunkte, Linienprofile | Flächige Punktwolke als digitales Abbild |
| Rüst- und Nebenzeiten | Mehrfachaufspannungen, Tasterwechsel | Ein Scanvorgang für große Bereiche |
| Auswirkung auf Liefertermine | Verlängerung bei Freiformflächen und engen Toleranzen | Reduzierte Messzeit bei gleicher Prüftiefe |
Die Grenzen herkömmlicher Prozesse sind also keine Frage mangelnder Genauigkeit. Sie liegen in der eingeschränkten Zugänglichkeit, der lückenhaften Datenbasis und dem steigenden Zeitdruck bei variantenreicher Fertigung.
Genau diese Lücke schließen Systeme, die auf flächenhaftes Erfassen kleiner Präzisionsteile ausgelegt sind.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der praktische Nutzen des 3D-Scannens kleiner Präzisionsteile entscheidet sich nicht am Scanner selbst, sondern an der Einbindung in einen bestehenden Prüfablauf. Ein Messsystem, das als isolierte Insellösung betrieben wird, erzeugt Daten ohne Konsequenz.
Erst die Verzahnung von Scannen, Abgleich, Prüfung und Berichtswesen macht aus Punktwolken verwertbare Qualitätsaussagen.
Der typische Ablauf folgt vier Stufen:
| Prozessschritt | Inhalt | Relevanz für kleine Präzisionsteile |
|---|---|---|
| Scannen | Erfassung der Ist-Geometrie als Punktwolke oder Netz | Oberflächen mit engen Radien, Bohrungen und Freiformflächen erfordern hohe Punktdichte |
| Abgleich | Best-Fit-Ausrichtung des Netzes am CAD-Nennmodell | Referenzsystem muss den späteren Funktionsbezug abbilden, nicht nur die größte Fläche |
| Prüfung | Flächenabweichung, GD&T-Merkmale, Schnittkonturen | Form- und Lagetoleranzen im Hundertstelbereich verlangen eine saubere Ausreißerfilterung |
| Berichtswesen | Abweichungsbilder, Messprotokolle, Freigabevermerke | Nachvollziehbarkeit gegenüber Kunden oder Auditoren ist Teil der Lieferqualität |
Entscheidend ist der Abgleich. Bei kleinen Teilen mit kurzen Referenzflächen führt ein pauschaler Best-Fit über die gesamte Geometrie oft zu einer scheinbar guten Abweichung, die reale Funktionsmaße verschleiert.
In der Praxis hat sich bewährt, den Abgleich auf die funktionsrelevanten Bezugsflächen zu beschränken – analog zu einem mechanischen Aufspannkonzept. Nur so lassen sich Formabweichungen von Lagetoleranzen trennen.
Das Berichtswesen sollte nicht als nachgelagerte Pflichtübung verstanden werden. Ein Abweichungsbild mit klarer Farbskala, kombiniert mit tabellarischen GD&T-Auswertungen, ersetzt bei vielen Erstmusterprüfungen die frühere Sammlung einzelner Tastmessprotokolle.
Für die Rückverfolgbarkeit ist die eindeutige Zuordnung von Messdaten zu Bauteil, Charge und Prüfzeitpunkt unverzichtbar.
INSVISION verfolgt bei der Systemauslegung genau diesen Ansatz: Die Software soll nicht nur scannen, sondern den gesamten Prüfzyklus vom Einlesen des CAD-Modells bis zum exportierbaren Messbericht in einem durchgängigen Ablauf halten.
Validierung vor dem Einsatz
Bevor ein 3D-Scanner für kleine Präzisionsteile in eine laufende Messkette integriert wird, steht die Validierung. Gemeint ist damit nicht das Kalibrieren des Geräts, sondern der Nachweis, dass das System unter den realen Bedingungen am Standort die geforderten Messaufgaben reproduzierbar erfüllt.
Wer diesen Schritt überspringt, verlagert Probleme lediglich von der taktilen Prüfung in die optische Messung.
Die Validierung beginnt mit der Frage nach dem passenden Einsatzfeld. Nicht jedes Bauteil eignet sich gleichermaßen für optisches Erfassen. Die folgende Tabelle fasst typische Anwendungsbereiche und die dabei relevanten Prüfschwerpunkte zusammen.
| Einsatzfeld | Typische Merkmale | Prüfschwerpunkt vor Ort |
|---|---|---|
| Automotive OEM | Kleine Dreh- und Frästeile, enge Toleranzen, GD&T-Callouts | Wiederholbarkeit bei Bohrungsdurchmessern, Lage- und Formtoleranzen |
| Aerospace MRO | Turbinenkomponenten, Befestigungselemente, Verschleißprüfung | Erfassung von Radien, Kantenverrundungen und Defekten an schwer zugänglichen Stellen |
| Medizintechnik | Implantate, Instrumente mit spiegelnden oder polierten Oberflächen | Verhalten auf reflektierenden Materialien, Notwendigkeit von Mattierung |
| Energie- und Fluidtechnik | Dichtflächen, Gewinde, kleine Ventilkomponenten | Tiefbohrungs-Scanmodus, Erfassung von Innengeometrien |
Vor Ort sollten drei Dinge geprüft werden. Erstens: Wiederholbarkeit. Derselbe Prüfling wird mehrfach in unterschiedlichen Lagen erfasst. Abweichungen zeigen, ob Aufspannung, Umgebungslicht oder Erschütterungen stören. Zweitens: Vergleich mit einem Referenznormal oder einem bereits taktil gemessenen Teil.
Das deckt systematische Abweichungen auf, die eine reine Wiederholbarkeitsmessung nicht sichtbar macht. Drittens: die Stabilität über einen längeren Zeitraum, etwa während einer Schicht mit schwankender Hallentemperatur.
Ein häufig übersehener Punkt ist die Datenauswertung. Der Scanner liefert Punktwolken, aber die anschließende Software entscheidet, ob Bohrungsabstände, Ebenheiten oder Profiltoleranzen korrekt berechnet werden. Die Auswertelogik muss gegen die bestehende Messroutine validiert werden, nicht nur die Hardware.
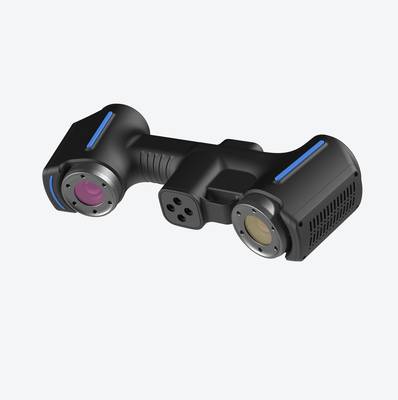
Die Entscheidung für ein bestimmtes System fällt erst, wenn diese Prüfungen dokumentiert sind. Herstellerangaben zur Genauigkeit sind Laborwerte. Was zählt, ist das Verhalten am eigenen Bauteil, in der eigenen Umgebung, mit dem eigenen Personal.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.