

3D-Scannen großer Bauteile in der industriellen Prüfung richtig bewerten
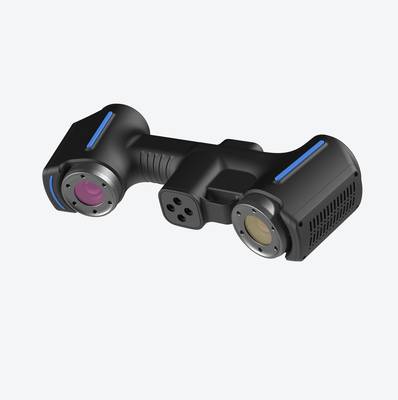
3D-Scannen großer Bauteile: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In der Fertigung großer Bauteile entsteht der Prüfbedarf nicht.
Fertigungsumfeld und Messbedarf
In der Fertigung großer Bauteile entsteht der Prüfbedarf nicht isoliert, sondern direkt aus dem Produktionskontext.
Gussteile, Schweißkonstruktionen, Umformwerkzeuge oder additiv gefertigte Komponenten verlassen die Bearbeitungsstation mit geometrischen Abweichungen, die sich aus thermischem Verzug, Eigenspannungen oder Werkzeugverschleiß ergeben.
Die Qualitätssicherung steht damit vor einer doppelten Belastung: Einerseits müssen Freigaben schnell erfolgen, damit der Materialfluss nicht stockt. Andererseits verlangen Kunden und Normen belastbare Nachweise statt stichprobenartiger Annahmen.
Häufige Fragen
Worauf sollten Teams bei Fertigungsumfeld und Messbedarf achten?
In der Fertigung großer Bauteile entsteht der Prüfbedarf nicht isoliert, sondern direkt aus dem Produktionskontext.
Worauf sollten Teams bei Grenzen herkömmlicher Messprozesse achten?
Herkömmliche Messprozesse stoßen bei großformatigen Bauteilen an systematische Grenzen, sobald die Anforderungen über einfache Regelgeometrien hinausgehen.
Worauf sollten Teams bei Einbindung des 3D-Scans in den Ablauf achten?
Der Nutzen von 3D-Scannen großer Bauteile zeigt sich erst, wenn die Scandaten nicht als isolierte Punktwolke enden, sondern in einen definierten Prüf- und Freigabeprozess einfließ…
Klassische Prüfmittel wie Messschieber, Lehren oder taktile Koordinatenmessgeräte stoßen bei Freiformflächen, Hinterschneidungen und großformatigen Konturen an Grenzen. Ein Messarm erfasst zwar Punkte zuverlässig, liefert aber keine flächendeckende Geometrieinformation.
Genau diese Flächendaten benötigen Ingenieure jedoch, um Form- und Lagetoleranzen nach ISO 1101 oder ASME Y14.5 zu bewerten. Der Bedarf verschiebt sich damit von der Einzelpunktmessung hin zur vollflächigen Ist-Erfassung.
| Prüfmerkmal | Typische Anforderung | Konsequenz für die Messtechnik |
|---|---|---|
| Profilform großer Flächen | Flächenhafte Abweichungsdarstellung | Hohe Punktdichte erforderlich |
| Bohrungspositionen | Lagegenauigkeit im Zehntelbereich | Wiederholbare Referenzierung |
| Tiefe Bohrungen und Taschen | Zugänglichkeit begrenzt | Schmale Messgeometrie notwendig |
| Verzug nach dem Schweißen | Vergleich Soll-Ist über gesamte Struktur | Großflächige Digitalisierung |
Die Prüfbelastung wächst zusätzlich durch verkürzte Taktzeiten und die Forderung nach digitaler Rückverfolgbarkeit. Erstmusterprüfungen, Serienbegleitungen und Nacharbeitsschleifen benötigen Messdaten, die sich archivieren, weiterverarbeiten und mit CAD-Datensätzen abgleichen lassen.
Genau hier setzt das 3D-Scannen großer Bauteile an: Es wandelt physische Geometrie in auswertbare Punktwolken um und schafft damit eine belastbare Entscheidungsgrundlage für Fertigungsfreigaben.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse stoßen bei großformatigen Bauteilen an systematische Grenzen, sobald die Anforderungen über einfache Regelgeometrien hinausgehen. Taktile Messsysteme und konventionelle Lehren arbeiten punktuell.
Sie erfassen einen Zylinderdurchmesser oder einen Achsabstand zuverlässig – aber sie beschreiben keine Freiformflächen. Bei Turbinenschaufeln, Gussgehäusen oder Karosserieanbauteilen entsteht so ein Datenmodell, das die tatsächliche Oberfläche nur fragmentarisch abbildet.
Die zweite Grenze liegt in der Datenkontinuität. Einzelmesspunkte müssen nachträglich zu einem Gesamtbild zusammengesetzt werden. Zwischen den Messpunkten bleibt das Bauteil unbekannt. Für Flächenrückführung, Verzugsanalyse oder digitale Montageprüfung reicht das nicht aus.
Wer Soll-Ist-Vergleiche über die gesamte Kontur benötigt, braucht flächige Messdaten – nicht Punktwolken mit Lücken.
Dazu kommt der Faktor Zeit. Großbauteile auf Portalmessmaschinen zu vermessen, bindet Messräume über Stunden. Währenddessen wartet die Fertigung. Bei Ersatzteilgeschäft oder MRO-Aufträgen mit engen Lieferterminen wird die Messtechnik selbst zum Engpass.
Die Konsequenz: Qualitätsdaten liegen zu spät vor, um in den laufenden Prozess einzugreifen.
| Grenze | Auswirkung bei großen Bauteilen | Typische Folgen |
|---|---|---|
| Punktuelle Erfassung | Freiformflächen bleiben unvollständig beschrieben | Nacharbeit an Konturen, unsichere Verzugsanalysen |
| Datenlücken zwischen Messpunkten | Kein durchgängiges Oberflächenmodell | Aufwändige Nachkonstruktion, Iterationsschleifen |
| Lange Messzeiten | Messtechnik wird zum Engpass | Verzögerte Liefertermine, Wartezeiten in der Fertigung |
Diese Grenzen sind nicht durch bessere Bedienung oder mehr Sorgfalt zu überwinden. Sie sind prinzipbedingt.
Flächige optische Verfahren wie das 3D-Scannen großer Bauteile setzen genau hier an – nicht als Ersatz für jede taktile Messung, sondern als Ergänzung dort, wo Geometrie, Datendichte und Durchlaufzeit entscheidend werden.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der Nutzen von 3D-Scannen großer Bauteile zeigt sich erst, wenn die Scandaten nicht als isolierte Punktwolke enden, sondern in einen definierten Prüf- und Freigabeprozess einfließen.
In der Praxis bedeutet das: Ein Bauteil wird gescannt, das resultierende Netz mit dem CAD-Datensatz oder einem Referenzscan abgeglichen, Abweichungen werden bewertet und anschließend in einem Bericht dokumentiert.
Dieser Ablauf folgt in westlichen Fertigungsbetrieben meist den Anforderungen aus ISO 9001, IATF 16949 oder der ASME Y14.5.
Der Abgleich erfolgt typischerweise über eine Best-Fit-Ausrichtung oder eine RPS-Ausrichtung (Referenzpunktsystem), je nachdem, ob Formabweichungen oder Lageabweichungen im Vordergrund stehen.
Bei großen Bauteilen wie Gehäusen, Strukturteilen oder Formwerkzeugen ist die RPS-Ausrichtung oft aussagekräftiger, weil sie das Bauteil so im Koordinatensystem fixiert, wie es später auch in der Montage aufgenommen wird.
Praktisch gliedert sich der Ablauf in vier Schritte:
| Schritt | Tätigkeit | Typisches Ergebnis |
|---|---|---|
| Scannen | Flächenhafte Erfassung der Geometrie | Polygonnetz (Mesh) |
| Abgleich | Ausrichtung am CAD-Modell oder Referenzdatensatz | Abweichungskarte (Farbverlauf) |
| Prüfung | Bewertung gegen Toleranzen, GD&T-Merkmale | Messprotokoll, Einzelwerte |
| Bericht | Dokumentation für Freigabe oder Nacharbeit | PDF-Report, CSV-Export |
Der Abgleich liefert eine flächige Abweichungsdarstellung, die weit über das hinausgeht, was taktile Messungen an einzelnen Punkten zeigen. Kritische Zonen wie Dichtflächen, Bohrbilder oder Fügekanten lassen sich gezielt auswerten.
Die Prüfung selbst orientiert sich an den hinterlegten Toleranzvorgaben: Form- und Lagetoleranzen nach ISO 1101 oder ASME Y14.5 werden direkt am Scan geprüft, nicht nur an einigen wenigen Messpunkten.
Für das Berichtswesen hat sich ein standardisierter Aufbau bewährt: Deckblatt mit Bauteilidentifikation, Abweichungskarte als Übersicht, Detailansichten kritischer Merkmale und eine tabellarische Auflistung der Messwerte mit Soll-Ist-Vergleich.
Dieser Report dient als objektive Grundlage für Freigabeentscheidungen, Nacharbeitsaufträge oder Lieferantengespräche. Ein durchgängiger digitaler Prozess vermeidet Medienbrüche zwischen Messraum, Konstruktion und Qualitätsabteilung.
Validierung vor dem Einsatz
Bevor ein Messsystem für das 3D-Scannen großer Bauteile in eine laufende Fertigungs- oder Prüfkette integriert wird, muss geklärt sein, welche geometrischen Anforderungen tatsächlich zu erfüllen sind.
Der entscheidende Punkt ist nicht die maximale Auflösung des Scanners, sondern die Übereinstimmung zwischen Messaufgabe, Prüfmerkmal und Aufnahmeverfahren.
Wer Freiformflächen für den Soll-Ist-Vergleich digitalisieren will, hat andere Anforderungen als jemand, der Bohrungspositionen oder Passungsmaße an einem Gussteil dokumentieren muss. Die Validierung beginnt deshalb immer mit der Definition der zu prüfenden Merkmale – nicht mit der Geräteauswahl.
In der Praxis haben sich drei Prüfkategorien bewährt, die vor Ort getestet werden sollten:
| Prüfkategorie | Typische Merkmale | Validierungsschwerpunkt |
|---|---|---|
| Flächenrückführung | Freiformflächen, Verzug, Wandstärken | Scanrauschen, Datenlücken, Registrierungsgenauigkeit |
| Geometrische Toleranzen | Bohrungsabstände, Ebenheit, Rundheit | Wiederholgenauigkeit, Referenzierung zum CAD-Modell |
| Kanten- und Lochkonturen | Schnittkanten, Durchbrüche, Ausklinkungen | Kantenschärfe, Vollständigkeit der Punktwolke |
Bei großformatigen Bauteilen kommt ein weiterer Faktor hinzu: die Stabilität der Einzelaufnahmen über längere Messstrecken. Ein Scanner, der im Labor an einem 300-mm-Referenzkörper überzeugt, kann an einem zwei Meter langen Strukturbauteil durch kumulierte Registrierungsfehler abweichen.
Vor der Abnahme empfiehlt es sich daher, einen kalibrierten Referenzkörper mit bekannten Maßen im oberen Größenbereich des späteren Prüfspektrums zu scannen und die Abweichungen gegen die Spezifikation zu dokumentieren.
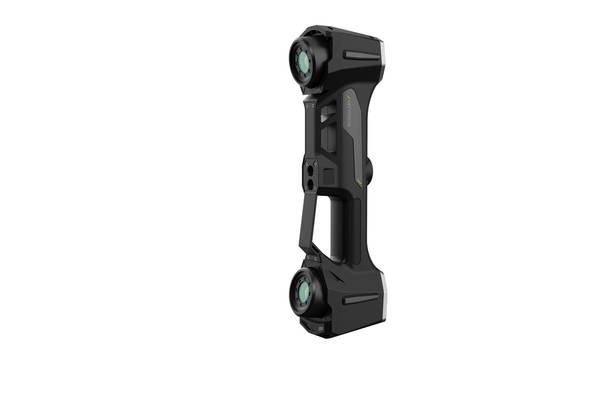
Die Umgebungsbedingungen sind bei der Vor-Ort-Validierung ebenso kritisch wie die Hardware selbst. Temperaturdrift, Erschütterungen durch benachbarte Pressen oder wechselnde Lichtverhältnisse beeinflussen die Messergebnisse stärker, als Datenblattwerte vermuten lassen.
Ein praxisnaher Test unter realen Produktionsbedingungen – nicht im klimatisierten Messraum – liefert die belastbarste Entscheidungsgrundlage. Hersteller wie INSVISION bieten für solche Einsätze Systeme mit unterschiedlichen Scanmodi an, die sich an die jeweilige Prüfsituation anpassen lassen;
die konkrete Eignung muss jedoch immer am realen Bauteil nachgewiesen werden.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.