

kanat yüzeyleri için 3D ölçüm seçmeden önce üreticilerin kontrol etmesi gerekenler
kanat yüzeyleri için 3D ölçüm: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Kanat yüzeyleri söz konusu olduğunda, kalite kontrol ekibi.
Üretim ortamı ve ölçüm ihtiyacı
Kanat yüzeyleri söz konusu olduğunda, kalite kontrol ekibi genellikle iki farklı dünyanın arasında çalışır. Bir tarafta tasarım ofisinin gönderdiği CAD modeli, diğer tarafta işleme merkezinden çıkan ve elle temaslı ölçümle doğrulanması gereken fiziksel parça.
Sorun şurada başlar: kanat profilleri serbest biçimli yüzeylerden oluşur, bu yüzden kumpas veya mastar gibi geleneksel araçlar yalnızca sınırlı noktaları kontrol edebilir. Yüzey sapması, profil geçişleri ve kenar bölgeleri çoğu zaman ölçüm dışı kalır.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Üretim hattındaki baskı ise bu belirsizliği daha da kritik hale getirir. İlk parça onayı geciktiğinde, sonraki operasyonlar bekler; teslimat süresi kısalır, ancak kontrol adımları azaltılamaz. Kalite yöneticisi için asıl risk, ölçüm verisinin eksik olması değil, güvenilir olmamasıdır.
Elle alınan noktalar, operatörün dokunuşuna ve parçanın bağlanma şekline göre değişebilir. Bu da aynı parçanın iki farklı vardiyada farklı sonuçlar vermesine yol açar.
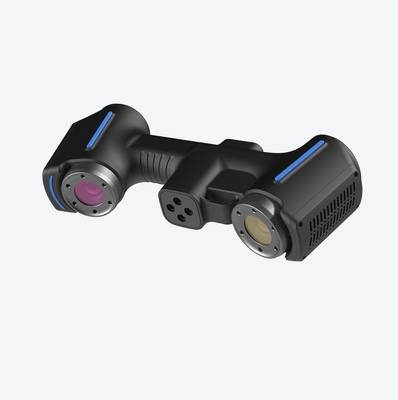
INSVISION ile kanat yüzeyleri için 3D ölçüm bu noktada devreye girer. Temassız tarama, yüzeyi nokta bulutu olarak yakalar ve CAD modeliyle karşılaştırma doğrudan yazılım üzerinde yapılır. Böylece kalite ekibi yalnızca birkaç kritik noktayı değil, yüzeyin tamamını değerlendirme imkânı bulur.
Üretim ortamındaki kontrol baskısı azalmaz, ancak kararlar artık eksik veriyle değil, ölçülebilir sapma haritalarıyla alınır.
Geleneksel ölçümün sınırları
Kanat yüzeyleri söz konusu olduğunda, geleneksel ölçüm yaklaşımı genellikle daha ilk parçada kendini ele verir. Temaslı problar, mastarlar ve şablonlar belirli kesitlerde nokta bazlı veri toplar;
ancak kanat profili boyunca değişen eğrilik, kenar yarıçapları ve yüzey geçişleri, bu noktalar arasında kalan bölgenin gerçekte ne yaptığını söylemez.
Kalite mühendisi için asıl mesele burada başlar: birkaç kesitte tolerans içinde görünen bir kanat, kesitler arasındaki dalgalanma nedeniyle montajda veya akış testinde sorun çıkarabilir.
Veri sürekliliği açısından bakıldığında, geleneksel yöntemlerin pratik sınırı belirgindir. Bir kanat yüzeyinde yüzlerce nokta ölçmek saatler alırken, elde edilen veri hâlâ yüzeyin tamamını temsil etmez.
Özellikle döküm, dövme veya sac şekillendirme sonrası yüzeylerde, lokal çökme ve çarpılmalar ancak yoğun nokta bulutu ile yakalanabilir. Nokta bazlı ölçüm bu tür sapmaları gözden kaçırır; çünkü ölçüm planı, sapmanın nerede olacağını önceden bilmeyi varsayar.
Teslim ritmi açısından durum daha da nettir. İlk parça doğrulama veya seri üretim arası kontrol süreçlerinde, geleneksel ölçümün süresi doğrudan üretim akışını keser. Parça ölçüm odasına taşınır, fikstürlenir, operatör sırayla noktaları alır, rapor hazırlanır.
Bu döngü, karmaşık kanat geometrisinde saatlerden günlere uzayabilir. Bu süre boyunca üretim ya durur ya da doğrulanmamış parçalarla devam eder — her iki durumda da maliyet oluşur.
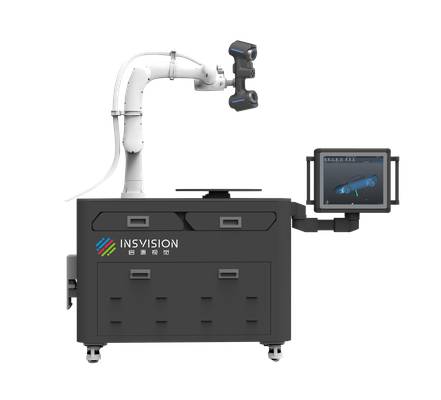
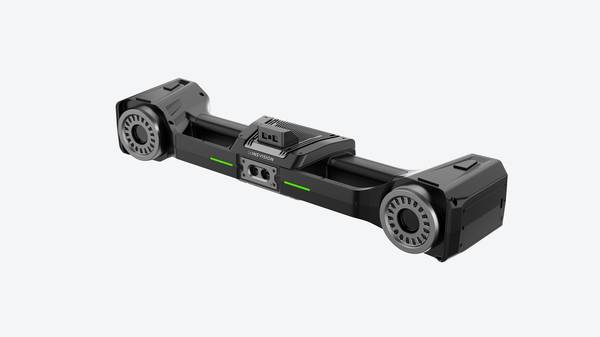
INSVISION endüstriyel 3D tarayıcılar bu sınırları farklı bir yaklaşımla ele alır. Temaslı ölçümün seçici nokta toplama mantığı yerine, kanat yüzeyinin tamamından yoğun ve sürekli veri elde edilir. Bu sayede kesitler arası bölgeler, kenar geçişleri ve lokal yüzey sapmaları tek bir tarama oturumunda sayısallaştırılır.
Kanat yüzeyleri için 3D ölçüm, yalnızca daha hızlı veri toplamak anlamına gelmez; doğrulama sürecinin kapsamını genişletir ve ölçüm stratejisini önceden belirlenmiş birkaç noktaya bağımlı olmaktan çıkarır.
Kalite ekibi için bu, ilk parça onayında daha güvenilir karar, seri üretimde ise daha kısa bekleme süresi demektir.
3D taramanın iş akışına yerleşmesi
Kanat yüzeyleri için 3D ölçüm, artık yalnızca laboratuvar koşullarında yapılan bir doğrulama adımı olmaktan çıkıp doğrudan saha iş akışının içine yerleşiyor. Kalite ekibi kanadı taradığında elde edilen nokta bulutu, CAD modeliyle çakıştırılarak yüzey sapmaları renk haritası üzerinden okunuyor.
Bu karşılaştırma adımı, kanat profilindeki çökme, dalgalanma veya büküm gibi hataları daha parça hâlâ fikstürdeyken görünür kılıyor. İnceleme aşamasında ölçüm sonuçları GD&T çağrılarıyla eşleştiriliyor; böylece profil toleransı veya runout sapmaları ayrı ayrı değerlendirilebiliyor.
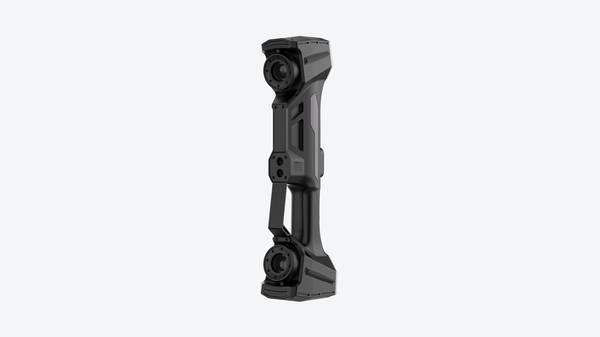
Raporlama ise otomatik şablonlarla yapılıyor; her kanat için aynı formatta sapma haritası ve kabul/ret durumu üretiliyor. Bu akış, INSVISION endüstriyel 3D tarayıcının sahada tek başına bir ölçüm aracı olarak değil, kalite döngüsünün veri üreten parçası olarak çalışmasını sağlıyor.
Operatör tarama sonrası karar için merkezi kalite onayını beklemiyor; veri seti, izlenebilirlik kaydı olarak da saklanıyor.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Kanat yüzeyleri için 3D ölçüm devreye alınmadan önce, ekiplerin sahada netleştirmesi gereken birkaç doğrulama noktası vardır. Bunların başında parça erişilebilirliği gelir. Kanat profilleri; firar kenarı, hücum kenarı ve kök bölgesine doğru daralan geometriler içerir.
Ölçüm cihazının bu bölgelerde yeterli görüş açısına sahip olup olmadığı, uygulama öncesinde numune parça üzerinde test edilmelidir. Özellikle kapalı montaj konumundaki kanatçıklar veya birleşim yüzeyine yakın bölgeler, standart bir tarama senaryosunda veri boşluğu bırakabilir.
İkinci doğrulama noktası, referans ve hizalama stratejisidir. Kanat yüzeylerinde serbest form geometrisi baskın olduğu için, ölçüm sonuçlarının CAD modeliyle anlamlı biçimde karşılaştırılabilmesi adına datum düzlemi, merkez ekseni veya montaj delikleri gibi referans unsurlarının önceden belirlenmesi gerekir.
Ekipler, ilk kurulumda kullanacakları hizalama yöntemini sahada doğrulamadan seri ölçüme geçmemelidir.
Üçüncü nokta, yüzey hazırlığı ve optik koşullardır. Parlak, işlenmiş veya ince yağ filmi bulunan kanat yüzeyleri, veri kalitesini etkileyebilir. Matlaştırıcı sprey kullanımı gerekip gerekmediği, parça temizlik süresi ve ölçüm tekrarlanabilirliği birlikte değerlendirilmelidir.
INSVISION endüstriyel 3D tarayıcı kategorisi bu tür yüzey koşullarına göre farklı uygulama senaryoları sunar; ancak saha ekibinin kendi parça stoğundaki yüzey çeşitliliğini örneklemesi, sürprizleri baştan engeller.
Son olarak veri çıktısı netleştirilmelidir. Kanat yüzeyleri için 3D ölçüm sonucunda yalnızca nokta bulutu mu, yoksa GD&T raporu, duvar kalınlığı haritası veya profil sapma analizi mi istendiği uygulama öncesinde yazılı hale getirilmelidir.
Bu tanım netleşmeden yapılan pilot çalışmalar, doğru cihaz seçilmiş olsa bile yanlış değerlendirme kriterleri nedeniyle başarısız görünebilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.