

Endüstriyel kontrolde döküm ham parçalar için 3D tarama nasıl değerlendirilir
döküm ham parçalar için 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Dökümhanelerde kalite kontrolün en sıkışık noktası genellikle ilk parça onayı ile seri.
Üretim ortamı ve ölçüm ihtiyacı
Dökümhanelerde kalite kontrolün en sıkışık noktası genellikle ilk parça onayı ile seri üretim arasındaki geçiştir. Geleneksel akışta parça, işleme merkezinden çıkar, mastar odasına taşınır, koordinat ölçme cihazında (CMM) belirli noktalar ölçülür ve sonuç raporlanana kadar tezgâh bekler. Bu süreç saatler alabilir.
Buna karşılık, taşınabilir bir 3D tarama sistemi doğrudan üretim hattının yanına kurulduğunda, döküm ham parça soğuduktan hemen sonra taranır; yüzey sapma haritası dakikalar içinde ekrana gelir. Tezgâh operatörü, işleme payı olmayan bir bölgeyi daha ilk parçada fark eder.
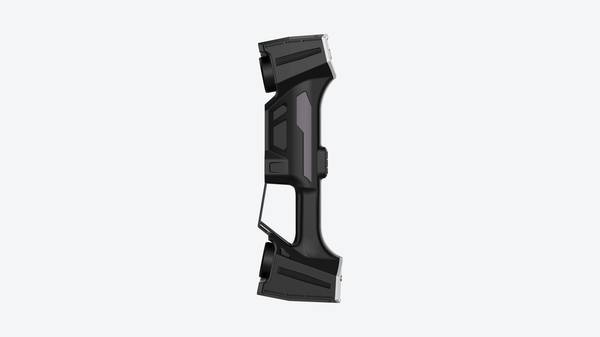
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Öne çıkan noktalar
- Dökümhanelerde kalite kontrolün en sıkışık noktası genellikle ilk parça onayı ile seri üretim arasındaki geçiştir.
- Dökümhanelerde “ölçtük, tamam” demek çoğu zaman yanıltıcıdır.
- Dökümhanede kalite kontrolünü hâlâ sabitleme mastarları ve manuel şablonlarla mı yürütüyorsunuz?
- Dökümhanelerde 3D tarama yatırımı yapmadan önce en sık atlanan adım, mevcut parça geometrisinin ve yüzey durumunun tarama sistemine gerçekten uy…
Buradaki fark yalnızca hız değildir. Nokta bazlı ölçüm, kritik bir yüzeyin genel form hatasını kaçırabilir. Oysa döküm ham parçalar için 3D tarama, yüzeyin tamamını yakaladığı için çekme kaynaklı çökme, kalıp kayması veya maça kaçıklığı gibi hatalar doğrudan görünür hale gelir.
Bir kalite mühendisi için asıl değer, CMM raporunun “ölçülen nokta tolerans içinde” demesi ile tarama verisinin “yüzeyin tamamı tolerans içinde” demesi arasındaki güven farkıdır.
Üretim ortamında bu tür bir ölçümün güvenilir olması için cihazın saha koşullarına dayanması gerekir. Dökümhaneler tozlu, titreşimli ve sıcaklık dalgalanmalarının yaşandığı yerlerdir. INSVISION endüstriyel 3D tarayıcılar, bu tür ortamlar düşünülerek tasarlanmıştır;
sahada tekrarlanabilir veri üretmek için sahada çalışabilir olmak ön koşuldur. Ölçüm verisi güvenilir olduğunda, karar da hızlı ve net olur: parça işlemeye girer, ek pay verilir veya kalıp revizyonuna gider.
Geleneksel ölçümün sınırları
Dökümhanelerde “ölçtük, tamam” demek çoğu zaman yanıltıcıdır. Parça masanın üzerinde duruyordur, kumpas ve mastar yanındadır; ama asıl soru şudur: Elinizdeki veri, parçanın gerçekten neresini temsil ediyor?
Karmaşık bir pompa gövdesinde, iç kanal geçişlerinde veya ince cidarlı bir braketin çekme payı bölgesinde geleneksel yöntemler ancak noktasal bilgi verir. İki kesit arasındaki form hatasını, yüzeyin dalgalanmasını veya maça kaynaklı yerel sapmayı göremezsiniz.
Manuel ölçümde operatörün el baskısı, mastarın oturma açısı ve referans düzlemi seçimi sonucu milimetrenin onda biri kadar kaydırabilir. Bu, sıkı toleranslı bir işleme payı analizinde ciddi fark yaratır.
İkinci sınır veri sürekliliğidir. Geleneksel süreçte ölçüm raporu, parçanın tamamını değil; seçilmiş birkaç noktayı, birkaç çapı ve birkaç yüzeyi içerir.
Müşteriye “şu bölgede 0,4 mm sapma var” dediğinizde, o bölgenin komşu yüzeylerle nasıl birleştiğini, geçişin nerede başladığını veya hatanın sistematik mi rastgele mi olduğunu anlatamazsınız. Hele parça revizyonunda, kalıp düzeltmesi yapılacaksa; nokta bazlı veriyle kalıpçıya yön göstermek zordur.
Üçüncü sınır ise teslim ritmidir. İlk parça doğrulaması, seri öncesi onay veya müşteri iadesi analizi gibi durumlarda süre kritik hale gelir. Bir döküm parçasının tam yüzey verisini geleneksel yöntemlerle elde etmek günler alabilir.
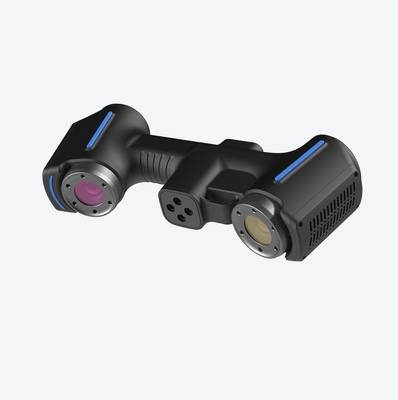
Oysa döküm ham parçalar için 3D tarama, bu üç sınırı aynı anda zorlayan bir çözüm olarak devreye girer. INSVISION’ın endüstriyel 3D tarayıcıları, parçanın tamamından sürekli nokta bulutu üreterek; form, yüzey ve kesit analizini tek veri seti üzerinden yapma imkânı sunar.
Böylece ölçüm, ‘seçilmiş noktaların kontrolü’ olmaktan çıkıp ‘parçanın dijital kopyasının analizi’ haline gelir.
3D taramanın iş akışına yerleşmesi
Dökümhanede kalite kontrolünü hâlâ sabitleme mastarları ve manuel şablonlarla mı yürütüyorsunuz? İlk parça onayında veya seri üretim arası denetimlerde, karmaşık iç geometriler ve serbest yüzeyler söz konusu olduğunda bu yöntemler hızla sınırına ulaşır.
Döküm çekme payı, kalıp aşınması ve maça kayması gibi değişkenler her partide farklı sapmalar üretir; bu sapmaları geleneksel yöntemlerle sayısallaştırmak ise hem yavaştır hem de operatör yorumuna açıktır. Oysa döküm ham parçalar için 3D tarama iş akışı, bu belirsizliği ölçülebilir veriye dönüştürür.
Kritik olan nokta, taramayı tek başına bir adım olarak değil; yakalama, hizalama, yeniden tarama ve doğrulama adımlarının sahada birbirine bağlandığı bütüncül bir süreç olarak kurgulamaktır.
INSVISION endüstriyel 3D tarayıcılar bu zincirin her halkasında, döküm parçasının gerçek durumunu CAD modeliyle karşılaştırılabilir hale getirir.
Uygulama öncesi doğrulama noktaları
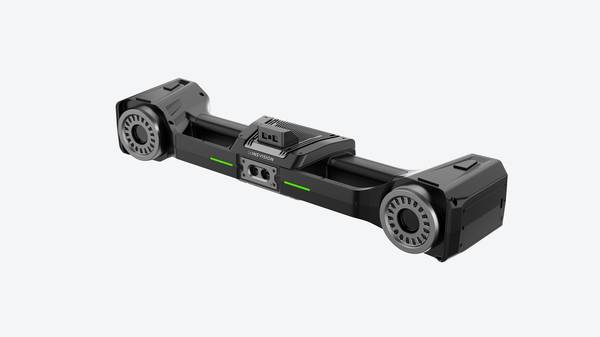
Uygulama öncesi doğrulama noktaları
Dökümhanelerde 3D tarama yatırımı yapmadan önce en sık atlanan adım, mevcut parça geometrisinin ve yüzey durumunun tarama sistemine gerçekten uygun olup olmadığını sahada doğrulamaktır. Bir döküm ham parçası;
çapak, maça kumu kalıntısı, çekme boşluğu veya kalıp ayırma çizgisi kaynaklı yüzey düzensizlikleri taşıdığında, elde edilecek nokta bulutu kalitesi doğrudan etkilenir.
Bu nedenle ekiplerin öncelikle şu noktaları netleştirmesi gerekir: taranacak yüzeylerin mat mı yoksa parlak mı olduğu, parça üzerinde tekrarlayan simetrik bölgelerin bulunup bulunmadığı ve referans datum yüzeylerinin işleme sonrası mı yoksa döküm haliyle mi tanımlanacağı.
İkinci doğrulama adımı, tarama verisinin hangi tolerans bandında kullanılacağıdır. Döküm ham parçalar genellikle ISO 8062 kapsamındaki döküm toleranslarına göre değerlendirilir; bu toleranslar talaşlı imalattaki ISO 2768 değerlerinden belirgin şekilde geniştir.
Tarama sistemi seçilmeden önce kalite ekibinin, kabul edilebilir yüzey sapmasını ve kritik fonksiyonel bölgeleri yazılı olarak tanımlaması gerekir. Aksi halde taranan her yüzey aynı hassasiyetle raporlanır ve gereksiz veri hacmi oluşur.
Sahada doğrulanması gereken bir diğer konu, parçanın tarama sırasında sabitlenme şeklidir. Büyük ve ağır döküm parçalar için döner tabla veya robotik konumlandırıcı gerekebilir; küçük parçalarda ise çoklu pozlama için hızlı bir fikstür değişimi yeterli olabilir.
INSVISION endüstriyel 3D tarayıcılar bu tür döküm ham parça uygulamalarında, yüzey hazırlığı ve fikstürleme koşulları önceden doğrulandığında tutarlı veri üretir.
Uygulama öncesi bu üç doğrulama noktası — yüzey durumu, tolerans tanımı ve sabitleme yöntemi — netleştirilmeden sahaya inilmesi, tekrarlanan tarama geçişlerine ve veri işleme süresinin uzamasına yol açar.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.