

Endüstriyel kontrolde ince sac parçalar için 3D tarama nasıl değerlendirilir
ince sac parçalar için 3D tarama: Üretim ortamı ve ölçüm ihtiyacı İnce sac parçalar söz konusu olduğunda, birçok üretim mühendisi hâlâ ölçüm toleranslarının.
Üretim ortamı ve ölçüm ihtiyacı
İnce sac parçalar söz konusu olduğunda, birçok üretim mühendisi hâlâ ölçüm toleranslarının sac kalınlığından daha gevşek olabileceğini varsayar. Oysa modern otomotiv gövde hatlarında, beyaz eşya montajında veya enerji ekipmanı imalatında durum tam tersidir.
0,7 mm kalınlığındaki bir braketin montaj yüzeyindeki 0,3 mm’lik bir sapma, kaynak fikstüründe kabul edilebilir görünebilir; ancak aynı sapma, robotik punta kaynağı sırasında elektrot temas basıncını değiştirir, ardından sızdırmazlık yüzeyinde aralıklı boşluklara yol açar.
Sonuç, hattın sonunda değil, müşteri sahasında ortaya çıkan bir kalite sorunudur.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Terim notları
İnce sac parçalar söz konusu olduğunda, birçok üretim mühendisi hâlâ ölçüm toleranslarının sac kalınlığından daha gevşek ola…
Geleneksel ölçümün sınırlarıİnce sac parçalarda asıl mesele, ölçüm cihazının katalog doğruluğu değil;
3D taramanın iş akışına yerleşmesiİnce sac parçalar için 3D tarama, tek başına bir ölçüm adımı olmaktan çıktığında gerçek değerini gösterir.
Uygulama öncesi doğrulama noktalarıİnce sac parçalarda 3D tarama sürecine başlamadan önce asıl belirleyici olan, tarayıcının katalog doğruluğu değil;
Üretim ortamındaki asıl baskı da buradan gelir. Sac parçalar seri üretimde dakikalar içinde istasyon değiştirir; kalıp, fikstür ve kaynak parametreleri arasındaki etkileşim sürekli kontrol gerektirir. Koordinat ölçüm makineleri hassastır ama laboratuvar koşullarına bağımlıdır.
El tipi mastarlar hızlıdır ama operatörden operatöre değişen sonuçlar üretir. Kalite ekibinin ihtiyacı, numuneyi üretim hattının hemen yanında alıp güvenilir, tekrarlanabilir ve karşılaştırılabilir veriye dönüştürebilmektir.
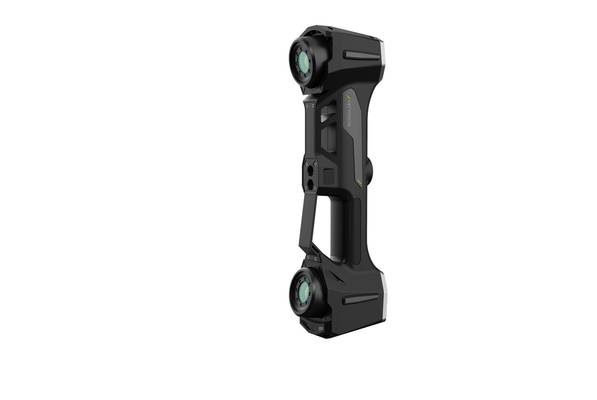
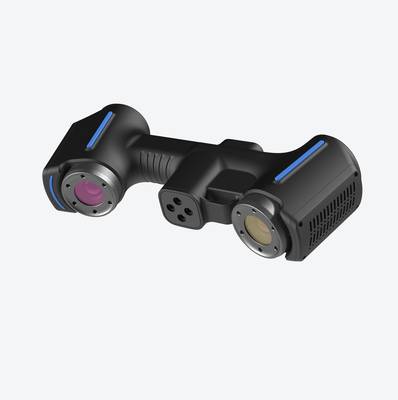
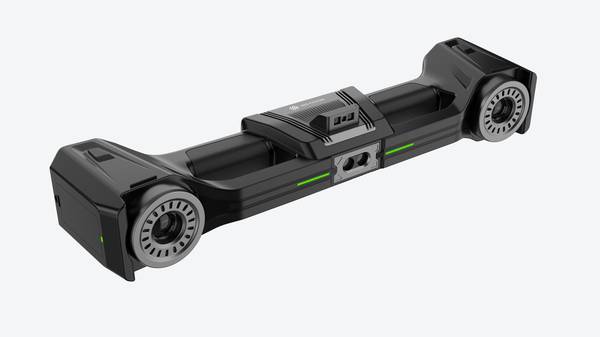
İnce sac parçalar için 3D tarama tam olarak bu boşluğu doldurur. INSVISION’ın endüstriyel 3D tarayıcıları, sac yüzeylerden milyonlarca nokta verisi toplayarak parçanın gerçek geometrisini CAD modeliyle çakıştırır. Böylece kalite mühendisi yalnızca “geçti/kaldı” kararı vermekle kalmaz;
sapmanın nerede, hangi yönde ve hangi büyüklükte oluştuğunu da görür. Bu veri, kalıp bakım ekibine veya kaynak fikstürü sorumlusuna doğrudan aktarılabilir. Ölçüm, üretim akışını durduran bir kontrol adımı olmaktan çıkıp sürecin kendisini düzelten bir geri bildirim mekanizmasına dönüşür.
Geleneksel ölçümün sınırları
İnce sac parçalarda asıl mesele, ölçüm cihazının katalog doğruluğu değil; o doğruluğu gerçek bir parça üzerinde, gerçek bir teslim ritmi içinde ne kadar sürdürebildiğinizdir. Geleneksel yaklaşım bu noktada üç ayrı cephede zorlanır.
Birincisi geometri. Koordinat ölçüm makineleri ve geleneksel mastarlar, düzlem, delik ekseni, silindirik çap gibi tanımlı unsurlarda güvenilirdir.
Ancak ince sac işlerinde karşınıza çıkan şey çoğunlukla serbest formlu yüzeyler, yaylanmış flanşlar, derin çekilmiş cepler ve geri esneme sonrası oluşan hafif dalgalı bölgelerdir. Bu yüzeyler bir referans düzlemine oturmaz; dokunsal probun temas ettiği nokta, yüzeyin gerçek temsilcisi olmaktan çıkar.
Nokta sayısı arttıkça ölçüm süresi uzar, süre uzadıkça da parça sıcaklık değişiminden etkilenmeye başlar. Sac kalınlığı düştüğünde bu etki daha belirgin hale gelir.
İkincisi veri sürekliliği. Kalite departmanının ihtiyaç duyduğu şey tek başına bir sapma raporu değildir. Renk haritası üzerinde sapmanın nerede başlayıp nerede bittiğini, geçiş bölgelerinin eğimini, iki flanş arasındaki çarpılmanın yönünü görmek gerekir.
Geleneksel yöntemler bu bilgiyi kesikli nokta bulutları halinde verir. Mühendis, eksik kalan bölgeyi zihninde tamamlamak zorunda kalır. Özellikle ilk parça onayı sırasında kalıp düzeltme kararı verilecekse, bu eksiklik doğrudan karar kalitesini düşürür.
Üçüncüsü teslim ritmi. Seri üretim hattında bekleyen bir sac parça için ölçümün saatler sürmesi kabul edilemez. Yine de geleneksel yöntemlerde hız ancak nokta sayısından feragat edilerek kazanılır. Az nokta, eksik veri demektir; çok nokta, geciken rapor demektir.
İnce sac parçalar için 3D tarama bu denklemi değiştiren asıl unsurdur. INSVISION tarayıcılar, yüzeyin tamamını tek geçişte sayısallaştırarak hem veri sürekliliğini hem de ölçüm hızını aynı iş istasyonunda birleştirir. Böylece kalite ekibi, ölçüm cihazının sınırlarıyla değil, parçanın gerçek davranışıyla ilgilenebilir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
İnce sac parçalar için 3D tarama, tek başına bir ölçüm adımı olmaktan çıktığında gerçek değerini gösterir. Sahadaki akış genellikle şöyle ilerler: pres çıkışından alınan ilk numune, yüzey hazırlığı yapıldıktan sonra taranır. Mat veya yansıtıcı yüzeylerde tarama spreyi kullanımı gerekebilir;
bu, ince sacda standart bir ön işlemdir. Elde edilen nokta bulutu anında CAD modeliyle karşılaştırılır. Renkli sapma haritası, hangi bölgelerin tolerans dışına çıktığını gösterir. Geri esneme, çekme veya kalıp aşınması kaynaklı sapmalar burada netleşir.
İnceleme aşamasında mühendis, GD&T referanslarına göre kesit analizi yapar. Delik konumları, kenar çizgileri ve yüzey profili tek bir tarama verisinden okunabilir. Raporlama ise doğrudan bu karşılaştırma oturumundan üretilir.
Kalite ekibi, pres operatörüne hangi bölgede ne kadar düzeltme gerektiğini sayısal değerlerle aktarır. INSVISION tarayıcıların 0,020 mm düzeyindeki doğruluğu, bu kararların güvenilir veriye dayanmasını sağlar.
Kritik nokta, veri aktarımının kesintisiz olmasıdır. Tarama bittiğinde karşılaştırma başlar; karşılaştırma bittiğinde sapma raporu hazırdır. Kalıp ayarı yapan teknisyen, aynı veri setini kendi ekranında açar ve düzeltme sonrası yeniden tarama yapılır. Bu döngü, ilk parça onayını saatler içinde tamamlar.
Geleneksel mastar veya elle ölçüm yöntemlerinde aynı döngü günler sürebilir. İnce sac parçalarda 3D tarama, iş akışının ölçüm adımını hızlandırmakla kalmaz; karşılaştırma, inceleme ve raporlama arasındaki bağlantıyı tek bir veri hattı üzerinde kurar.
Böylece kalite kararları, birbirinden kopuk ölçüm notları yerine aynı dijital referansa dayanır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
İnce sac parçalarda 3D tarama sürecine başlamadan önce asıl belirleyici olan, tarayıcının katalog doğruluğu değil; parçanın geometrik karakteri, yüzey durumu ve ölçüm verisinin hangi karara hizmet edeceğidir. Ekiplerin sahada doğrulaması gereken ilk nokta, parçanın serbest durumda mı yoksa fikstürlü mü taranacağıdır.
İnce sac, yerçekimi ve kalıntı gerilmeler nedeniyle mikron seviyesinde bile form değiştirebilir; bu nedenle tekrarlanabilir ölçüm için tutma düzeni tarama öncesinde netleştirilmelidir.
İkinci doğrulama noktası yüzey hazırlığıdır. Parlak, yağlı veya galvaniz kaplı yüzeyler lazer tabanlı sistemlerde veri kaybına yol açar. Matlaştırıcı sprey uygulanıp uygulanmayacağı, parçanın temizlik toleranslarıyla birlikte değerlendirilmelidir. Üçüncü olarak, referans geometrisi veya hedef nokta yerleşimi;
büyük ve esnek parçalarda hizalama stratejisinin doğruluğu doğrudan etkilediği için önden test edilmelidir.
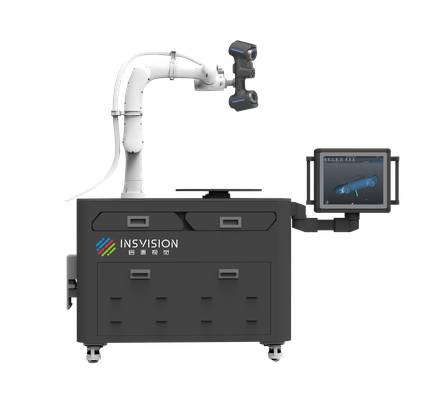
INSVISION tarayıcılarının 0,020 mm doğruluk değerleri bu koşullar sağlandığında anlam kazanır. Kenar buruşması, geri esneme veya çapak yoğunluğu gibi süreç kaynaklı sapmaların tarama verisinde mi yoksa gerçek parçada mı olduğunu ayırmak, kalite mühendisinin doğrulama öncesi netleştirmesi gereken son kontroldür.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.