

Tarama verisinden kontrol raporuna: kalite kontrol için 3D tarama uygulamada
kalite kontrol için 3d tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Bir kalite mühendisi için en tanıdık sahne şudur: hattan parça.
Üretim ortamı ve ölçüm ihtiyacı
Bir kalite mühendisi için en tanıdık sahne şudur: hattan parça alınır, kontrol masasına götürülür, kumpas veya mastar yerleştirilir ve sonuç tolerans sınırına yakınsa karar anı başlar. Parça geçer mi, yoksa durdurup sapma analizi mi başlatmalı?
Karmaşık bir yüzeyde, bir iç kanalda ya da serbest formlu bir bölgede bu karar çoğu zaman tek bir temas noktasına dayanır. Oysa üretim ortamında kontrol baskısı her zaman aynı yönden gelir: hız, tekrarlanabilirlik ve izlenebilirlik. Lean üretim hatlarında duruş süresi doğrudan maliyettir;
ancak güvenilir olmayan ölçüm verisiyle hızlı karar vermek, hatalı sevkiyat riskini büyütür. Bu nedenle Western otomotiv tedarikçileri, havacılık bakım atölyeleri ve medikal cihaz üreticileri, tek nokta ölçümünden yüzey bazlı veriye geçişi bir lüks değil, proses kontrolünün zorunlu bir katmanı olarak değerlendirir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Sorun şudur: Geleneksel el aletleri parçanın genel geometrisini yakalayamaz, CMM ise yavaştır ve her parçayı laboratuvara taşımayı gerektirir. Üretim ortamında asıl ihtiyaç, parçayı olduğu yerde, kısa sürede ve karar verilebilir yoğunlukta ölçebilen bir yöntemdir.
Kalite kontrol için 3D tarama tam olarak bu noktada devreye girer; çünkü tek bir temas noktası yerine yüzeyin tamamını sayısallaştırarak sapma analizini gerçek geometriye dayandırır.
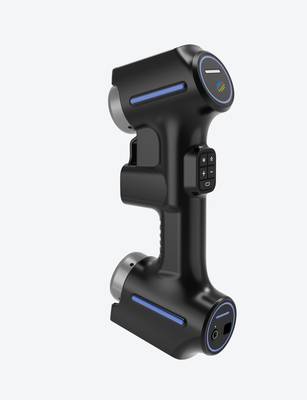
INSVISION endüstriyel 3D tarayıcıları, bu tür saha koşullarında taşınabilir yapıları ve yüzey verisi üretme hızlarıyla, kalite ekibinin karar verme şeklini değiştiren bir ara katman oluşturur.
Kritik olan nokta şudur: Ölçüm cihazı ne kadar hassas olursa olsun, üretim ortamındaki titreşim, sıcaklık değişimi ve operatör farkı yönetilmeden tutarlı veri elde edilemez. Bu yüzden Western fabrikalarda cihaz seçimi kadar, ölçümün tekrarlanabilirliği ve proses içi doğrulama adımları da değerlendirme kapsamına alınır.

Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Bir kalite mühendisi için en tanıdık sahne şudur: hattan parça alınır, kontrol masasına götürülür, kumpas veya mas…
- Geleneksel ölçümün sınırları: Karmaşık bir döküm parçasında yüzlerce noktayı tek tek ölçmek gerçekten parçanın formunu anlatır mı?
- 3D taramanın iş akışına yerleşmesi: Kalite kontrol için 3D tarama, ancak mevcut üretim ve muayene döngüsüne doğru noktadan bağlandığında anlam kazanır.
Geleneksel ölçümün sınırları
Karmaşık bir döküm parçasında yüzlerce noktayı tek tek ölçmek gerçekten parçanın formunu anlatır mı? Çoğu kalite mühendisi bu soruyu kendine sorar. CMM, kumpas veya mastar gibi geleneksel araçlar belirli kesitlerde, belirli toleransları doğrulamak için tasarlanmıştır.
Ancak iş serbest formlu yüzeylere, iç kanallara veya ince cidarlı sac parçalara geldiğinde pratik sınırlar hızla belirginleşir.
İlk sınır geometriden gelir. Karmaşık eğriler, derin cepler veya erişilmesi zor iç yüzeyler söz konusu olduğunda, temaslı probların ulaşamadığı bölgeler ölçüm dışı kalır. İkinci sınır veri sürekliliğidir. Geleneksel yöntemler nokta bazlı veri üretir;
iki ölçüm noktası arasındaki yüzey sapması hakkında hiçbir bilgi vermez. Oysa modern GD&T çağrıları çoğu zaman yüzey profili gibi sürekli veri gerektiren kontroller talep eder.

Üçüncü sınır teslim ritmidir. İlk parça muayenesi veya seri üretim arası kontrol süreçlerinde, geleneksel ölçüm programlarının hazırlanması ve koşulması saatler alabilir. Kalite departmanı rapor beklerken üretim hattı durur.
INSVISION’ın endüstriyel 3D tarama yaklaşımı, kalite kontrol için 3D tarama teknolojisini bu üç sınırın kesişiminde konumlandırır: parçanın tamamını sayısallaştırmak, sürekli yüzey verisi elde etmek ve ölçüm döngüsünü kısaltmak.
Bu, geleneksel araçların yerini almak değil, onların göremediği alanlarda karar vermeyi mümkün kılmak anlamına gelir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite kontrol için 3D tarama, ancak mevcut üretim ve muayene döngüsüne doğru noktadan bağlandığında anlam kazanır. Sahada sık yapılan hata, taramayı bağımsız bir ölçüm aracı gibi konumlandırmaktır. Oysa asıl değer;
tarama, CAD karşılaştırması, inceleme ve raporlamanın tek bir doğrulama zinciri içinde çalışmasından gelir.
İş akışı genellikle şöyle ilerler: Parça veya kalıp yüzeyi taranır, nokta bulutu mesh’e dönüştürülür, referans CAD modeliyle hizalanır ve sapma analizi yapılır. Burada kritik olan, yazılımın GD&T çağrılarını doğrudan okuyabilmesidir.
Yüzey profili, konum toleransı veya duvar kalınlığı gibi kontroller, manuel kesit alma yerine renkli sapma haritası üzerinden değerlendirilir.

INSVISION tarayıcıları bu akışta veri yakalama tarafını üstlenir. Sahada taşınabilir yapısı, parçayı CMM’e taşımadan ölçüm yapmayı mümkün kılar. Sonuçlar, mevcut kalite raporlama formatlarına aktarılabilir. Böylece ilk parça muayenesi, seri üretim örneklemesi ve kalıp revizyon doğrulaması aynı veri tabanından beslenir.
Rapor, sapma değerleriyle birlikte karar verilebilir bir çıktıya dönüşür.
Uygulama öncesi doğrulama noktaları
Kalite kontrol için 3D tarama devreye alınmadan önce, saha ekiplerinin genellikle gözden kaçırdığı nokta cihazın çözünürlüğü ya da yazılım lisansı değildir. Asıl yanılgı, taranacak parçanın yüzey durumu ile ölçüm stratejisinin uyumsuz olmasıdır.
Parlak işlenmiş yüzeyler, derin cepler, ince duvarlar veya yansıtıcı kaplamalar; tarama verisinin doğruluğunu cihaz broşüründeki nominal değerlerden çok daha fazla etkiler. Bu nedenle uygulama öncesi doğrulama, bir formalite değil, ölçüm belirsizliğini daha baştan sınırlayan bir mühendislik adımıdır.
İlk doğrulanması gereken konu, referans geometrisinin varlığıdır. CAD modeli olmayan bir döküm parçasını taramak ile nominal modeli bulunan bir işlenmiş gövdeyi taramak aynı iş akışı değildir. Model yoksa, önce yüzey verisinden referans oluşturulması gerekir. INSVISION endüstriyel 3D tarayıcılar bu ayrımı destekler;
ancak ekip, daha sahaya inmeden hangi veri çıktısının istendiğini netleştirmelidir. Renkli hata haritası mı, GD&T raporu mu, yoksa sadece geometri doğrulama mı? Cevap, tarama yoğunluğunu ve hizalama yöntemini belirler.
İkinci doğrulama noktası, parçanın sabitlenme biçimidir. Büyük ve esnek parçalar, tarama sırasında yer değiştirirse veri setinde katman kayması oluşur. Otomotiv tipi sac parçalar veya uzun profiller için fikstürleme, ölçümün kendisinden önce gelir. Üçüncü olarak, ortam sıcaklığı ve titreşim kontrol edilmelidir.
Atölyenin köşesinde çalışan bir pres hattı varsa, mikron seviyesinde tekrarlanabilirlik beklemek gerçekçi olmaz. Son olarak, ilk üç taramanın sonuçları birbiriyle karşılaştırılmalı; sapma dağılımı kabul edilebilir aralıkta ise seri ölçüme geçilmelidir. Kalite kontrol için 3D tarama, doğru senaryoda güvenilirdir;
yanlış senaryoda ise pahalı bir tahmin aracına dönüşür.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.