

Endüstriyel kontrolde endüstriyel 3D tarayıcı nasıl değerlendirilir
endüstriyel 3d tarayıcı: Üretim ortamı ve ölçüm ihtiyacı Birçok imalat mühendisi hâlâ üretim hattındaki ölçüm probleminin yalnızca bir “doğruluk” meselesi.
Üretim ortamı ve ölçüm ihtiyacı
Birçok imalat mühendisi hâlâ üretim hattındaki ölçüm probleminin yalnızca bir “doğruluk” meselesi olduğunu varsayar. Oysa asıl zorluk çoğu zaman doğruluk değil, erişim ve tekrarlanabilirliktir.
Karmaşık bir döküm parçasının iç boşluğunu kumpasla ölçmeye çalışan kalite ekibi, aslında yanlış aracı doğru sonuç için zorlamaktadır.
Üretim ortamında parça sıcaklığı, titreşim, yağ filmi ve operatör farkı gibi değişkenler devreye girdiğinde, iki farklı vardiyadan alınan iki ölçüm raporu arasında kolayca kabul sınırlarını aşan sapmalar oluşur.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Öne çıkan noktalar
- Birçok imalat mühendisi hâlâ üretim hattındaki ölçüm probleminin yalnızca bir “doğruluk” meselesi olduğunu varsayar.
- Karmaşık geometriye sahip parçalar söz konusu olduğunda, geleneksel ölçümün asıl sınırı doğruluktan önce veri sürekliliğinde ortaya çıkar.
- Bir kalite kontrol hattını düşünün.
- Saha ekibi bir endüstriyel 3D tarayıcıyı devreye almadan önce, doğrulama adımlarını atlamak genellikle ilk tarama başarısızlığının ana nedenidir.
Modern tesislerde yalın üretim ve İlk Seferde Doğru yaklaşımı, ölçüm sürecini artık kalite kapısındaki son kontrol olmaktan çıkarıp üretimin içine yerleştiriyor. Bu da ölçüm verisinin yalnızca “geçti/kaldı” bilgisi değil, proses düzeltmeye yön veren sayısal bir girdi olmasını gerektiriyor.
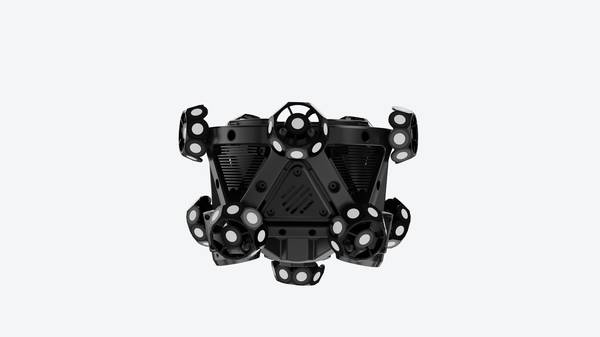
Bir endüstriyel 3D tarayıcı burada devreye girer; temaslı yöntemlerin ulaşamadığı yüzeylerden yoğun nokta bulutu toplayarak parçanın gerçek geometrisini sayısal ortama taşır.
INSVISION ürün ailesi, önerilen tarama boyutu aralığı 10 ila 8000 mm olan industrial 3D tarayıcı gibi sistemlerle, küçük hassas parçalardan büyük sac gövdelere kadar farklı ölçüm ihtiyaçlarına yanıt verecek şekilde yapılandırılmıştır.
Karar vericiler için kritik soru şudur: Mevcut ölçüm süreci, parçanın gerçek formunu mı yoksa operatörün seçtiği birkaç noktayı mı raporluyor? Üretim hattındaki kontrol baskısı arttıkça, güvenilir ve tekrarlanabilir tam yüzey verisi bir lüks değil, proses kontrolünün temel girdisi haline geliyor.
Geleneksel ölçümün sınırları
Karmaşık geometriye sahip parçalar söz konusu olduğunda, geleneksel ölçümün asıl sınırı doğruluktan önce veri sürekliliğinde ortaya çıkar. Manuel aletler ve sabit CMM’ler noktasal veri toplar; operatör bir yüzeyi ne kadar sık tararsa tarasın, iki ölçüm noktası arasındaki bölge hakkında yalnızca varsayımda bulunabilir.
Türbin kanadı, kalıp çekirdeği veya sac metal braket gibi serbest formlu yüzeylerde bu varsayımlar hızla birikir. Kalite mühendisi, gerçek yüzey sapmasını görmek yerine sınırlı sayıda noktadan geçen idealleştirilmiş bir geometriyi doğrulamış olur.
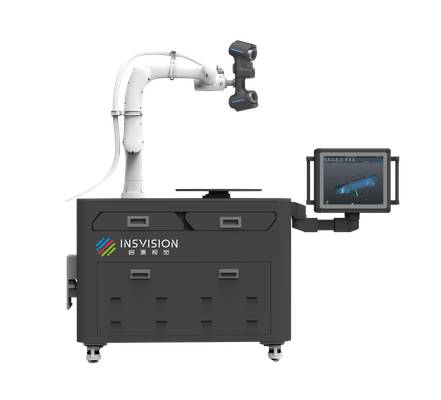
İkinci kısıt teslim ritminde kendini gösterir. İlk parça doğrulama veya revizyon sonrası yeniden ölçüm süreçlerinde, CMM programlama ve fikstürleme saatler alabilir. Üretim hattı beklerken ölçüm planı hazırlamak, Batı’daki yalın üretim mantığıyla doğrudan çelişir. Üçüncü kısıt ise iç geometrilerdir.
Kaliper veya mikrometrenin fiziksel olarak erişemediği iç kanallar, derin cepler ve alttan kesik bölgeler, temaslı yöntemlerle ya hiç ölçülemez ya da yıkıcı kesit alma yoluyla parça feda edilerek doğrulanır.
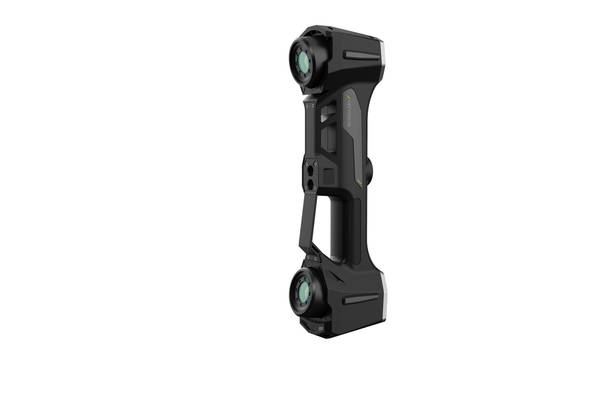
INSVISION endüstriyel 3D tarayıcı kategorisi bu noktada farklı bir mühendislik yaklaşımı sunar. Temaslı ölçümün seçici nokta toplama mantığı yerine, yüzeyden yoğun nokta bulutu elde edilir.
Bu, tek bir ölçüm stratejisiyle hem GD&T sapmalarının hem de genel form değişimlerinin aynı veri setinden değerlendirilmesini mümkün kılar.
Özellikle 10 ila 8000 milimetre aralığındaki tarama boyutlarını kapsayan industrial 3D tarayıcı gibi sistemlerde, küçük hassas parçalardan büyük gövde bileşenlerine kadar aynı doğrulama altyapısı kullanılabilir.
Karar verici için asıl soru artık “ölçebiliyor muyuz” değil, “doğrulama verisini üretim ritmine nasıl entegre edeceğiz” haline gelir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Bir kalite kontrol hattını düşünün. Eskiden ilk parça muayenesi için parça CMM odasına gider, fikstürlenir, prob uçları yüzeyde gezdirilir, sonuçlar birkaç saat sonra gelirdi. Şimdi aynı parça, üretim hattının hemen yanında bir tripod üzerinde duran endüstriyel 3D tarayıcı ile taranıyor. Fark yalnızca hızda değil;
verinin nerede, kim tarafından ve hangi kararı beslemek için toplandığında.
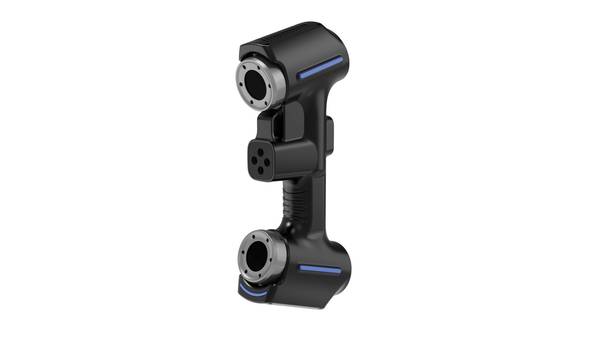
Sahada taramanın asıl zorluğu, cihazın parçayı görmesi değildir. Asıl zorluk, tarama verisinin CAD modeliyle aynı koordinat sistemine oturtulması, sapmaların anlamlı tolerans bölgelerine ayrıştırılması ve sonucun bir rapora dönüşmesidir.
Bu dört adım — tarama, karşılaştırma, inceleme, raporlama — birbirinden kopuk yürütüldüğünde, sistem ne kadar hassas olursa olsun saha geri bildirimi gecikir.
INSVISION endüstriyel 3D tarayıcılar bu zinciri tek bir veri akışı içinde bağlar. Operatör parçayı tarar; yazılım nokta bulutunu referans modele hizalar; renkli sapma haritası, GD&T çağrılarına göre kritik bölgeleri anında işaretler; sonuç PDF veya CSV olarak kalite kaydına girer.
Tarama sırasında eksik kalan bölgeler için yeniden tarama kararı da aynı ekran üzerinden verilir; parça tezgâha geri gönderilmeden önce verinin tamlığı doğrulanır.
Bu yaklaşımın sahada karşılığı nettir: kalite mühendisi CMM odasına bağımlı kalmaz, üretim sorumlusu sapmayı renkli haritadan okur, tedarikçiyle paylaşılacak rapor aynı oturumda hazırlanır.
Özellikle 10 ila 8000 mm aralığındaki parçalarda, fikstür gerektirmeden çalışabilmek, küçük braketlerden büyük kaynaklı konstrüksiyonlara kadar aynı iş akışının korunmasını sağlar. İş akışına yerleşmiş bir tarama sistemi, ölçüm cihazı olmaktan çıkıp üretim kararlarını hızlandıran bir saha aracına dönüşür.
Uygulama öncesi doğrulama noktaları
Saha ekibi bir endüstriyel 3D tarayıcıyı devreye almadan önce, doğrulama adımlarını atlamak genellikle ilk tarama başarısızlığının ana nedenidir. Bir kalite mühendisi ya da bakım sorumlusu için kritik soru şudur: Bu parça, bu ortam ve bu veri çıktısı için hangi senaryo gerçekten uygundur?
INSVISION cihazlarında önerilen tarama boyutu aralığı 10 ila 8000 mm arasında değişir. Bu değer, küçük bir bağlantı elemanından büyük bir gövde parçasına kadar geniş bir yelpazeyi kapsasa da, saha ekibinin ilk olarak parçanın dış sınırlarını ve erişilemeyen iç geometrilerini netleştirmesi gerekir.
Yüzey hazırlığı da en az cihaz kalibrasyonu kadar önemlidir. Parlak, yağlı veya tozlu yüzeyler ışık tabanlı taramada veri gürültüsüne yol açar. Ekibin temizlik, matlaştırıcı sprey uygulaması veya farklı pozlama ayarı gerekip gerekmediğini önceden test etmesi beklenir.
Ayrıca referans noktalarının yerleşimi, özellikle büyük veya tekrarlayan geometrilerde hizalama doğruluğunu doğrudan etkiler. Sahada doğrulanması gereken bir diğer nokta, veri çıktısının hangi formatta ve hangi tolerans bandında kullanılacağıdır.
Kalite kontrol için GD&T çağrılarıyla karşılaştırma yapılacaksa, tarama çözünürlüğünün bu toleransları yakalayacak yoğunlukta ayarlanması şarttır. Tersine mühendislik tarafında ise CAD modeline dönüştürülecek yüzeylerin sürekliliği ön plandadır.
Son olarak ortam sıcaklığı, titreşim ve aydınlatma koşulları kayıt altına alınmalı; bu değişkenlerin tarama tekrarlanabilirliğini nasıl etkilediği ilk denemede gözlemlenmelidir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.