

Kablosuz 3D Tarayıcı ile Üretim Ortamında Hızlı ve Tekrarlanabilir Ölçüm
Kablosuz 3D tarayıcıların üretim hattında kalite kontrol, yüzey verisi toplama ve CAD karşılaştırma süreçlerine etkisini keşfedin.
Üretim ortamı ve ölçüm ihtiyacı
Bir imalat hattında kalite kontrolün gerçek anlamı, parçayı çizim toleranslarıyla birebir karşılaştırmaktan çok daha fazlasıdır. Seri üretimde her vardiya sonunda tezgâhtan çıkan ilk parça, takım aşınmasının, fikstür kaymasının veya ısıl değişimlerin izlerini taşır.
Bu izleri zamanında göremeyen bir ekip, hurda maliyetini ve yeniden işleme süresini katlanarak büyütür. Klasik yaklaşımda kumpas, mikrometre veya mastar ile alınan noktasal ölçümler, yüzeyin bütününü temsil etmekte yetersiz kalır.
Özellikle serbest biçimli yüzeylerde, iç köşelerde veya ince cidarlı sac parçalarda, tek bir noktadan alınan değerin doğru olması tüm parçanın doğru olduğu anlamına gelmez.

Seçim boyutları ve saha kontrolleri
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Üretim ortamı ve ölçüm ihtiyacı | Bir imalat hattında kalite kontrolün gerçek anlamı, parçayı çizim toleranslarıyla birebir karşılaştırmaktan çok daha fazlasıdır. | Seri üretimde her vardiya sonunda tezgâhtan çıkan ilk parça, takım aşınmasının, fikstür kaymasının veya ısıl değişimlerin izlerini taşır. |
| Geleneksel ölçümün sınırları | Bir kalite kontrol mühendisi için en tanıdık sahne şudur: parça masaya bağlanır, mastar uçları yüzeye temas eder, değerler tek tek not edilir. | Bu yöntem prizmatik ve basit silindirik parçalarda hâlâ iş görür. |
| 3D taramanın iş akışına yerleşmesi | Son yıllarda kalite kontrolün sahaya taşınması, üretim hattıyla ölçüm odası arasındaki kopukluğu kapatmanın en etkili yolu haline geldi. | Geleneksel akışta parça önce tezgâhtan çıkar, sonra CMM odasına taşınır, sıra bekler ve sonuç üretime geç dönerdi. |
| Uygulama öncesi doğrulama noktaları | Kablosuz 3D tarayıcı yatırımı öncesinde saha ekiplerinin doğrulaması gereken noktalar, cihazın teknik broşüründe yazan değerlerden daha belirleyicidi… | Özellikle Batı Avrupa ve Kuzey Amerika’daki otomotiv yan sanayi tesislerinde, kalite mühendisleri artık yalnızca doğruluk spesifikasyonuna değil; |
Modern üretim ortamlarında kalite mühendisleri için asıl baskı noktası, ölçüm verisinin hem hızlı hem de tekrarlanabilir olmasıdır. CMM cihazları hassas olabilir, ancak programlama süresi ve ölçüm döngüsü yoğun üretim temposuna ayak uyduramaz.
Ayrıca fikstüre alınamayan büyük gövdeli parçalar veya yerinde ölçüm gerektiren montaj hattı problemleri, sabit ölçüm sistemlerinin sınırlarını zorlar. Böyle bir ortamda güvenilir ölçüm verisi, sadece kalite raporu oluşturmak için değil; proses ayar parametrelerini doğru yönde değiştirebilmek için de kritik hale gelir.
INSVISION kablosuz 3D tarayıcılar bu noktada devreye girer. Kablo karmaşası olmadan, doğrudan üretim hattının yanında veya montaj sahasında çalışabilen bir tarayıcı, ölçüm sürecini kalite laboratuvarından çıkarıp problemin kaynağına taşır.
Operatör, parçayı fikstürden sökmeden veya hattı durdurmadan yüzey verisini toplayabilir. Bu yaklaşım, ölçümün bir darboğaz olmaktan çıkıp sürecin doğal bir parçası haline gelmesini sağlar. Sonuçta üretim ekibi, sezgiye değil; anlık, yoğun ve tekrarlanabilir nokta bulutu verisine dayanarak karar verir.
Geleneksel ölçümün sınırları
Bir kalite kontrol mühendisi için en tanıdık sahne şudur: parça masaya bağlanır, mastar uçları yüzeye temas eder, değerler tek tek not edilir. Bu yöntem prizmatik ve basit silindirik parçalarda hâlâ iş görür.
Ancak iş serbest formlu yüzeylere, derin ceplere, iç kanallara veya ince cidarlı sac parçalara geldiğinde koordinat ölçüm cihazı ve el aletleri hızla yetersizleşir. Karmaşık geometride ölçüm noktası sayısı artar; buna karşın yüzeyin tamamı hakkında hâlâ sınırlı veri elde edilir.
Kritik bölgeler arasında kalan geçiş yüzeyleri, radyuslar ve deformasyon eğilimleri gözden kaçar.
Veri sürekliliği de ayrı bir sorundur. Temaslı yöntemler ayrık noktalar üretir; iki ölçüm noktası arasındaki yüzey davranışı hakkında varsayım yapmak gerekir. İlk parça muayenesi veya tersine mühendislik çalışmalarında bu boşluklar, CAD modeli ile gerçek parça arasındaki sapmaların eksik raporlanmasına yol açar.
Teslim ritmi ise işin operasyonel tarafıdır. Karmaşık bir parçanın tam ölçümü saatler sürerken, üretim hattı bekleyemez. Kalıp denemesi, talaşlı imalat ara kontrolü veya montaj öncesi doğrulama gibi adımlarda ölçüm süresi doğrudan darboğaza dönüşür.
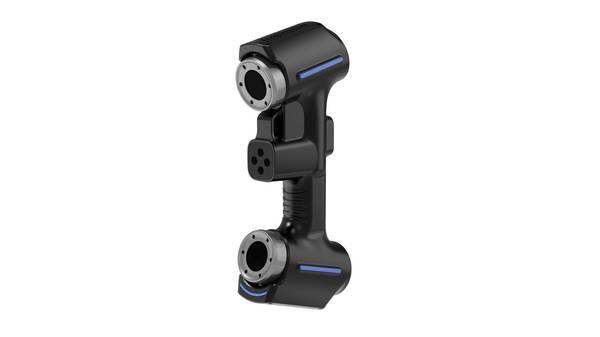
INSVISION kablosuz 3D tarayıcı sınıfındaki sistemler bu sınırları veri yoğunluğu açısından aşar. Temaslı yöntemle onlarca veya yüzlerce nokta toplanırken, optik tarama aynı yüzeyden milyonlarca ölçüm noktası üretir. Bu sayede yüzeyin tamamı sayısal ortama taşınır;
geometrik sapma analizi, kesit karşılaştırma ve GD&T değerlendirmeleri bütün parça üzerinden yapılır. Ölçüm stratejisi de değişir: tek tek nokta seçmek yerine yüzey taranır, sapma haritası renk kodlu olarak raporlanır.
Bu yaklaşım, karmaşık geometrinin ölçümünü nokta bazlı doğrulamadan yüzey bazlı karakterizasyona dönüştürür.
Teslim ritmi açısından pratik kazanım, hazırlık ve ölçüm döngüsünün kısalmasıdır. Parçanın fikstürlenmesi, prob kalibrasyonu ve nokta planlaması gibi adımlar azalır. Tarama sonrası veri işleme yazılımda yapılır; rapor formatı kalite ekibinin mevcut akışına uyarlanabilir.
Bu, özellikle düşük adetli ama yüksek çeşitlilikte üretim yapan atölyeler için anlamlıdır. Geleneksel yöntemle her yeni parça için ölçüm programı yazmak gerekirken, optik taramada aynı donanım farklı geometrilere hızla uyum sağlar. Sınır, artık ölçüm cihazının kabiliyeti değil;
verinin nasıl yorumlanacağı ve kalite sürecine nasıl bağlanacağıdır.
3D taramanın iş akışına yerleşmesi
Son yıllarda kalite kontrolün sahaya taşınması, üretim hattıyla ölçüm odası arasındaki kopukluğu kapatmanın en etkili yolu haline geldi. Geleneksel akışta parça önce tezgâhtan çıkar, sonra CMM odasına taşınır, sıra bekler ve sonuç üretime geç dönerdi. Kablosuz 3D tarayıcı bu sıralamayı tersine çeviriyor;
tarama artık hattın yanında başlıyor.
Sahadaki operatör parçayı fikstürden çıkarmadan taramayı yapıyor. Nokta bulutu anında dizüstü bilgisayardaki yazılıma aktarılıyor, CAD modeliyle çakıştırılıyor ve sapma haritası oluşuyor. Kritik GD&T çağrıları — profil toleransı, salgı, delik konumu — daha parça soğumadan ekranda görünüyor.
Karşılaştırma sonuçları otomatik rapora dönüşüyor; PDF doğrudan kalite birimine ve üretim mühendisine gidiyor.
INSVISION kablosuz 3D tarayıcı, kablo karmaşası olmadan dar tezgâh aralarında çalışmayı mümkün kılıyor. Bu da ilk parça doğrulamasının saatler değil dakikalar içinde tamamlanması anlamına geliyor. Ölçüm odası kritik işlere odaklanırken, rutin doğrulama sahada kapanıyor.
Veri akışı kesintisiz olduğunda, karşılaştırma ve raporlama ayrı süreçler olmaktan çıkıp tek bir iş akışına dönüşüyor.

Uygulama öncesi doğrulama noktaları
Kablosuz 3D tarayıcı yatırımı öncesinde saha ekiplerinin doğrulaması gereken noktalar, cihazın teknik broşüründe yazan değerlerden daha belirleyicidir. Özellikle Batı Avrupa ve Kuzey Amerika’daki otomotiv yan sanayi tesislerinde, kalite mühendisleri artık yalnızca doğruluk spesifikasyonuna değil;
ölçümün hangi ortam koşullarında, hangi parça geometrisinde ve hangi veri çıktısıyla tekrarlanabilir olduğuna bakıyor.
INSVISION’ın industrial 3D tarayıcı sistemi bu doğrulama sürecinde referans alınan sistemlerden biri. Tarayıcı tarafında 0,020 mm’ye kadar doğruluk ve 650 mm alan derinliği sunarken, tracker tarafında bu değerler 0,025 mm ve 2300 mm’ye çıkıyor. Ancak bu rakamların sahadaki karşılığı, doğrulama yapılmadan netleşmez.
Bu nedenle ekiplerin uygulama öncesinde dört temel senaryoyu test etmesi gerekir: büyük ölçekli sac parçalarda yüzey takibi, dar iç geometrilerde erişim, titreşimli ortamda tekrarlanabilirlik ve CAD karşılaştırma raporunun mevcut kalite akışına entegrasyonu.
Uygun senaryolarda kablosuz 3D tarayıcı, fikstürsüz ölçüm ve hareketli referans avantajı sağlar. Ancak parça yüzeyi aşırı parlak veya mat siyah ise, yüzey hazırlığı süresi toplam döngüyü etkiler. Sahada doğrulanması gereken bir diğer nokta da veri aktarım kararlılığıdır;
kablosuz bağlantının endüstriyel Wi-Fi yoğunluğu altında kesintisiz çalışıp çalışmadığı, ilk kurulumdan önce mutlaka test edilmelidir.

Son olarak, ekiplerin ölçüm senaryosunu parça boyutuna göre netleştirmesi gerekir. industrial 3D tarayıcı’in tarama alanı 1100 mm × 800 mm’ye, tracker ile 2600 mm × 2200 mm’ye ulaşır. Bu değerler, büyük fikstürlerin veya komple alt grupların tek seansta taranması gerektiğinde anlam kazanır.
Tersine, küçük ve çok detaylı parçalarda sistemin erişim sınırları ve çözünürlük davranışı ayrıca doğrulanmalıdır. Uygulama öncesi doğrulama, nihai satın alma kararını teknik veriden çok saha gerçeğine dayandırmanın en güvenilir yoludur.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.