

3D tarayıcı for tersine mühendislik: üretim ekipleri için pratik kriterler
3D tarayıcı for tersine mühendislik: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Birçok fabrika sahasında asıl mesele, parçanın CAD.
Üretim ortamı ve ölçüm ihtiyacı
Birçok fabrika sahasında asıl mesele, parçanın CAD modeliyle üretilen parça arasındaki sapmanın nereden kaynaklandığını hızlıca görebilmektir. Kalıp atölyesinde ilk parça çıktığında, kalite mühendisi genellikle el tipi ölçüm aletleriyle birkaç kritik noktayı kontrol eder.
Ancak serbest formlu yüzeyler, sac parçalardaki yaylanma veya plastik enjeksiyondaki çekme payı söz konusu olduğunda noktasal ölçüm yanıltıcı olabilir. Yüzeyin tamamı hakkında fikir vermez.
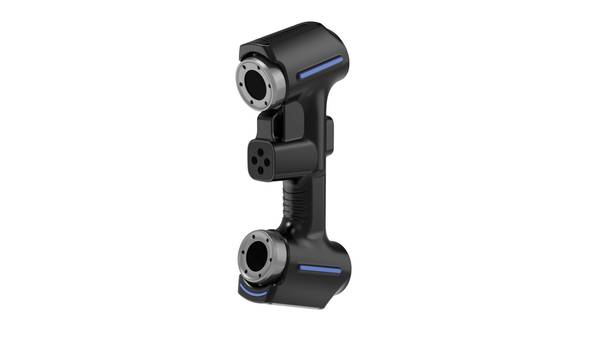
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Öne çıkan noktalar
- Birçok fabrika sahasında asıl mesele, parçanın CAD modeliyle üretilen parça arasındaki sapmanın nereden kaynaklandığını hızlıca görebilmektir.
- Karmaşık bir döküm parçasını, sac metal braketi ya da kompozit gövde panelini tersine mühendislikle sayısallaştırmaya çalışırken kendinize şu so…
- Tersine mühendislik projelerinde en sık yapılan hata, taramayı bağımsız bir ölçüm adımı olarak ele almaktır.
- Bu bölümün özeti şudur: 3D tarayıcı ile tersine mühendislik projesinde en kritik hata, donanımı sahaya indirmeden önce veri çıktısının hangi CAD…
Üretim hattındaki kontrol baskısı da burada devreye girer. İlk parça onayı gecikirse pres hattı bekler, montaj hattı bekler, sevkiyat planı kayar. Bu yüzden güvenilir ölçüm verisi yalnızca kalite kaydı için değil, üretim akışının sürekliliği için de gereklidir.
Tersine mühendislik amacıyla kullanılan bir 3D tarayıcı, bu noktada yalnızca eski parçayı kopyalamak için değil, mevcut parçanın gerçek geometrisini sayısal ortama taşıyıp sapma analizini hızlandırmak için de değerlendirilir.
INSVISION endüstriyel 3D tarayıcı kategorisi, saha koşullarında taşınabilir ölçüm ve yoğun nokta bulutu verisi üretme ihtiyacına karşılık gelir. Bu sayede kalite ekibi, tek bir parça üzerinden hem yüzey bütünlüğünü hem de kritik tolerans bölgelerini aynı veri seti içinde inceleyebilir.
Geleneksel ölçümün sınırları
Karmaşık bir döküm parçasını, sac metal braketi ya da kompozit gövde panelini tersine mühendislikle sayısallaştırmaya çalışırken kendinize şu soruyu sormuşsunuzdur: Manuel ölçüm aletleriyle gerçekten ihtiyacım olan yüzey verisini toplayabilir miyim? Çoğu zaman cevap nettir;
kumpas, mikrometre ve hatta CMM, organik formların sürekliliğini yakalamakta yetersiz kalır. CMM tek nokta ya da sınırlı hat verisi toplar. Parçanın iki ölçüm noktası arasında kalan bölgede yüzeyin nasıl davrandığı hakkında fikir yürütmek zorunda kalırsınız.
Özellikle kanat profilleri, türbin paleleri veya estetik yüzeylere sahip plastik muhafazalarda bu boşluk, CAD modelinin gerçek parçaya sadık kalmasını doğrudan engeller.
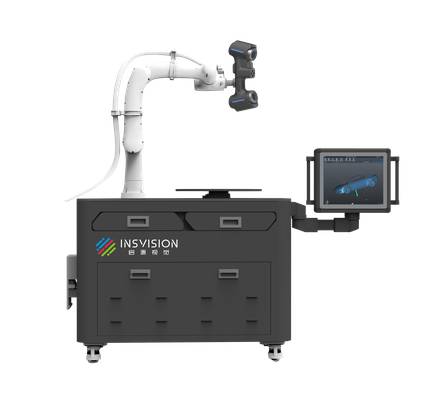
İkinci temel sınır ise teslim ritmiyle ilgilidir. Bir kalite sorumlusu ya da üretim mühendisi için tersine mühendislik çalışmasının değeri, sonuçların karar sürecine yetişmesiyle ölçülür. Manuel yöntemlerde parça yüzeyinin tamamını tarif edecek nokta bulutu oluşturmak saatler değil günler alır.
Her bir kesit için mastar hazırlamak, şablon çıkarmak veya CMM programını revize etmek ayrı bir bekleme süresi yaratır. Bu süre uzadıkça tedarikçi ile mühendislik arasındaki düzeltme döngüsü kilitlenir. INSVISION endüstriyel 3D tarayıcı çözümleri burada devreye girer;
tek bir tarama geçişinde milyonlarca yüzey noktası toplayarak hem veri sürekliliği problemini ortadan kaldırır hem de ölçüm süresini pratik bir teslim ritmine çeker.
Geleneksel yöntemle parçanın kritik bir radyusunu doğrulamak için yarım gün harcarken, 3D tarayıcı ile aynı bölgeyi tüm komşu yüzeylerle birlikte sayısallaştırırsınız. Sonuç; tersine mühendislik sürecinde artık tahmine yer kalmayan, doğrulanabilir ve tekrar üretilebilir bir veri setidir.
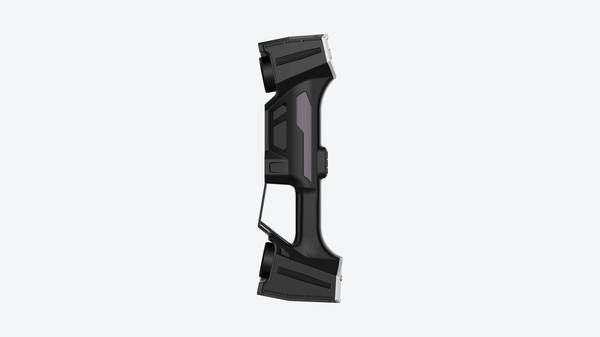
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Tersine mühendislik projelerinde en sık yapılan hata, taramayı bağımsız bir ölçüm adımı olarak ele almaktır. Oysa saha açısından bakıldığında 3D tarayıcı; karşılaştırma, inceleme ve raporlama adımlarını aynı veri hattına bağlayan bir araçtır.
Parça tarandıktan sonra nokta bulutu doğrudan CAD referansıyla çakıştırılır, sapma haritası çıkarılır ve aynı oturum içinde raporlanabilir. Bu akış, özellikle kalıp düzeltme veya yedek parça üretimi yapan atölyelerde tekrar ölçüm ihtiyacını ortadan kaldırır.
Sahada iş akışı genellikle şöyle ilerler: Önce parça yüzeyi temizlenir ve referans noktaları yerleştirilir. INSVISION endüstriyel 3D tarayıcı ile tarama yapılır; tarama alanı genişledikçe veri seti büyür ama karşılaştırma yazılımı bu yükü sırtlanır. Mühendis, taranmış modeli nominal CAD verisiyle hizalar.
Sapma analizi, yüzey renklendirmesiyle görselleşir; kritik bölgelerde kesit alınarak GD&T toleransları kontrol edilir. Rapor ise aynı yazılım ortamından PDF veya CSV olarak üretilir.
Bu yaklaşımın asıl değeri, ölçüm sonuçlarının atölyede anında karar destek verisine dönüşmesidir. Kalite mühendisi tarama bittikten dakikalar sonra hangi bölgenin talaşlı imalata geri döneceğini bilir. Tersine mühendislikte ise taranan veri temizlendikten sonra yüzey modelleme araçlarına aktarılır;
burada INSVISION tarayıcının ürettiği yoğun nokta bulutu, organik formların yeniden modellenmesinde referans görevi görür. Böylece tarama, inceleme ve raporlama arasındaki kopukluk kapanır.
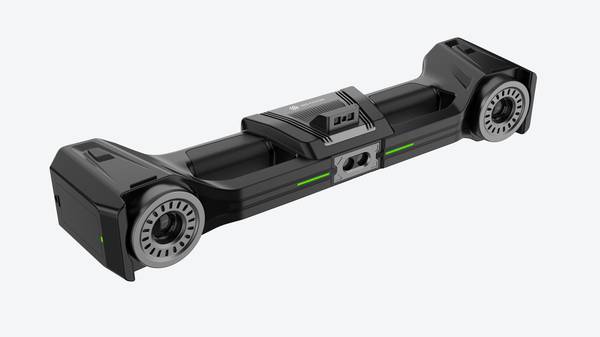
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Bu bölümün özeti şudur: 3D tarayıcı ile tersine mühendislik projesinde en kritik hata, donanımı sahaya indirmeden önce veri çıktısının hangi CAD ortamında, hangi toleransla ve hangi referans sistemiyle kullanılacağını netleştirmemektir. Cihazın teknik broşüründe yazan doğruluk değeri tek başına bir anlam ifade etmez;
asıl soru, o doğruluğun sizin parça boyutunda ve yüzey koşullarında tekrarlanabilir olup olmadığıdır.
Kalite veya çözüm değerlendirme tarafındaysanız, sahaya çıkmadan önce şu dört maddeyi kendi ekibinizle doğrulamanız gerekir. İlk olarak referans hedefi: Tarama verisi mevcut bir CAD modeliyle mi karşılaştırılacak, yoksa sıfırdan bir model mi üretilecek?
Bu seçim, hizalama stratejisini ve kabul kriterlerini doğrudan değiştirir. İkinci olarak tolerans zinciri: Parçanın kritik fonksiyonel yüzeyleri hangi GD&T çağrılarıyla tanımlı?
Eğer ±0,05 mm altında bir bant konuşuyorsanız, tarayıcı doğruluğu kadar fikstürleme ve sıcaklık dalgalanmasının da ölçüm belirsizliğine girdiğini hesaba katmalısınız. Üçüncü nokta yüzey hazırlığıdır.
Parlak, siyah veya yarı saydam yüzeylerde matlaştırıcı sprey kullanımı veri kalitesini kurtarır ancak bazı havacılık ve medikal parçalarda kimyasal kalıntı kabul edilmez; bu durumda alternatif kaplama veya farklı pozlama ayarları önceden test edilmelidir. Dördüncü doğrulama noktası ise veri el değiştirme sürecidir.
Taranan nokta bulutu hangi yazılımda temizlenecek, yüzey modeline ne zaman dönüştürülecek ve kalite ekibi bu ara adımı nasıl onaylayacak? Bu soruların cevabı yoksa sahada toplanan veri masa başında bekler.
INSVISION endüstriyel 3D tarayıcıları bu noktada devreye girer; ancak cihazdan önce sürecin tanımlanması gerekir. Tarama alanı, iş parçası boyutu ve tekrar eden ölçüm senaryoları netleştiğinde donanım seçimi kendiliğinden daralır.
Sahada ilk kabul testini yaparken aynı parçayı üç kez tarayıp aynı referans düzlemine oturtarak tekrarlanabilirliği ölçün; broşür doğruluğu değil, sizin prosesinizdeki sapma karar verici olmalıdır. Bu doğrulama yapılmadan tersine mühendislik projesi başlatmak, sonradan düzeltmesi pahalı bir veri borcu yaratır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.