

3D Lazer Tarama ile Güvenilir Endüstriyel Ölçüm ve Kalite Kontrol
Üretimde 3D lazer tarama ile manuel ölçüm sınırlarını aşın. Karmaşık yüzeylerde hızlı, tekrarlanabilir ve savunulabilir kalite verisi elde edin.
Üretim ortamı ve ölçüm ihtiyacı
Kalite kontrol ekibiniz şu soruyu ne sıklıkla soruyor: “Bu parçayı gerçekten güvenilir veriyle değerlendiriyor muyuz, yoksa sadece hızlıca geçiyor muyuz?” Modern üretim hatlarında toleranslar daralıyor, teslim tarihleri sıkışıyor ve müşteri spesifikasyonları giderek daha karmaşık hale geliyor.
Otomotiv OEM tedarikçileri, havacılık MRO atölyeleri ve medikal cihaz üreticileri aynı baskıyla karşı karşıya: İlk seferde doğru üretmek artık bir hedef değil, operasyonel zorunluluk. Geleneksel manuel ölçüm yöntemleri bu koşullarda yetersiz kalıyor.
Manuel kumpas veya mastar kullanımı hem operatör becerisine bağımlı hem de karmaşık serbest yüzeyli parçalarda tekrarlanabilirlik sorunu yaratıyor. Ölçüm belirsizliği arttığında sonuç bellidir: gereksiz düzeltme döngüleri, müşteri kabulünde gecikmeler ve artan fire maliyetleri.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
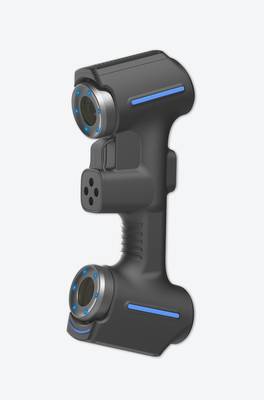
INSVISION endüstriyel 3D lazer tarama sistemleri bu noktada devreye giriyor. Yaklaşım basit: Manuel kontrolü, tüm yüzeyi kapsayan dijital veriyle değiştirin.
Üretim ortamınız ister dökümhane ister CNC sonrası kalite kontrol istasyonu olsun, güvenilir geometrik veriye erişmek kalite kararlarınızı savunulabilir hale getirir. 3D lazer tarama sadece bir ölçüm aracı değildir;
mevcut kalite iş akışınızın içine yerleşen, denetim sürelerini kısaltan ve ölçüm verisini kurumsal hafızaya dönüştüren operasyonel bir karar destek sistemidir.

Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Kalite kontrol ekibiniz şu soruyu ne sıklıkla soruyor: “Bu parçayı gerçekten güvenilir veriyle değerlendiriyor muy…
- Geleneksel ölçümün sınırları: Son yıllarda Batılı üretim tesislerinde kalite kontrol ekipleri, parça geometrisi giderek karmaşıklaştıkça ölçüm s…
- 3D taramanın iş akışına yerleşmesi: Kalite kontrol ekipleri son birkaç yılda belirgin bir değişim yaşadı.
Geleneksel ölçümün sınırları
Son yıllarda Batılı üretim tesislerinde kalite kontrol ekipleri, parça geometrisi giderek karmaşıklaştıkça ölçüm sürelerinin ve belirsizliklerin arttığını gözlemliyor. Koordinat ölçüm makineleri ve elle tutulan mastarlar hâlâ yaygın;
ancak serbest formlu yüzeyler, derin cepler ve birbirine geçen montaj bölgeleri söz konusu olduğunda bu araçlar pratik sınırlarına ulaşıyor. Nokta bazlı ölçüm, yüzeyin tamamını temsil eden sürekli veri üretemiyor.
Mühendis bir GD&T çağrısını doğrulamak için onlarca ayrı nokta almak zorunda kalıyor, yine de iki nokta arasındaki form sapmasını kaçırma riski taşıyor.
İkinci sınır veri sürekliliğinde ortaya çıkıyor. Geleneksel yöntemlerle alınan ölçümler birbirinden kopuk kalıyor; yüzey profili, duvar kalınlığı ve montaj ekseni gibi bilgiler ayrı kayıtlarda yaşıyor. Kalite mühendisi bu verileri birleştirmek için ek saatler harcıyor. Üçüncü sorun ise teslim ritmi.
İlk parça onayı veya seri üretim ara kontrolünde ölçüm süresi uzadıkça, üretim hattı bekliyor ya da kararlar eksik veriyle alınıyor. Hızlı karar verilemeyen her saat, darboğaz olarak maliyete yansıyor.
INSVISION 3D lazer tarama sistemleri bu sınırların aşılmasında, mevcut kalite iş akışına eklenebilen pratik bir ara katman olarak değerlendiriliyor.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite kontrol ekipleri son birkaç yılda belirgin bir değişim yaşadı. Geleneksel CMM ölçümleri hâlâ yerini koruyor ancak sahada artık farklı bir beklenti var: veri, ölçüm odasına taşınmadan, doğrudan üretim hattının yanında toplanmalı. 3D lazer tarama bu geçişin merkezinde duruyor.
Sahada tarama yapıldıktan sonra nokta bulutu yazılıma aktarılır. Mühendis, taranan parçayı nominal CAD modeliyle hizalar ve sapma haritasını çıkarır. Bu karşılaştırma adımı, yüzey profili veya delik konumu gibi GD&T çağrılarının doğrudan renk kodlu olarak görülmesini sağlar.
İnceleme artık yalnızca birkaç kritik noktada değil, parçanın tamamında yapılır.
INSVISION tarayıcıları bu akışta ölçüm hızını artıran çoklu mavi lazer çizgisi modları sunar. Örneğin geniş yüzeyler hızlı modda taranırken, derin delikler veya dar kanallar tek lazer çizgisiyle yakalanır. Böylece operatör cihaz değiştirmeden aynı parçayı tamamlar. Raporlama ise doğrudan yazılım üzerinden üretilir;
sapma değerleri, tolerans dışı bölgeler ve tarama tarihi tek dosyada saklanır. Kalite kaydı, elle tutulan formlardan dijital ve tekrarlanabilir bir yapıya dönüşür.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Bir kalite mühendisi ya da üretim sorumlusu sahaya 3D lazer tarama sistemini kurmadan önce genellikle şu soruları netleştirmelidir: Parça nerede sabitlenecek, yüzey hazırlığı gerekiyor mu, referans noktaları hangi sıklıkta atılacak ve teslim edilecek veri hangi formatta isteniyor?
Bu sorular teknik detay gibi görünür ama asıl etkisi operasyonel süreklilikte ortaya çıkar. Örneğin, yansıtıcı veya çok koyu yüzeylerde matlaştırıcı sprey kullanımı önceden planlanmazsa, tarama sırasında tekrar tekrar durup yüzey hazırlığı yapmak gerekir. Bu da ölçüm süresini uzatır ve vardiya planını bozar.
Benzer şekilde, büyük gövdeli parçalarda referans işaretlerinin kaymaması için sabitleme aparatının rijitliği doğrulanmalıdır. INSVISION tarayıcılarında farklı tarama modları bulunur; örneğin derin delik tarama için tek mavi lazer hattı, geniş yüzeylerde ise çoklu lazer hatları tercih edilir.
Ancak sahada asıl fark yaratan, doğru mod seçiminden önce bu ön doğrulamaların yapılmış olmasıdır. Ekipler, ilk parça doğrulamasını tamamladıktan sonra aynı kurulumu seri ölçümlere taşıyabilir.
Böylece kurulum süresi tek seferlik bir maliyet olmaktan çıkıp, tekrarlanan işlerde giderek azalan bir hazırlık süresine dönüşür. Uygulama öncesi doğrulama noktaları, doğrudan ölçüm tekrarlarını ve gereksiz yeniden taramaları azaltarak kalite iş akışının teslim süresine olan etkisini sınırlandırır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.