

İç yüzey aşınması olan endüstriyel kalıplarda doğru escaner 3D proveedores nasıl seçilir
escaner 3d proveedores: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Modern imalat sahalarında kalite kontrol artık yalnızca son ürün.
Üretim ortamı ve ölçüm ihtiyacı
Modern imalat sahalarında kalite kontrol artık yalnızca son ürün muayenesiyle sınırlı değil. Pres hatları, CNC işleme merkezleri ve montaj istasyonları arasında parçalar sürekli akarken, herhangi bir sapmanın erken fark edilmemesi ciddi fire ve yeniden işleme maliyeti doğuruyor.
Özellikle karmaşık geometrili döküm, sac şekillendirme ve kaynaklı konstrüksiyon parçalarında, geleneksel mastar ve kumpas tabanlı ölçüm yaklaşımları çoğu zaman yetersiz kalıyor.
Yüzey profili, kesit geçişleri ve montaj referans düzlemleri arasındaki ilişkiyi sayısal olarak tanımlamak, tek nokta ölçümleriyle mümkün olmuyor.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Öne çıkan noktalar
- Modern imalat sahalarında kalite kontrol artık yalnızca son ürün muayenesiyle sınırlı değil.
- Pek çok atölye hâlâ “karmaşık parçayı CMM’ye bağlarsak sorun çözülür” varsayımıyla hareket ediyor.
- Sahada kalite kontrolün asıl değeri, tarama verisinin karşılaştırma, inceleme ve raporlama adımlarına kesintisiz bağlanmasıyla ortaya çıkar.
- Sahada en sık karşılaştığımız hata, ekibin cihaz kurulumunu bitirip ilk taramaya başlamadan önce doğrulama adımlarını atlamasıdır.
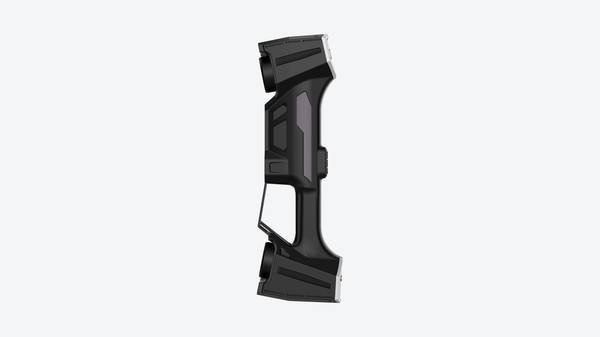
Bu noktada üretim ekiplerinin ihtiyaç duyduğu şey, parçayı bütünsel olarak yakalayabilen ve CAD verisiyle karşılaştırılabilir bir nokta bulutu üretebilen güvenilir bir ölçüm aracı. INSVISION endüstriyel 3D tarayıcılar, tam da bu boşluğu doldurmak üzere devreye giriyor.
Kritik olan nokta şu: elde edilen veri yalnızca “geçti/kaldı” kararı vermek için değil, aynı zamanda proses sapmalarının kök nedenini anlamak için de kullanılabilmeli. Kalite yöneticileri için güvenilir ölçüm verisi, sadece uygunluk belgesi değil;
takım aşınmasını, fikstür kaymasını ve tezgâh tekrarlanabilirliğini izlemek için bir erken uyarı sistemidir.
Batı üretim ortamlarında ISO ve ASME standartlarına uygun raporlama beklentisi de düşünüldüğünde, eskaner 3D proveedores seçiminde saha koşullarına dayanıklılık ve veri tutarlılığı öne çıkan değerlendirme kriterleri haline geliyor.
Geleneksel ölçümün sınırları
Pek çok atölye hâlâ “karmaşık parçayı CMM’ye bağlarsak sorun çözülür” varsayımıyla hareket ediyor. Oysa asıl darboğaz çoğu zaman ölçüm cihazının doğruluğu değil, parçanın erişilebilirliği ve veri sürekliliğidir.
Derin cepler, iç kavisler, kanat profilleri veya kalıp boşlukları söz konusu olduğunda temaslı prob ya da kumpas ancak sınırlı sayıda nokta yakalayabilir. Bu da yüzeyin gerçek formu yerine, mühendisin yorumuna açık kısmi bir resim bırakır.
İkinci sınır veri sürekliliğinde ortaya çıkar. Nokta bazlı ölçüm, iki kesit arasında ne olduğunu söylemez. Dalgalanma, çökme veya yerel deformasyon gibi hatalar, ölçülmeyen bölgede rahatça gizlenir. Özellikle sac parçalar, dökümler ve eklemeli imalat çıktılarında bu durum ciddi kalite riski yaratır.
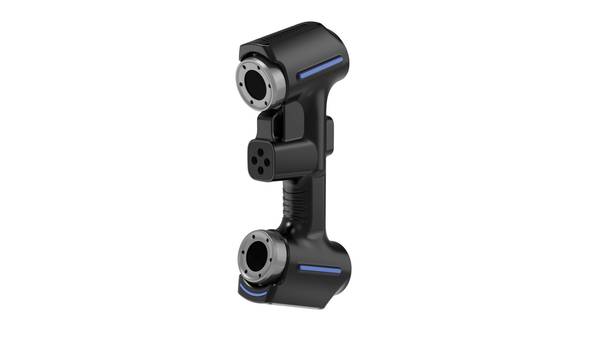
Üçüncü pratik sınır ise teslim ritmidir. İlk parça doğrulama, tersine mühendislik veya seri öncesi sapma analizi günler süren CMM programlama ve tekrar tekrar fikstürleme gerektirdiğinde, üretim hattı bekler. INSVISION’ın endüstriyel 3B tarayıcıları bu noktada devreye girer.
Temassız tarama, karmaşık geometriyi tek veri setinde toplayarak hem ölçüm kör noktalarını azaltır hem de doğrulama döngüsünü kısaltır. Bu bir hassasiyet iddiasından çok, ölçüm stratejisinin değişmesidir: nokta toplamaktan yüzeyi anlamaya geçiş.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Sahada kalite kontrolün asıl değeri, tarama verisinin karşılaştırma, inceleme ve raporlama adımlarına kesintisiz bağlanmasıyla ortaya çıkar. Tek başına nokta bulutu toplamak iş akışını iyileştirmez;
asıl mesele, bu verinin CAD modelle hizalanıp sapma analizine girmesi ve sonucun operatörün anlayacağı bir rapora dönüşmesidir.
INSVISION endüstriyel 3D tarayıcılar bu zinciri sahada kurulabilir şekilde tasarlanmıştır. Operatör önce parçayı tarar, ardından yazılım içinde referans CAD modelle en iyi uyum hizalaması yapar. Sapma haritası, GD&T çağrılarına göre renk kodlu olarak ekrana düşer. Kritik bölgelerde kesit incelemesi açılır;
delik ekseni, yüzey profili veya duvar kalınlığı doğrudan ölçülür.
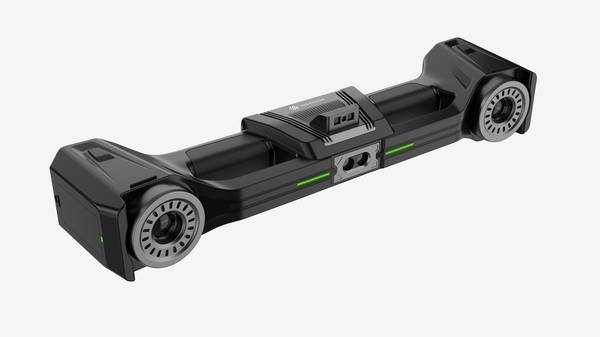
Yeniden tarama gerektiğinde kullanıcı yalnızca eksik bölgeye döner, tüm yüzeyi baştan taramaz. Doğrulama adımı, kabul kriterlerine göre otomatik geçti/kaldı işaretlemesiyle tamamlanır. Rapor; sapma görselleri, ölçüm tabloları ve tolerans dışı bölge listesiyle birlikte PDF olarak paylaşılır.
Böylece kalite kaydı, sahadaki tarama anından itibaren izlenebilir hale gelir.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Sahada en sık karşılaştığımız hata, ekibin cihaz kurulumunu bitirip ilk taramaya başlamadan önce doğrulama adımlarını atlamasıdır. Oysa ölçüm doğruluğunu belirleyen şey tarama hızı değil, bu ön kontrollerdir.
Öncelikle parça yüzeyinin durumuna bakılmalı: parlak, siyah veya yarı saydam yüzeyler lazerin geri dönüş sinyalini zayıflatır. Bu tür yüzeylerde matlaştırıcı sprey kullanımı, sonuçların tekrarlanabilirliği açısından kritik bir ön koşuldur. İkinci olarak referans noktalarının yerleşimi değerlendirilmeli;
büyük veya geometrisi zayıf parçalarda yetersiz referans noktası, hizalama sapmalarına yol açar. Üçüncü adım, cihazın ortam sıcaklığına adaptasyonudur. Atölye ile ölçüm odası arasındaki sıcaklık farkı birkaç dereceyi aşıyorsa, tarama öncesi bekleme süresi planlanmalıdır.
INSVISION endüstriyel 3B tarayıcılar için escaner 3D proveedores değerlendirmelerinde bu doğrulama rutini, kalibrasyon sertifikası kadar önem taşır. Son olarak yazılım tarafında nokta bulutu yoğunluğu ve çözünürlük ayarları, parça toleransına göre önceden belirlenmeli; sahada deneme-yanılma yapılmamalıdır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.