

3D tarayıcı for car parts: üretim ekipleri için pratik kriterler
3D tarayıcı for car parts: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Son beş yılda Batılı üretim tesislerinde kalite kontrolün ağırlık.
Üretim ortamı ve ölçüm ihtiyacı
Son beş yılda Batılı üretim tesislerinde kalite kontrolün ağırlık merkezi belirgin biçimde kaydı. Eskiden sevkiyat öncesi son kontrol yeterli görülürken, artık OEM’ler ve birinci seviye tedarikçiler süreç içi doğrulama, ilk parça onayı ve seri üretim boyunca izlenebilirlik talep ediyor.
IATF 16949 ve AS9100 gibi standartların revizyonları da bu yönde baskıyı artırdı. Kalite sapması artık hattın sonunda değil, ortaya çıktığı anda yakalanmak zorunda.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Sık sorulan sorular
Üretim ortamı ve ölçüm ihtiyacı değerlendirilirken nelere bakılmalı?
Son beş yılda Batılı üretim tesislerinde kalite kontrolün ağırlık merkezi belirgin biçimde kaydı.
Geleneksel ölçümün sınırları değerlendirilirken nelere bakılmalı?
Ana çıkarım şudur: Bir otomotiv tedarikçisi ya da havacılık MRO atölyesi, ölçüm sürecini yalnızca kalite kontrol adımı olarak gördüğü sürece, karmaşık parça geometrisi her zaman d…
3D taramanın iş akışına yerleşmesi değerlendirilirken nelere bakılmalı?
Bir ölçüm sistemini satın almak başka şey, onu mevcut kalite döngüsünün içinde çalışır hale getirmek başka şey.
Otomotiv sac parçaları, döküm braketler veya kompozit hava kanalları gibi bileşenlerde geometrik toleranslar sıkılaştıkça, geleneksel mastar ve manuel ölçüm yöntemleri yetersiz kalıyor. Bir parçanın yüzey profilini mastarla kontrol etmek hem operatör becerisine bağlı hem de tekrarlanabilirlik açısından zayıf.
Üstelik her yeni parça revizyonunda mastar üretimi için ek maliyet ve teslim süresi ortaya çıkıyor. Kalite mühendisleri için asıl mesele şu: ölçüm verisi güvenilir mi, tekrar alınabilir mi ve mühendislik ekibi bu veriyi doğrudan CAD ile karşılaştırabiliyor mu?
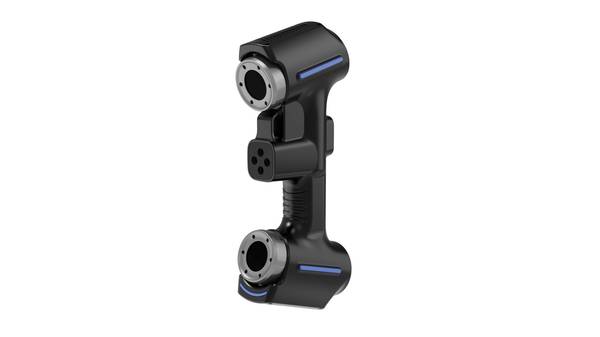
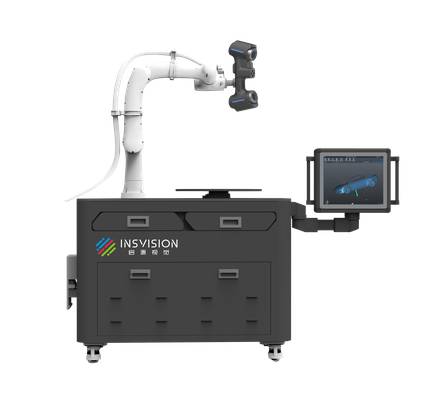
INSVISION 3D tarayıcı sistemleri bu noktada devreye giriyor. Otomotiv parçalarına yönelik 3D tarayıcı çözümleri, parça yüzeyinden yoğun nokta bulutu toplayarak ölçümü operatör yorumundan bağımsız hale getiriyor.
Kalite ekibi aynı parçayı farklı vardiyalarda taradığında, sonuçlar arasındaki fark kişisel teknikten değil, yalnızca parçanın gerçek durumundan kaynaklanıyor. Bu tekrarlanabilirlik, kontrol baskısı altındaki üretim ortamları için kritik bir güvence sağlıyor.
Geleneksel ölçümün sınırları
Ana çıkarım şudur: Bir otomotiv tedarikçisi ya da havacılık MRO atölyesi, ölçüm sürecini yalnızca kalite kontrol adımı olarak gördüğü sürece, karmaşık parça geometrisi her zaman darboğaz olarak kalır. Sorun ölçüm cihazının markası değil, ölçüm verisinin sürekliliğidir.
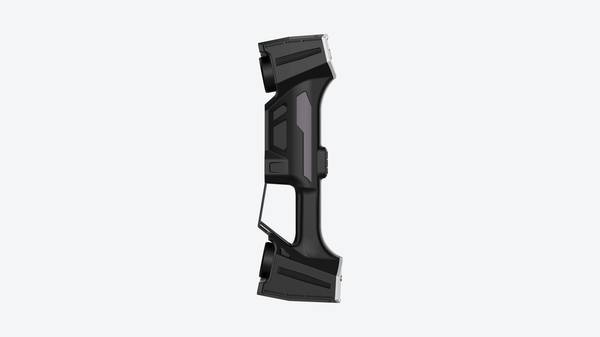
Koordinat ölçüm makineleri ve mastarlar, prizmatik parçalarda hâlâ iş görür. Ancak turboşarj gövdeleri, enjeksiyon kalıpları veya sac metal braketler gibi serbest formlu yüzeyler söz konusu olduğunda, temaslı prob her noktayı tek tek yakalamak zorundadır.
Yüzeyler arası geçişler, radyuslar, draft açıları ve GD&T referansları arttıkça ölçüm noktası sayısı katlanır. Sonuç, ilk parça muayenesinin saatler alması ve hâlâ yüzeyin tamamını temsil etmemesidir.
İkinci sınır, veri sürekliliğidir. Geleneksel yöntemde mühendis, CMM raporundaki sapma değerlerini CAD modeliyle zihninde eşleştirir. Yüzeyin nerede çöktüğünü, nerede malzeme fazlası olduğunu anlamak için ek kesitler veya ek ölçümler gerekir. Bu, kalite mühendisi ile üretim ekibi arasında yorum farklarına yol açar.
Oysa INSVISION 3D tarayıcı for car parts ile taranan nokta bulutu, sapmayı renk haritası olarak doğrudan CAD yüzeyine bindirir. Tartışma biter, düzeltme başlar.
Üçüncü sınır teslim ritmidir. OEM müşterileri, PPAP dosyalarında tam yüzey tarama raporu istediklerinde, geleneksel ölçümle bu talebi karşılamak ek mesai ve dış laboratuvar maliyeti demektir. Tarayıcı tabanlı iş akışı ise aynı veriyi hem boyutsal rapor hem de arşivlenebilir dijital kayıt olarak sunar.
Ölçüm artık projenin sonunda yapılan bir kontrol değil, sürecin içinde akan bir veri kaynağıdır. Bu yaklaşım, kalite departmanını maliyet merkezi olmaktan çıkarıp üretim iyileştirmesinin parçası hâline getirir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Bir ölçüm sistemini satın almak başka şey, onu mevcut kalite döngüsünün içinde çalışır hale getirmek başka şey. Peki sahada bunu gerçekten nasıl bağlıyorsunuz? Cevap, tarama verisini yalnızca bir nokta bulutu olarak görmemekten geçiyor.
INSVISION 3D tarayıcı, parça yüzeyinden aldığı veriyi doğrudan karşılaştırma ve inceleme yazılımına aktarır; burada nominal CAD modeliyle sapma analizi yapılır. Kritik olan şu: bu analiz bir kalite mühendisinin masasında değil, hattın yanında, parça hâlâ fikstürdeyken tamamlanabilir.
Raporlama da ayrı bir süreç değildir. Ölçüm sonrası sapma haritası, GD&T çağrılarıyla eşleştirilerek otomatik rapora dönüşür. Böylece ilk parça onayı, süreç yeterliliği veya tedarikçi giriş kontrolü aynı veri akışı üzerinden yürür. Sahada kurulan bu bağlantı, ölçümün sonuç değil sürecin parçası olduğu bir düzen kurar.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Bir 3D tarayıcının car parts ölçüm sürecine dahil edilmesi, genellikle satın alma onayından sonra değil, saha ekibinin mevcut kalite akışını tarayıcı çıktısıyla eşleştirdiği anda gerçek anlamda başlar. Burada öncelik, cihazın teknik veri sayfasındaki doğruluk değerinden çok, ölçüm görevinin nerede yapılacağıdır.
Kalıp ayarında mı, ilk parça onayında mı, yoksa seri üretim arası numune kontrolde mi kullanılacak? Her senaryo farklı bir fikstür, referans noktası ve veri çıktısı gerektirir.
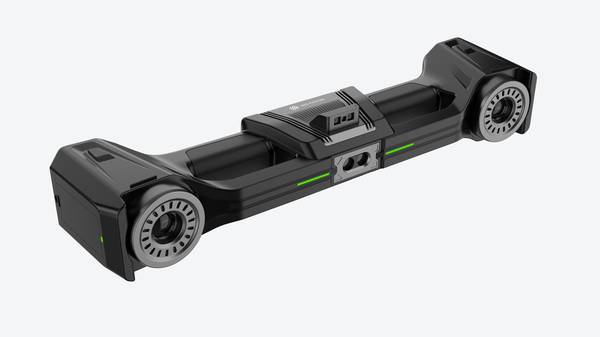
Ekiplerin sahada doğrulaması gereken ilk nokta, tarayıcının parça yüzeyine erişim açısıdır. Derin cepler, ince kanallar veya montaj braketlerinin arkası gibi bölgelerde tek açılı tarama yetersiz kalır. INSVISION endüstriyel 3D tarayıcı kategorisi, bu tür erişim kısıtlarında çoklu pozisyon birleştirme ile çalışır;
ancak operatörün parçayı çevirme veya döner tabla kullanma imkânı olup olmadığı önceden netleştirilmelidir.
İkinci doğrulama noktası veri teslim formatıdır. Kalite ekibi STL veya PLY çıktısını doğrudan muayene yazılımına aktaracaksa sorun yoktur. Ancak CAD karşılaştırması, GD&T sapma raporu veya MES sistemine otomatik kayıt isteniyorsa, mevcut yazılım altyapısının bu akışı destekleyip desteklemediği test edilmelidir.
INSVISION çözümlerinde çıktı formatı esnek tutulur; yine de IT ekibi ile ön kontrol, devreye alma süresini kısaltır.
Üçüncü nokta tekrarlanabilirlik beklentisidir. Aynı parça, aynı operatör tarafından art arda tarandığında sapma değerleri kabul aralığında mı kalıyor? Bu test, cihaz doğruluğundan bağımsız olarak ortam titreşimi, sıcaklık değişimi ve operatör tutuş farklılıklarından etkilenir.
Uygulama öncesi beş tekrarlı ölçüm, ileride yaşanacak anlaşmazlıkları baştan engeller.
Son olarak, mevcut muayene raporlarıyla karşılaştırma yapılmalıdır. Geleneksel CMM veya mastar sonuçlarıyla tarayıcı çıktısı arasında kabul edilebilir korelasyon sağlanmadan, cihazı üretim hattına sokmak kalite kayıtlarında çift standart yaratır.
İlk uygulama haftasında paralel ölçüm yapmak, hem güven oluşturur hem de hangi parça tiplerinde tarayıcının daha verimli olduğunu gösterir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.