

Endüstriyel kontrolde 3D inspection machine nasıl değerlendirilir
3d inspection machine: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Geleneksel kalite kontrol döngüsünde parça, üretim hattından çıkar.
Üretim ortamı ve ölçüm ihtiyacı
Geleneksel kalite kontrol döngüsünde parça, üretim hattından çıkar, ölçüm odasına taşınır, fikstürlenir ve elle ya da koordinat ölçüm makinesiyle (CMM) taranır. Sonuçlar saatler sonra gelir; bu sırada hat ya durur ya da riskli şekilde ilerler.
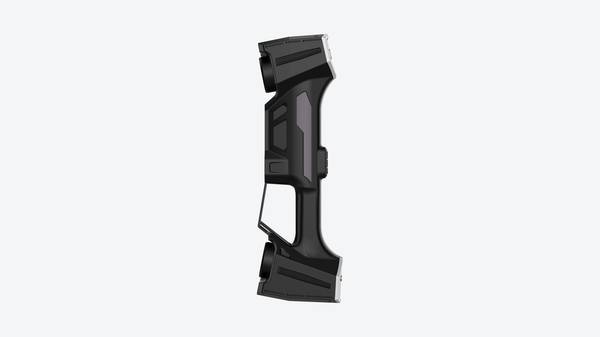
3D inspection machine yaklaşımı bu akışı tersine çevirir: ölçüm cihazı hattın yanına gelir, parça olduğu yerde taranır ve sapma haritası dakikalar içinde ekrana düşer.
Seçim boyutları ve saha kontrolleri
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Üretim ortamı ve ölçüm ihtiyacı | Geleneksel kalite kontrol döngüsünde parça, üretim hattından çıkar, ölçüm odasına taşınır, fikstürlenir ve elle ya da koordinat ölçüm makinesiyle (CM… | Sonuçlar saatler sonra gelir; |
| Geleneksel ölçümün sınırları | Bir kalite mühendisi olarak muhtemelen şu soruyu kendinize sormuşsunuzdur: Manuel kumpas ve mikrometreyle kaç noktayı ölçebilirim, peki bu noktalar p… | Cevap çoğu zaman rahatsız edicidir. |
| 3D taramanın iş akışına yerleşmesi | Sahada kalite kontrolün en kritik dönüşümü, ölçümün artık tek bir noktada yapılmaktan çıkıp sürecin tamamına yayılmasıyla gerçekleşiyor. | Geleneksel akışta parça tezgâhtan çıkar, koordinat ölçüm cihazına taşınır, operatör birkaç kritik noktayı ölçer ve sonuç bir Excel dosyasına işl… |
| Uygulama öncesi doğrulama noktaları | Yaygın bir yanılgı, 3D inspection machine yatırımının tek başına kalite problemlerini çözeceğidir. | Sahada gördüğümüz tablo farklıdır: sistem ancak ölçüm görevi, parça geometrisi ve çevresel koşullar net biçimde tanımlandığında değer üretir. |
Modern üretim ortamlarında kontrol baskısı iki kaynaktan beslenir. Birincisi toleransların daralması; otomotiv OEM’leri ve havacılık tedarikçileri artık yalnızca “geçti/kaldı” değil, süreç içi sapma eğilimini de görmek ister. İkincisi hat hızı; ölçüm darboğaz olduğu anda üretim planı doğrudan etkilenir.
Bu nedenle karar vericiler, doğruluğu kanıtlanabilir, tekrarlanabilir ve saha koşullarına dayanıklı ölçüm verisine ihtiyaç duyar. Veri güvenilirliği; kalibrasyon izlenebilirliği, çevresel titreşim toleransı ve parça yüzeyine bağlı olmayan tutarlı nokta bulutu yoğunluğuyla sağlanır.
INSVISION endüstriyel 3D tarayıcı kategorisi, bu gereksinimleri karşılamak üzere yapılandırılmıştır; ürün seçiminden önce ölçüm görevinin hangi üretim adımına bağlandığı netleştirilmelidir.
Geleneksel ölçümün sınırları
Bir kalite mühendisi olarak muhtemelen şu soruyu kendinize sormuşsunuzdur: Manuel kumpas ve mikrometreyle kaç noktayı ölçebilirim, peki bu noktalar parçanın gerçek formunu ne kadar temsil ediyor? Cevap çoğu zaman rahatsız edicidir.
Geleneksel temaslı ölçüm, düzlem, çap ve basit tolerans kontrollerinde hâlâ güvenilirdir; ancak karmaşık geometri söz konusu olduğunda pratik sınırlarına hızla ulaşır. Serbest formlu bir yüzeyde, bir kanal içindeki aşınmada veya çapraz delik ekseninde yalnızca birkaç ayrık nokta toplarsınız.
Bu, GD&T çağrılarında istenen profil toleransını doğrulamak için yeterli veri yoğunluğu sağlamaz.
İkinci sınır veri sürekliliğidir. Nokta bazlı ölçüm, parçanın tamamı hakkında bütünsel bir resim vermez. İki ölçüm noktası arasında kalan bölge bilinmez kalır. Bu durum, ilk parça muayenesinde veya kalıp düzeltme kararlarında ciddi risk oluşturur. Üçüncü sınır ise teslim ritmidir.
Karmaşık bir parçayı manuel yöntemlerle tam kapsamlı ölçmek saatler alırken, üretim hattı beklemez. INSVISION 3D inspection machine teknolojisi, tam alan taraması yaparak bu üç sınırı da aşmayı hedefler;
çünkü yüksek nokta yoğunluğu, sürekli yüzey verisi ve hızlı veri toplama, modern üretim temposunun temel gereksinimleridir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Sahada kalite kontrolün en kritik dönüşümü, ölçümün artık tek bir noktada yapılmaktan çıkıp sürecin tamamına yayılmasıyla gerçekleşiyor. Geleneksel akışta parça tezgâhtan çıkar, koordinat ölçüm cihazına taşınır, operatör birkaç kritik noktayı ölçer ve sonuç bir Excel dosyasına işlenirdi.
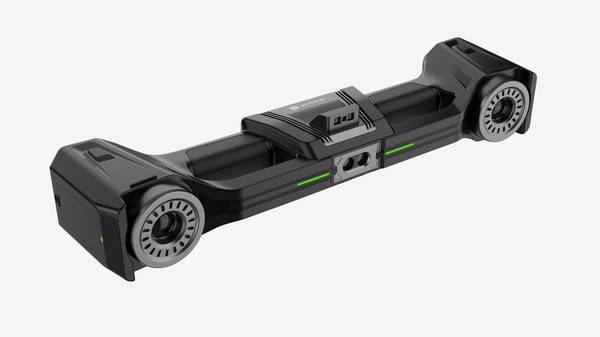
Bugün ise INSVISION 3D inspection machine sınıfındaki sistemlerle bu zincir sahada, parça başında kapanıyor.
İlk adım tarama. Operatör parçayı fikstürden sökmeden veya hatta hat üzerinde dururken tarayıcıyı yüzeye tutuyor. Cihaz milyonlarca noktayı saniyeler içinde topluyor. Burada kritik olan, tarama hızından çok verinin tekrarlanabilirliği.
Titreşimli bir ortamda, sıcaklık dalgalanması altında bile aynı yüzeyden aynı sonucu alabilmek gerekiyor.
İkinci adım karşılaştırma. Toplanan nokta bulutu, referans CAD modeline veya ilk parçadan taranan master veriye oturtuluyor. Yazılım her noktanın nominal yüzeyden sapmasını hesaplıyor ve bunu renk kodlu bir sapma haritasına dönüştürüyor. GD&T toleransları burada devreye giriyor;
delik pozisyonu, profil toleransı, runout gibi çağrılar doğrudan renk haritası üzerinde okunuyor.
Üçüncü adım inceleme. Mühendis sapma haritasını açtığında sorunun nerede olduğunu anında görüyor. Kalıp aşınması mı, bağlama hatası mı, yoksa işleme parametresi mi? Renk dağılımındaki desen, sorunun kaynağına dair ipucu veriyor.
Örneğin otomotiv sektöründe bir motor bloğundaki düzenli sapma deseni, fikstür kaynaklı bir deformasyona işaret ediyor; rastgele dağılım ise malzeme veya kesici takım problemini gösteriyor.
Son adım raporlama. Sistem otomatik olarak PDF veya HTML formatında, ilgili tolerans çağrılarına göre kabul/ret bilgisini içeren rapor üretiyor. Bu rapor doğrudan ERP veya MES sistemine aktarılıyor.
Western fabrikalarda bu, first-article inspection sürecini günlerden saatlere indiriyor ve AS9102 veya PPAP dokümantasyonunun otomatik oluşmasını sağlıyor.
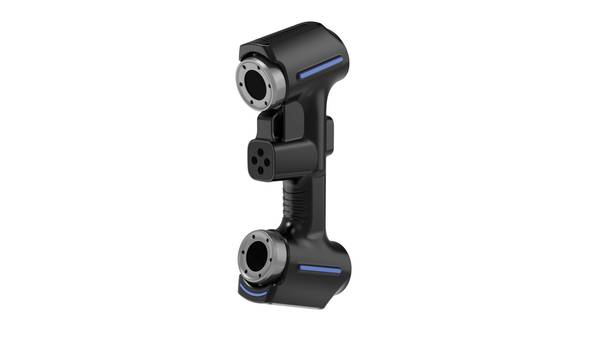
Ancak bu akışın sahada çalışması için bir koşul var: operatör bağımsızlığı. Tarama cihazı, eğitimli bir metroloji uzmanı olmayan üretim operatörünün elinde de tutarlı sonuç vermeli.
INSVISION bu noktada, farklı yüzey koşullarında pozlama ayarını otomatik yapan ve kullanıcıya yalnızca tarama mesafesini koruma görevini bırakan bir yaklaşım benimsiyor. Bu, hattın temposuna ayak uydurabilen bir ölçüm pratiği yaratıyor; ölçüm artık kalite odasının tekelinde değil, üretimin içinde.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Yaygın bir yanılgı, 3D inspection machine yatırımının tek başına kalite problemlerini çözeceğidir. Sahada gördüğümüz tablo farklıdır: sistem ancak ölçüm görevi, parça geometrisi ve çevresel koşullar net biçimde tanımlandığında değer üretir. Bu yüzden uygulama öncesi doğrulama, donanım seçiminden daha belirleyicidir.
Ekiplerin sahada netleştirmesi gereken ilk nokta, ölçüm hedefinin tolerans aralığıdır. Serbest yüzey taraması ile GD&T referanslı boyutsal kontrol aynı doğrulama prosedürünü kullanmaz. İkinci olarak parça yüzeyi değerlendirilmelidir; parlak, siyah veya yarı saydam yüzeyler tarama stratejisini doğrudan etkiler.
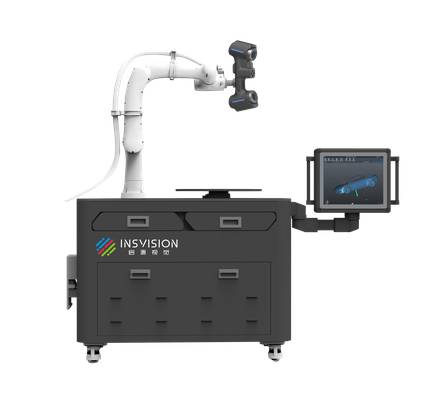
Üçüncü kritik başlık ise döngü süresidir. 250 kg sınıfındaki bir sistem olan industrial 3D tarayıcı gibi otomasyon odaklı çözümlerde, fikstür tekrarlanabilirliği ve parça yerleştirme toleransı devreye girer.
INSVISION uygulamalarında, örneğin otomotiv bağlantı parçalarının seri kontrolünde, ön doğrulama aşaması şablon oluşturma süresini kısaltır ve sonraki partilerde tutarlı veri akışı sağlar. Bu adım atlanırsa, sistem doğru çalışsa bile süreç güvenilirliği düşük kalır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.