

3D сканирование для реверс-инжиниринга: практические критерии для производственных команд
3d сканирование для реверс-инжиниринга: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Когда.
Производственный контекст и потребность в измерениях
Когда участок контроля работает на пределе пропускной способности
Когда участок контроля работает на пределе пропускной способности, первыми это чувствуют не менеджеры, а технологи и операторы КИМ. Одна смена измеряет первую деталь, вторая ждет оснастку, третья перепроверяет спорные точки.
При этом конструкторский отдел уже неделю ждет цифровую модель изношенного корпуса, чтобы запустить реверс-инжиниринг, но контактные измерения не дают полной геометрии внутренних полостей и радиусов. Знакомая картина для заводов, где номенклатура растет быстрее, чем штат метрологов.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |

Ключевые моменты
- Когда участок контроля работает на пределе пропускной способности, первыми это чувствуют не менеджеры, а технологи и операторы КИМ.
- Когда отдел качества получает деталь с органическими поверхностями, глубокими карманами или внутренними каналами, первая мысль обычно одна: как…
- Отдельный случай — мягкие или тонкостенные детали.
- Ключевой вывод: 3D-сканирование для реверс-инжиниринга нельзя рассматривать как изолированную операцию.
Потребность в надежных данных здесь не абстрактная. Если по результатам контроля принимается решение о допуске партии, а по облаку точек строится новая оснастка, цена ошибки измеряется не часами, а остановкой сборки или браком на следующем переделе.
Поэтому 3D сканирование для реверс-инжиниринга все чаще рассматривают не как замену традиционным средствам измерения, а как способ снять с них рутинную нагрузку.
Штангенциркуль и микрометр остаются для быстрых проверок, КИМ — для прецизионных допусков, а сканер закрывает зону, где нужна полная геометрия: изношенные штампы, литые заготовки, сварные узлы, детали без чертежей.

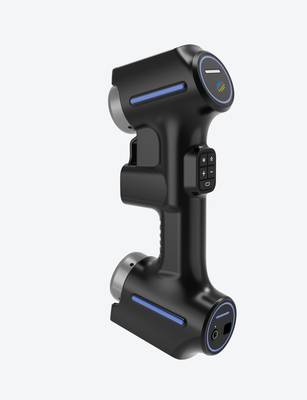
INSVISION в этой логике работает как инструмент, который передает в CAD-систему не отдельные точки, а измеренную поверхность целиком.
Для западного производства с его требованиями к прослеживаемости и повторяемости это означает, что инженер получает не интерпретацию оператора, а цифровой слепок, который можно анализировать, архивировать и сравнивать с эталонной моделью.
Критерий выбора здесь простой: если деталь сложнее трех ортогональных проекций и контроль требует не только размеров, но и формы, контактный метод перестает быть достаточным. Сканирование закрывает этот разрыв без перестройки всей метрологической службы.

Где традиционные измерения теряют эффективность
Когда отдел качества получает деталь с органическими поверхностями
Когда отдел качества получает деталь с органическими поверхностями, глубокими карманами или внутренними каналами, первая мысль обычно одна: как это вообще мерить. Штангенциркуль, микрометр и даже КИМ в таких случаях дают лишь точечные значения.
Этого достаточно для контроля нескольких линейных размеров, но совершенно недостаточно, когда нужно понять форму целиком. Проблема не в точности прибора, а в самом принципе: традиционный инструмент измеряет отдельные точки, а не поверхность.
Сложная геометрия быстро выявляет этот предел. Лопатка турбины, пластиковый корпус с криволинейными переходами, литая деталь после усадки — здесь отклонения редко бывают равномерными. КИМ может проверить пять сечений и показать, что все в допуске.
При этом между сечениями останется зона, где форма ушла на несколько десятых, но никто этого не увидел. Для 3D сканирования для реверс-инжиниринга и контроля такой объект — не проблема, а типовая задача. Сканер снимает всю поверхность, поэтому пропущенные зоны исключены по определению.
Вторая ситуация — разрывы данных. Это происходит, когда деталь измеряют частями, разными инструментами или в разное время. Один специалист снимает наружный контур, другой проверяет отверстия, третий вносит результаты в протокол. На стыке этих данных образуются пробелы.
При реверс-инжиниринге изношенной оснастки такие пробелы критичны: модель получается неполной, и конструктор вынужден достраивать геометрию по догадкам. INSVISION подходит к задаче иначе — сканирование формирует единое облако точек, из которого сразу строится замкнутая CAD-модель.
Сжатые сроки усиливают обе проблемы. Когда оснастку нужно восстановить за смену, а не за неделю, ручные измерения становятся узким местом. На обмер сложной детали уходит несколько часов, на обработку данных — еще столько же.
При этом любая ошибка на этапе снятия размеров обнаружится только при пробной сборке, когда исправлять уже поздно. Промышленный 3D-сканер сокращает цикл, потому что исключает повторные выезды к детали: все данные получены за один сеанс, а их полнота проверяется сразу на экране.
Отдельный случай мягкие или тонкостенные детали
Отдельный случай — мягкие или тонкостенные детали. Контактный щуп КИМ давит на поверхность, и деталь прогибается. Результат измерения зависит от усилия оператора и температуры в цехе. Бесконтактное сканирование снимает это ограничение.
Для полиуретановых уплотнений, пластиковых кронштейнов или алюминиевых панелей это не дополнительная опция, а условие достоверности данных.
Таким образом, традиционные измерения теряют эффективность не из-за низкой точности приборов, а из-за несоответствия метода задаче. Если геометрия сложная, если данные нужны по всей поверхности, если сроки не позволяют делать несколько итераций — точечного контроля уже недостаточно.
В этих условиях 3D сканирование для реверс-инжиниринга становится не заменой традиционного инструмента, а единственным способом получить полную цифровую картину детали до того, как начнется проектирование или механическая обработка.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Ключевой вывод 3D сканирование для реверс инжиниринга нельзя
Ключевой вывод: 3D-сканирование для реверс-инжиниринга нельзя рассматривать как изолированную операцию. В реальном производственном цикле оно работает как связующее звено между физической деталью, цифровой моделью и управленческим решением.
Если вы оцениваете сканер только по точности облака точек, вы упускаете главное — как быстро эти точки превращаются в пригодный для работы результат.
Типичная ошибка при внедрении — закупка оборудования до того, как определены контрольные точки процесса. Сначала стоит ответить на вопрос: где именно сканирование заменит ручной обмер, а где дополнит его.
В западной практике это обычно три зоны: входной контроль оснастки, сравнение готовой детали с CAD-моделью, и документирование отклонений для поставщика или заказчика.
INSVISION встраивается в эту цепочку через связку «сканирование — сравнение — отчёт». Вы получаете не просто массив точек, а карту отклонений по GD&T-выноскам, которую можно передать в отдел качества без дополнительной обработки.
Это меняет сам подход к приёмке: вместо выборочного контроля калибрами появляется сплошная проверка геометрии с архивируемым результатом.
Что проверить перед внедрением
Когда цех рассматривает 3D сканирование для реверс инжиниринга
Когда цех рассматривает 3D сканирование для реверс-инжиниринга, чаще всего ошибаются не в выборе оборудования, а в оценке площадки. Руководитель качества смотрит на деталь, видит сложную геометрию, свободные поверхности, сварные швы или изношенную оснастку — и предполагает, что сканер сам разберётся.
На практике результат зависит от того, насколько честно вы ответили на несколько вопросов ещё до пробного сканирования.
Первый пункт — отражающая способность поверхности. Полированный алюминий, хромированные валы, свежеобработанные стальные штампы дают блики, которые съедают данные.
Если деталь нельзя матировать спреем, нужно заранее понять, как сканер INSVISION поведёт себя на таком материале, и заложить время на подготовку поверхности. Второй пункт — стабильность геометрии. Тонкостенные пластиковые корпуса, резиновые втулки, листовые кронштейны пружинят при касании и меняют форму от температуры.
Для реверс-инжиниринга это критично: вы оцифруете не номинальную деталь, а её текущее деформированное состояние. Третий пункт — доступ к внутренним полостям. Если в детали есть глубокие карманы, узкие каналы или скрытые зоны за рёбрами жёсткости, одной установки сканера может не хватить.
Нужно либо планировать несколько позиций с маркерами, либо комбинировать сканирование с ручными замерами.
Отдельно проверьте, что именно вы хотите получить на выходе. Для реверс-инжиниринга одному нужен быстрый STL для оснастки, другому — параметрическая CAD-модель с точными привязками под последующую токарную или фрезерную обработку. Это разные задачи по времени, постобработке и требованиям к сканеру.
Если вы планируете передавать данные в CAD, уточните, какие форматы и уровни детализации поддерживаются на стороне INSVISION и насколько легко очищенная сетка передаётся в ваш конструкторский пакет.
Не лишним будет проверить условия на самой площадке. Вибрация от соседнего пресса, сквозняк, резкие перепады освещения — всё это сказывается на повторяемости.
Если сканирование планируется не в лаборатории, а прямо у станка или на участке сборки, проведите пробный проход в реальных условиях, а не в идеально подготовленном помещении. Это даст более честную картину по времени и качеству данных.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.