

Как оценивать 3D-сканер for car parts для промышленного контроля
3D-сканер for car parts: Производственный контекст и потребность в измерениях Как понять, что контроль пропускает отклонения, если измерения выполняются.
Производственный контекст и потребность в измерениях
Как понять что контроль пропускает отклонения если измерения
Как понять, что контроль пропускает отклонения, если измерения выполняются только в нескольких заданных точках? На участках с высокой номенклатурой и частой переналадкой этот вопрос возникает постоянно.
Классические калибры и шаблоны дают ответ «годен / не годен», но не объясняют, куда именно сместилась геометрия и как это связано с предыдущей операцией. В результате инженеры по качеству получают данные, которых недостаточно для корректировки процесса.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
В западном производственном контексте, особенно в автомобильной и аэрокосмической отраслях, контроль автомобильных компонентов уже не сводится к фиксации брака. Нужен цифровой слепок детали, который можно сравнить с CAD-моделью, проанализировать по GD&T-допускам и передать в MES или PLM.
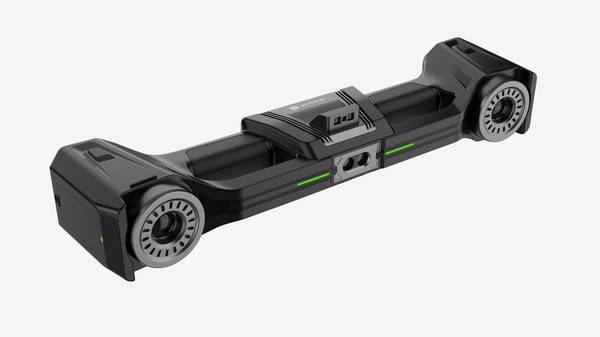
Именно здесь 3D-сканер for car parts от INSVISION закрывает разрыв между точечным контролем и полноценной верификацией геометрии.
Нагрузка на службу качества растёт не из-за объёма самих деталей, а из-за количества решений, которые нужно принимать по каждой партии. Первая статья, аудит поставщика, разбор претензии, подбор оснастки — всё требует фактических данных, а не предположений.
Скан создаёт основу для такого анализа без остановки линии и без переноса детали в лабораторию.
Где традиционные измерения теряют эффективность
В цехе или измерительной лаборатории классический инструмент штангенциркуль
В цехе или измерительной лаборатории классический инструмент — штангенциркуль, микрометр, калибр, координатно-измерительная машина — хорошо справляется с простыми призматическими деталями. Плоскость, отверстие, уступ, межцентровое расстояние.
Пока геометрия предсказуема, а допуск не требует десятков тысяч точек, ручной и контактный контроль закрывает задачу.
Проблемы начинаются там, где форма перестаёт быть регулярной. Литые кронштейны, пластиковые корпуса с органическими поверхностями, лопатки, штампованные панели, изношенные посадочные места после ремонта. Щуп КИМ даёт координаты отдельных точек, но не объясняет, что происходит между ними.
Оператор вынужден либо строить разреженную сетку измерений, либо тратить часы на программирование траекторий, которые всё равно не описывают поверхность целиком.
Второй разрыв — передача данных. Контактный протокол фиксирует отклонения в заданных точках, но не формирует полную цифровую копию.
Это значит, что отдел качества не может оперативно передать инженерам-расчётчикам или технологам фактическую геометрию для анализа деформаций, подгонки оснастки или обратного проектирования.
Третий фактор — время. Сжатые сроки запуска, переналадка на новое изделие, аварийный ремонт. Когда на анализ отклонений отведены часы, а не дни, традиционный цикл «программирование — измерение — отчёт» перестаёт успевать.
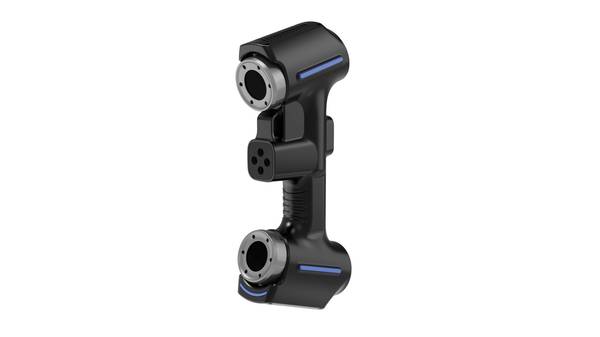
В этих условиях 3D-сканер для автозапчастей и смежных деталей закрывает не только метрологическую задачу, но и разрыв между контролем, инженерией и производством.
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Внедрение 3D-сканера для автомобильных деталей меняет не только способ получения геометрии, но и сам порядок взаимодействия между подразделениями. В традиционной схеме измерения выполнялись по контрольным точкам, а спорные отклонения разбирались уже после остановки линии. Сейчас цикл строится иначе.
Сначала сканирование выполняется непосредственно на станции входного контроля или в зоне производства. Оператор получает облако точек, которое сразу конвертируется в полигональную модель. Дальше эта модель передаётся в программную среду сравнения, где накладывается на CAD-эталон.
Отклонения по GD&T-позициям, профилю поверхности и допускам формы становятся видны в цветовой карте.
Ключевой момент связь с проверкой и отчётностью
Ключевой момент — связь с проверкой и отчётностью. Результаты сравнения не остаются в отдельном файле. Они попадают в общий протокол, который могут открыть инженер по качеству, технолог и представитель заказчика.
Если деталь выходит за поле допуска, решение принимается по фактической геометрии, а не по единичным замерам. INSVISION поддерживает такой сценарий на уровне выходных данных: форматы STL, PLY, TXT позволяют передавать модель в измерительное ПО и системы управления качеством без промежуточной конвертации.
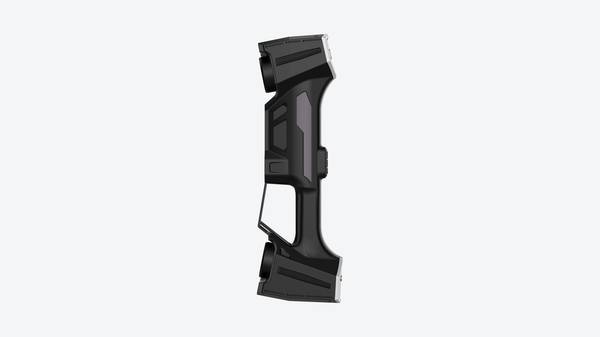
Для серийного производства важно, что сканирование не увеличивает время контроля. Один проход по сложной поверхности заменяет несколько ручных измерений. А поскольку данные сохраняются, повторная проверка через месяц или при рекламации выполняется без повторного доступа к физической детали.
Это особенно ценно в автомобильной отрасли, где спорные партии могут храниться ограниченное время.
Таким образом, 3D-сканирование встраивается в процесс не как отдельная операция, а как источник единой цифровой записи, на которую опираются все последующие этапы — от сравнения с эталоном до финальной отчётности перед сдачей партии.
Что проверить перед внедрением
Перед тем как подписывать заявку на закупку стоит
Перед тем как подписывать заявку на закупку, стоит задать себе один вопрос: где именно этот 3D-сканер для автомобильных деталей будет стоять и кто с ним будет работать каждый день. Ответ на него часто важнее, чем строчка с точностью в спецификации.
Оборудование может быть отличным в лаборатории, но совершенно непригодным в цехе, если рядом вибрация от прессов, перепады температуры или оператор работает в перчатках.
На площадке в первую очередь проверяют три вещи. Первая — стабильность основания. Сканер и деталь должны стоять на жесткой, изолированной от вибраций поверхности. Вторая — освещение.
Лазерные системы обычно менее чувствительны к верхнему свету, чем структурированные, но прямые солнечные лучи через ворота цеха все равно могут мешать. Третья — доступ к детали.
Если кузовной элемент или блок цилиндров приходится сканировать с нескольких сторон, нужно заранее продумать, как оператор будет перемещаться вокруг объекта и не придется ли останавливать работу соседнего участка.
Отдельно проверяется маршрут данных. Результат сканирования — это облако точек или полигональная сетка, которую затем передают в CAD или CAM. Убедитесь, что на участке есть сетевая папка или сервер, куда оператор сможет выгружать файлы без переноса на флеш-накопителях.
Если планируется работа с INSVISION, стоит уточнить, какие форматы выгрузки поддерживаются и совместимы ли они с вашим программным обеспечением для контроля геометрии.
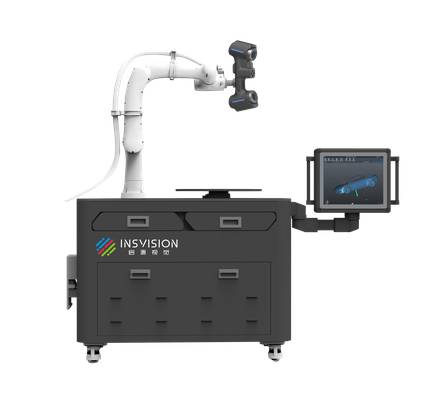
Наконец, проверьте эталон. Для первичной валидации сканера на площадке должен быть калиброванный образец — плита с известными размерами или эталонная сфера. Без этого вы не сможете отличить ошибку сканера от ошибки базирования детали. Прогоните один и тот же эталон три раза в разное время смены.
Если разброс укладывается в допуск, указанный производителем, можно считать, что площадка подготовлена корректно.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.