

Как подобрать 3D-сканер для контроля внутреннего износа матриц
Что включает задача контроля внутреннего износа матриц? Контроль внутреннего износа матриц — это не разовая проверка геометрии, а системная задача, от.
Что включает задача контроля внутреннего износа матриц?
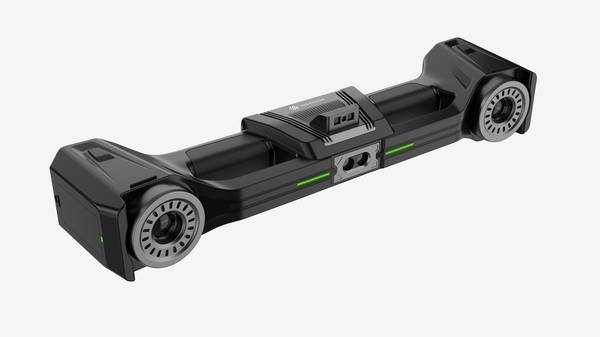
Контроль внутреннего износа матриц это не разовая проверка
Контроль внутреннего износа матриц — это не разовая проверка геометрии, а системная задача, от которой напрямую зависят частота брака, стабильность размеров готовых деталей и внеплановые простои штампового или выдавливающего оборудования.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
По мере износа рабочих поверхностей меняются зазоры, радиусы скруглений и углы наклона стенок. На выходе это даёт уход размеров за пределы допуска, задиры, утяжки и трещины. Чем глубже полость и меньше радиус, тем сложнее зафиксировать начало деградации инструмента.
Традиционные средства здесь работают плохо. Штангенциркуль и микрометр не достают до внутренних стенок глубоких полостей. Координатно-измерительная машина даёт точечные данные, но не покрывает всю поверхность, а доступ щупа в узкие карманы и поднутрения часто невозможен.
В результате износ обнаруживают уже по бракованной детали, а не по состоянию матрицы.
Особенно остро задача стоит в автопроизводстве при штамповке кузовных и силовых элементов, в энергетическом машиностроении и аэрокосмической отрасли, где требования к повторяемости геометрии жёсткие, а стоимость простоя штампа исчисляется не только минутами, но и срывом графика поставок.
С точки зрения бережливого производства позднее обнаружение износа — это классические потери от дефектов и ожидания. Стандарты ISO и ASME требуют управляемого контроля технологической оснастки, что без полных данных о фактической геометрии внутренних поверхностей реализовать невозможно.
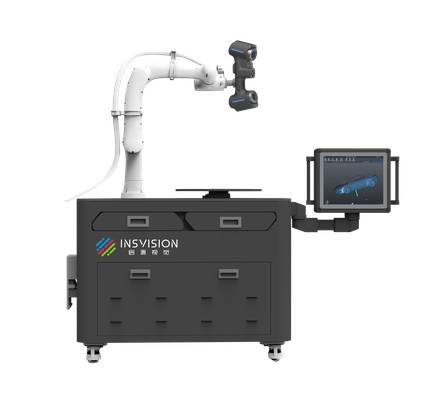
Практический путь — использовать промышленный 3D-сканер INSVISION. Он позволяет получить плотное облако точек по всей внутренней полости, сравнить его с эталонной CAD-моделью и зафиксировать отклонения на ранней стадии. Для задачи контроля матриц важно, чтобы сканер обеспечивал достаточную точность и глубину резкости.
Например, модель industrial 3D-сканер даёт точность до 0,020 мм по сканеру и глубину резкости 650 мм, что позволяет работать с глубокими полостями без постоянной перефокусировки.
Это даёт инженеру не три-четыре контрольные точки, а полную карту износа, на основе которой можно принимать решение о доработке или замене инструмента до того, как брак уйдёт в серию.
Какие ограничения объекта и производственной площадки нужно учитывать при выборе?
Главный вывод, который стоит зафиксировать до сравнения моделей и спецификаций: пригодность 3D-сканера определяется не только его паспортной точностью, а связкой «объект контроля + условия площадки + производственный ритм».
Один и тот же прибор может отлично работать в лаборатории качества и давать нестабильные результаты у пресса, если при выборе не учтены реальные ограничения цеха. Ниже разобраны три группы факторов, которые напрямую влияют на успех внедрения.
Характеристики объекта контроля
Характеристики объекта контроля. Начните с материала матрицы. Закаленная сталь после полировки дает высокую отражающую способность, твердый сплав — неравномерный блик, а участки с масляной пленкой или задирами меняют отклик поверхности.
Если сканер не справляется с такими состояниями без долгой подготовки, оператор будет тратить время на матирование спреем и протирку, а это уже не измерительный процесс, а ручной труд. Отдельно проверяйте геометрию: глубокие внутренние полости, узкие поднутрения, малые радиусы сопряжения и ребра жесткости.
Это зоны, где стандартная стратегия сканирования может давать «слепые пятна». Для высокоточных штампов с микронными допусками важно понимать не только заявленную точность сканера, но и то, как она ведет себя на сложной геометрии, а не на калибровочной плите.
Условия производственной площадки. Вибрации от прессового оборудования, перепады температуры от открытых ворот или локального нагрева заготовок, технологическая пыль и масляный туман — все это влияет на повторяемость данных.
Если сканирование планируется непосредственно у рабочего места матрицы, а не в отдельной измерительной комнате, стоит заранее проговорить с поставщиком, как решение ведет себя в таких условиях.
Например, для задач INSVISION важно понимать, требуется ли дополнительная стабилизация или компенсация при работе рядом с работающим прессом.
Ограниченный доступ к матрице — еще один фактор: если оператор не может свободно обойти объект со всех сторон, нужна схема с несколькими позициями сканирования и последующей сшивкой данных.
Требования к производственному ритму. Разделяйте два сценария. Первый — единичный контроль при ремонте или переналадке инструмента: здесь важнее полнота данных и точность, чем скорость. Второй — серийный мониторинг парка штампов, где сканирование должно встраиваться в такт производства и не создавать узкое место.
В этом случае на первый план выходят время подготовки, скорость захвата и возможность повторного использования шаблона измерений. Если контроль выполняется эпизодически, высокая скорость не даст операционной выгоды; если ежесменно — медленная подготовка съест весь эффект от автоматизации.
Практическая рекомендация: зафиксируйте все перечисленные параметры во внутреннем документе предприятия до начала переговоров с поставщиками. Опишите материал и состояние поверхности матриц, типовую геометрию, место сканирования, допустимое время на один объект и требования к отчетности.
Это позволит подбирать решение под реальную задачу, а не под абстрактные технические характеристики из каталога.
Какие риски возникают при съемке данных с внутренних поверхностей матриц?
С точки зрения инженера по решениям, контроль внутреннего износа матриц — это почти всегда борьба с геометрией доступа и физикой отражения. Первая проблема, которую называют заказчики, — недостаточная плотность облака точек в глубоких полостях и на подрезанных поверхностях.
В результате количественная оценка износа становится невозможной: часть данных просто отсутствует, и инженер вынужден домысливать форму. Второй риск — ошибки совмещения сканов. На внутренних поверхностях мало опорных элементов, поэтому выравнивание отдельных захватов нестабильно.
Приходится делать многократные пересъемы, а это увеличивает длительность контроля и срывает производственный ритм. Отдельная сложность — закаленная сталь и твердосплавные матрицы. Высокая отражающая способность провоцирует искажения данных, особенно при неоптимальной экспозиции.
Наконец, подтверждение повторяемости измерений для СМК часто упирается в нестабильность первых трех факторов. Каждый из этих рисков напрямую влияет на стоимость контроля: растет время оператора, появляются повторные прогоны, а решение о ремонте или замене матрицы принимается с меньшей уверенностью.
В итоге предприятие либо платит за лишний ремонт, либо пропускает начало критического износа.
Поэтому при выборе 3D-сканера для таких задач стоит смотреть не только на паспортную точность, а на поведение системы в глубоких полостях, на качество совмещения при малом числе опорных точек и на работу с блестящими поверхностями.
INSVISION предлагает оборудование, которое учитывает именно эти эксплуатационные ограничения.
Как промышленные 3D сканеры INSVISION адаптированы к задаче
Как промышленные 3D-сканеры INSVISION адаптированы к задаче контроля износа матриц?
Проверка матриц на износ — это не просто «снять размеры». Это работа с глубокими ручьями, подрезами, узкими полостями и поверхностями, куда щупом или нутромером не добраться.
Инженер понимает: главная проблема не в точности прибора как таковой, а в том, чтобы получить полное облако точек по всей рабочей зоне, а не «поймать» несколько сечений и по ним судить о состоянии инструмента.
Решения INSVISION закрывают эту задачу на уровне методики съёмки. Плотная сетка сканирования позволяет уверенно снимать геометрию внутренних поверхностей и зон с отрицательными уклонами. Это даёт не фрагментарную картину, а полную цифровую модель матрицы, пригодную для сравнения с эталоном или предыдущим сканом.
Второй критичный момент — совмещение сканов. При ограниченном количестве опорных элементов, что типично для штампов с гладкими криволинейными поверхностями, алгоритмы INSVISION удерживают геометрию без накопления систематической ошибки.
Для контроля динамики износа это принципиально: если каждый замер «уезжает» на сотые доли, вывод о скорости износа становится недостоверным.
Третий фактор — скорость. Полный цикл съёмки и обработки должен вписываться в окно между съёмами инструмента. Сканеры INSVISION работают быстро, и данные готовы к сравнению с эталоном в течение короткого времени, не превращая контроль в отдельную производственную операцию.
Отдельно стоит сказать об условиях на площадке
Отдельно стоит сказать об условиях на площадке. Вибрации от прессового оборудования, пыль, перепады температуры — всё это присутствует в реальном цехе.
Оборудование INSVISION рассчитано на работу в таких условиях, что избавляет от необходимости выносить контроль в лабораторию и терять время на транспортировку и термостабилизацию.
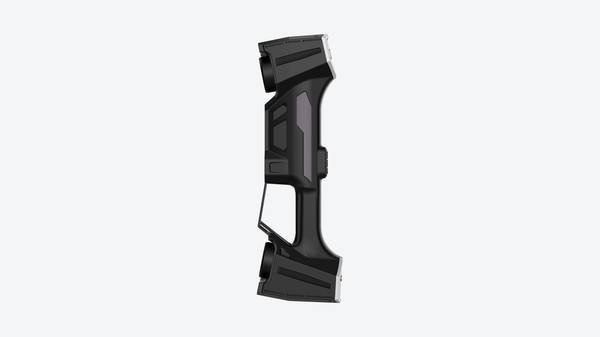
Типичные сценарии, где это работает: контроль выдавливающих матриц для компонентов радиаторов, мониторинг штампов для автокомпонентов, обратное проектирование изношенного инструмента для изготовления ремонтных копиров.
Во всех случаях заказчик получает не «заключение о годности», а цифровой двойник инструмента, с которым можно работать дальше — планировать ремонт, заказывать копиры, отслеживать динамику.
С операционной точки зрения это означает меньше ручных обмеров, меньше брака из-за несвоевременного обнаружения износа и предсказуемый график обслуживания прессового оборудования вместо внеплановых остановок.
Как проверить соответствие 3D-сканера требованиям вашего производства?
Переход промышленных предприятий на цифровые методы контроля уже не выглядит экспериментом. Всё больше заводов, работающих с матрицами, оснасткой и сложными поверхностями, отказываются от исключительно ручного обмера в пользу структурированного светового сканирования.
Причина проста: традиционные методы не дают полной картины отклонений, особенно на глубоких полостях и криволинейных участках, где щуп или нутромер физически не достают до нужной точки. Но сам факт покупки оборудования не решает задачу.
Решающее значение имеет то, насколько конкретный 3D-сканер вписывается в ваш цикл контроля, допуски и условия цеха. Практический чек-лист ниже позволяет инженерам, менеджерам по качеству и специалистам по закупкам объективно оценить пригодность системы до её внедрения, не полагаясь на рекламные заявления.
Разберём четыре ключевых блока: захват данных, совмещение сканов, повторное сканирование и валидацию результатов.
Первый блок захват данных
Первый блок — захват данных. Для контроля матриц важна не только точность, но и стабильность измерений при разной геометрии поверхности. Стоит проверить, как сканер ведёт себя на блестящих, тёмных или глубоких участках без нанесения матирующего спрея.
Если оператор вынужден постоянно переставлять деталь или менять экспозицию, время контроля растёт, а повторяемость падает. Отдельно оцените глубину резкости и область сканирования.
Например, у INSVISION industrial 3D-сканер заявленная точность сканера достигает 0,020 мм, глубина резкости — 650 мм, а зона захвата — до 1100×800 мм. Эти параметры прямо влияют на количество установочных позиций и необходимость в дополнительной оснастке.
Для крупных матриц или навесного инструмента полезно проверить, работает ли сканер в связке с трекером, который расширяет зону до 2600×2200 мм. Но цифры из спецификации — лишь отправная точка. На объекте важно провести пробное сканирование эталонной детали с известными отклонениями и сравнить результат с данными КИМ.
Второй блок — совмещение сканов. Матрица редко сканируется с одного кадра. Чаще всего требуется серия проходов с разных ракурсов, после чего облака точек сшиваются в единую модель. Здесь критичны алгоритмы выравнивания и наличие опорных элементов на поверхности.
Если деталь имеет мало выраженных геометрических признаков, автоматическая регистрация может давать сдвиг, который незаметен визуально, но искажает итоговую карту отклонений. Проверьте, как система обрабатывает участки с повторяющимся рельефом, гладкими стенками и мелкими рёбрами.
Хороший тест — отсканировать деталь дважды с разным положением в рабочем объёме и сравнить полученные сетки между собой. Если расхождение стабильно не превышает заявленную точность, совмещение работает корректно.
Если же на отдельных участках появляются ступеньки или волны, значит, алгоритмы требуют дополнительных маркеров либо ручной корректировки, что увеличивает трудоёмкость.
Третий блок — повторное сканирование. В производственном цикле контроль матриц — не разовая операция. Одна и та же оснастка проверяется после изготовления, после термообработки, после пробной штамповки и после подгонки. Поэтому важно, чтобы сканер позволял быстро повторять измерения без длительной подготовки.
Оцените, сколько времени уходит на включение системы, прогрев, калибровку и переход к рабочему состоянию. Если калибровка требуется после каждого перемещения оборудования, это ограничивает мобильность.
Для матриц, которые остаются на прессе или в инструментальном цехе, удобнее система, допускающая измерение без демонтажа. Отдельно уточните, поддерживает ли программное обеспечение шаблоны измерений: когда оператор один раз задаёт контрольные сечения и допуски, а при следующем запуске просто повторяет сценарий.
Это снижает зависимость от квалификации персонала и исключает случайные пропуски зон контроля.
Четвёртый блок — валидация результатов. Итоговая карта отклонений должна быть пригодна для принятия решений, а не просто для просмотра. Проверьте формат вывода: цветовая карта, сечения по заданным линиям, числовые отклонения в контрольных точках, отчёт в PDF или CSV.
Для передачи данных в CAM-систему или для сравнения с CAD-моделью важно, чтобы экспорт поддерживал стандартные форматы, включая STL, PLY и STEP. Если ваше производство работает по ISO или ASME, уточните, формирует ли ПО протокол с указанием метода измерения, даты, оператора и версии модели.
Это особенно критично для автомобильной и аэрокосмической отраслей, где прослеживаемость измерений — обязательное требование. Наконец, оцените, насколько легко инженер по качеству может сопоставить данные сканирования с результатами КИМ или профилометра.
Если цифры расходятся систематически, причина может быть не в сканере, а в стратегии совмещения баз. Валидация должна включать не только проверку точности, но и проверку повторяемости на одной и той же детали в течение смены.
INSVISION в своих типовых сценариях контроля оснастки делает акцент на связке «сканирование — сравнение с CAD — отчёт по допускам», что отражает реальную потребность цеха, а не лабораторный эксперимент.
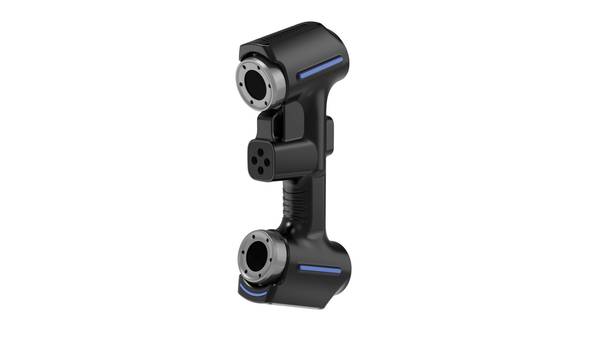
Практический вывод: соответствие 3D-сканера требованиям производства проверяется не в каталоге, а на конкретной матрице с конкретными допусками. Прогоните систему по четырём шагам — захват, совмещение, повтор, валидация.
Если на каждом этапе вы получаете воспроизводимый результат без ручных вмешательств, оборудование можно встраивать в рабочий процесс. Если же на каком-то шаге требуется постоянная подстройка, это будущий источник ошибок и скрытых затрат.
Для инженера и закупщика такой чек-лист — способ разделить маркетинговые обещания и реальную пригодность инструмента. Именно поэтому перед закупкой стоит запрашивать не только спецификацию, но и демонстрационное сканирование на вашей детали.
Сканер, который проходит этот тест, окупается не точностью в рекламном буклете, а стабильностью в ежедневной работе.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.