

3D сканер для автомобильных деталей: практические критерии для производственных команд
3d сканер для автомобильных деталей: Производственный контекст и потребность в измерениях Как часто вы сталкиваетесь с тем, что контрольная служба.
Производственный контекст и потребность в измерениях
Как часто вы сталкиваетесь с тем что контрольная
Как часто вы сталкиваетесь с тем, что контрольная служба перегружена, а данные по геометрии всё равно приходят с опозданием? В автомобильном производстве это не риторический вопрос. Участки механообработки, штамповки, литья и сварки выдают детали непрерывно, и каждая партия требует подтверждения соответствия.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Классический набор — микрометры, калибры, координатно-измерительные машины — закрывает базовые задачи, но не успевает за темпом. Возникает разрыв: производство идёт вперёд, а контрольная информация отстаёт, и решения по наладке принимаются по неполным данным.
Нагрузка на контроль особенно заметна на автомобильных деталях сложной геометрии: кронштейны, корпуса, элементы подвески, пластиковые облицовочные панели. Здесь важно не просто измерить два-три размера, а понять отклонения всей поверхности, положение отверстий, поведение материала после сварки или запрессовки.
Традиционный точечный контроль даёт фрагментарную картину. Инженеру нужны надёжные данные, которые можно сопоставить с CAD-моделью и передать в производство для корректировки.
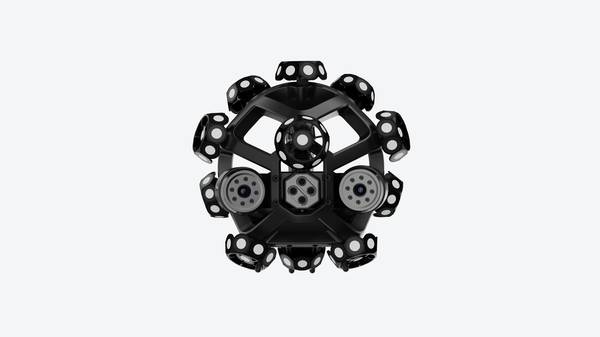
Именно в таких условиях промышленный 3D сканер для автомобильных деталей становится рабочим инструментом, а не лабораторным оборудованием. INSVISION предлагает решения, которые встраиваются в процесс контроля без остановки основного потока.
Сканирование даёт полное облако точек по всей поверхности, включая зоны, куда сложно подобраться контактным датчиком. Это снимает часть рутинной нагрузки с операторов и позволяет перевести обсуждение质量问题 с уровня «вроде бы не в допуске» на уровень конкретных карт отклонений.

Для западных производств, работающих по ISO и ASME, важно, что результат сканирования — это измерительные данные, пригодные для последующего анализа в CAD-среде. Инженер по качеству получает не просто «красивую картинку», а массив точек, который можно проверить по GD&T-требованиям.
Это меняет саму логику взаимодействия между производством и контролем: вместо серии точечных замеров появляется единая цифровая модель фактической детали.
Где традиционные измерения теряют эффективность
Когда контрольная оснастка и ручной инструмент начинают не
Когда контрольная оснастка и ручной инструмент начинают «не дотягиваться» до реальной геометрии, расхождения между номиналом и фактической деталью перестают быть просто статистикой.
На сложных автомобильных узлах — кронштейнах с переменным радиусом, корпусных элементах с глубокими карманами, литых деталях с усадкой — координатно-измерительная машина фиксирует только те точки, до которых может добраться щуп.
Всё, что скрыто за ребром жёсткости или находится в зоне глубокого паза, остаётся за пределами протокола. В результате инженер видит «зелёную» карту отклонений, хотя физически деталь имеет локальный провал профиля, который проявится только на сборке.
Вторая критическая точка — разрывы данных. Когда несколько сечений сняты с разной базой, а затем сшиты в CAD вручную, неизбежно возникают мёртвые зоны. Для деталей с GD&T-указаниями на профиль и позиционные допуски такие пропуски недопустимы: они маскируют именно те отклонения, ради которых и запускался контроль.
Сжатые сроки запуска усугубляют ситуацию. Традиционный цикл «разметка — позиционирование — серия точечных замеров — отчёт» занимает часы и плохо масштабируется при росте номенклатуры.
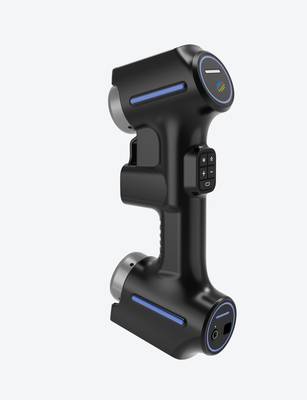
Именно в этих условиях 3D-сканер для автомобильных деталей INSVISION становится не заменой КИМ, а средством закрыть те участки, где контактные измерения физически ограничены или экономически нецелесообразны.
Как 3D-сканирование встраивается в процесс
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Ключевой вывод: сканер не заменяет ни конструктора, ни контролера ОТК, ни технолога. Он встраивается между ними как источник объективных геометрических данных. Если процесс выстроен правильно, сканирование сокращает цикл обратной связи — от обнаружения отклонения до решения по детали.
В типовом сценарии автомобильного производства деталь после механической обработки или формовки попадает на контрольный стол. Контролер больше не снимает десятки размеров вручную. Он запускает сессию сканирования, получает облако точек, и это облако сразу сопоставляется с CAD-моделью.
Отклонения по наружным поверхностям, отверстиям, пазам и привалочным плоскостям видны на тепловой карте. Дальше начинается то, что обычно выпадает из рекламных описаний: разбор исключений. Часть отклонений — это не брак детали, а особенности базирования или деформация при зажиме.
Инженер смотрит на распределение отклонений, сверяется с GD&T и принимает решение. Сканер здесь не выносит вердикт. Он дает картину, по которой вердикт можно вынести быстро.
Следующий шаг — передача данных. Результаты сеанса уходят в отчет, который можно приложить к партии или сохранить для аудита. Если деталь уходит на доработку, тот же набор данных используется для повторной проверки после коррекции.
В этом и состоит отличие от традиционного контроля: не нужно повторно измерять все размеры вручную. Повторное сканирование занимает меньше времени и не зависит от того, кто стоит на участке в эту смену.
Важно честно обозначить границу метода
Важно честно обозначить границу метода. Сканирование хорошо показывает отклонения формы и положения, но не заменяет контроль шероховатости или твердости. Поэтому в процесс его встраивают как дополнение к существующим методам, а не как полную замену.
Там, где требуется подтвердить микрогеометрию резьбы или состояние уплотнительной канавки, по-прежнему нужны контактные измерения и визуальный контроль. Зато для сложных литых или штампованных поверхностей сканер часто оказывается единственным практичным способом получить полную картину.
При выборе оборудования для автомобильных деталей имеет смысл смотреть не только на заявленную точность, но и на то, как система ведет себя в реальном цехе — при перепадах освещения, вибрации от соседнего пресса и запыленности.
Оборудование INSVISION рассчитано на работу в производственных условиях, где важна повторяемость от смены к смене. Это не лабораторный инструмент, а рабочая единица на участке.
Для 3D сканера для автомобильных деталей критично, чтобы оператор после короткого обучения мог получить результат, который инженер сможет использовать без дополнительной ручной обработки.
Еще один аспект — связь с отчетностью. Если данные сканирования остаются в локальной папке, ценность инструмента падает.
В правильно выстроенном процессе результаты уходят в общую систему управления качеством: по серийному номеру детали можно поднять историю сканирований, сравнить разброс между партиями и отследить дрейф процесса. Это не столько про технологии, сколько про дисциплину данных.
И именно она определяет, станет ли сканер рабочим инструментом или останется дорогой игрушкой для единичных измерений.
Что проверить перед внедрением
Проверка на площадке это не формальность а способ
Проверка на площадке — это не формальность, а способ заранее снять риски, которые потом превращаются в простои, споры между сменой и службой качества, и повторные замеры.
Промышленный 3D сканер для автомобильных деталей, такой как INSVISION industrial 3D-сканер, должен подтвердить свою пригодность не в каталоге, а на конкретной детали, в конкретном свете, при конкретной температуре цеха.
За последние годы производители все чаще переносят контроль геометрии ближе к станку: от первой детали после наладки до выборочного аудита в конце смены. Это меняет требования к оборудованию.
Сканер теперь оценивают не только по заявленной точности, но и по тому, как быстро оператор получает годную облачную модель, как ведет себя прибор на вибрациях, и насколько предсказуемо повторяется результат на партии.
Что проверять до внедрения:
- Повторяемость на одной и той же детали. Отсканируйте один и тот же автомобильный кронштейн или корпус три раза подряд, не меняя положения. Разброс должен быть стабильным и укладываться в допуск, который вы планируете контролировать. Если прибор «плавает» на ровной поверхности, сложная геометрия только усилит проблему.
- Поведение на трудных поверхностях. Возьмите реальную деталь с участками, которые обычно проблемны для оптики: темный пластик, необработанный алюминий, маслянистая поверхность после обработки, ребра жесткости с резкими переходами. Проверьте, нужен ли матирующий спрей, сколько времени уходит на подготовку и насколько равномерно ложится сетка.
- Скорость полного цикла. Замеряйте не только сканирование, а весь путь: фиксация детали, выставление маркеров или привязка к CAD, сканирование, обработка облака, экспорт в формат для сравнения с эталоном. Если станция стоит в потоке, то важны минуты, а не только качество картинки.
- Стыковка с CAD и отчетностью. Проверьте, как полученные данные заходят в вашу систему контроля: читается ли формат, корректно ли накладывается на номинальную геометрию, можно ли автоматически вывести цветовую карту отклонений по основным допускам. Для автомобильной оснастки и серийных деталей это часто важнее, чем максимальное разрешение.
- Условия цеха. Проведите тест не в переговорной, а на рабочем месте: при включенной вентиляции, проходящем рядом погрузчике, источниках света сверху. Если сканер требует затемнения или долгой стабилизации, это сразу скажется на графике контроля.
Отдельно стоит уточнить, как INSVISION организует обучение операторов и передачу данных между рабочими местами. Если в цехе несколько участков контроля, важно, чтобы результаты с разных станций выглядели одинаково и не требовали ручной подгонки.
Практика показывает: большинство неудачных внедрений связано не с точностью прибора, а с тем, что на площадке не проверили совместимость с реальным ритмом производства и привычным форматом работы службы качества.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.