

3D сканер для крупных деталей: почему номинальная точность не гарантирует результат
3d сканер для крупных деталей: Распространенное заблуждение при выборе оборудования для измерения крупных деталей Распространенное заблуждение при выборе.
Распространенное заблуждение при выборе оборудования для измерения крупных деталей
Когда инженер или менеджер по качеству впервые сталкивается
Когда инженер или менеджер по качеству впервые сталкивается с задачей подбора 3D сканера для крупных деталей, первое, на что он смотрит, — паспортная точность. Это понятно.
В условиях сертификации по ISO 9001 или AS9100 формальные характеристики выглядят как самый безопасный критерий: есть цифра, её можно вписать в матрицу сравнения, согласовать с руководством и закрыть вопрос закупки. Но именно здесь чаще всего и происходит ошибка.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
- Когда инженер или менеджер по качеству впервые стал…: Когда инженер или менеджер по качеству впервые сталкивается с задачей подбора 3D сканера для крупных деталей, перв…
- Когда в спецификации указана точность 0 02 мм: Когда в спецификации указана точность 0,02 мм, у инженера по качеству возникает соблазн перенести это значение на…
- Наконец полевые испытания на нашей территории: Наконец, полевые испытания на нашей территории.
Паспортная точность, указанная производителем, почти всегда получена в лабораторных условиях: стабильная температура, контролируемая вибрация, подготовленная поверхность, оптимальное расстояние.
В реальном цеху — возле печи, рядом с работающим прессом, при перепадах влажности и на детали с остатками смазки — фактическая повторяемость измерений будет другой.
Более того, для крупногабаритных изделий решающее значение часто имеет не номинальная точность одного кадра, а то, как сканер собирает данные в единую модель на большой длине и как ведёт себя при накоплении ошибки от кадра к кадру.

Второй момент, который упускают при формальном сравнении, — это границы применимости. Сканер, показывающий отличные цифры на детали размером с ладонь, может оказаться непригодным для крышки редуктора или корпуса теплообменника.
Причина не в том, что оборудование плохое, а в том, что задача другая: нужно удерживать точность на дистанции, работать с труднодоступными полостями, компенсировать перемещения оператора и стабильно получать геометрию, пригодную для сравнения с CAD-моделью.
Если смотреть только на спецификацию, можно купить инструмент, который формально соответствует требованиям, но в цеху создаёт больше проблем, чем решает.
Распространённость такого подхода объясняется и принципами бережливого производства. Компании хотят быстро стандартизировать выбор, исключить субъективность и ускорить закупку. Формальные параметры отлично укладываются в эту логику.
Но бережливое производство потому и работает, что опирается на реальный процесс, а не на бумажные показатели. Выбор измерительного оборудования — это не выбор спецификации, это выбор способа получать достоверные данные в конкретной производственной среде.
Без выездной проверки на собственной детали, без пробных измерений в условиях цеха и без анализа того, как будут использоваться полученные данные, решение принимается вслепую.
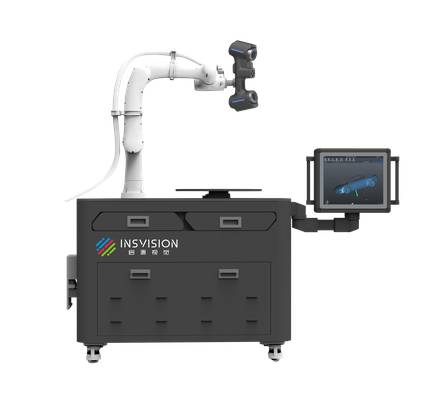
Именно поэтому при подборе 3D сканера для крупных деталей INSVISION рекомендует начинать не с таблицы параметров, а с тестового сканирования реального изделия.
Оценка должна идти от задачи: сколько времени занимает подготовка и измерение, насколько стабильно повторяется результат на одной и той же детали, как сканер справляется с чёрными и блестящими поверхностями, как быстро обрабатываются данные и насколько они пригодны для последующего контроля.
Только после такой проверки можно говорить о том, подходит ли оборудование для конкретного производства, а не о том, насколько красиво оно выглядит в презентации.
Почему одна характеристика не работает для крупных промышленных деталей
Когда в спецификации указана точность 0 02 мм
Когда в спецификации указана точность 0,02 мм, у инженера по качеству возникает соблазн перенести это значение на деталь размером два метра. На практике так не бывает. Номинальная точность подтверждается в лаборатории на малом образце, в контролируемой среде, с одного сканирования.
Крупная деталь требует десятков сканов с последующим совмещением облаков точек. Каждый переход добавляет погрешность совмещения, которую не отражает паспортная цифра.
Условия цеха усугубляют картину. Металлические поверхности дают блики, глубокая геометрия создаёт мёртвые зоны, вибрации от соседнего оборудования смазывают результат. Температурный дрейф за время съёмки меняет геометрию самой детали.
Оператор вынужден принимать решения о ракурсах, перекрытиях и опорных точках — квалификация напрямую влияет на итог. Неверно выбранный 3D сканер для крупных деталей оборачивается браком, доработками и срывом поставки.
Поэтому отчёты INSVISION для таких задач всегда включают оценку граничных условий, а не только паспортную точность.
Какие доказательства нужны для реальной оценки работы сканера
Когда мы рассматриваем 3D сканер для крупных деталей, маркетинговые характеристики мало что значат. Руководителю по качеству нужны воспроизводимые данные, а не обещания. Первое, что я запрашиваю у поставщика — результаты сканирования деталей аналогичной размерности и из той же отрасли.
Не демонстрационные образцы, а реальные объекты с теми же проблемами: отражающие поверхности, глубокие полости, кромки.
Второе — протоколы повторяемых измерений. Один удачный скан ничего не доказывает. Нужно видеть, что сканер даёт стабильные результаты на одной и той же детали при разных установках, освещении и операторах. Третье — подтверждение соответствия ISO 10360 или аналогичным стандартам, применимым к координатным измерениям.
Наконец полевые испытания на нашей территории
Наконец, полевые испытания на нашей территории. Собственные детали, наш персонал, наши критерии приёмки. Только так можно проверить, что выходные данные реально сравниваются с CAD-моделью, а отчёты пригодны для системы менеджмента качества с полной прослеживаемостью результатов.
INSVISION работает именно в такой логике — сначала доказательства, потом закупка.
Правильный алгоритм проверки 3D-сканера для крупных деталей
Когда речь заходит о внедрении 3D-сканера для крупных деталей, специалисты по качеству часто совершают одну и ту же ошибку: начинают с паспортных характеристик, а не с граничных условий собственного производства.
В результате оборудование, которое отлично показывает себя в демонстрационном зале, не справляется с реальной номенклатурой — или требует доработок, о которых никто не подумал заранее. Правильный алгоритм проверки выстроен иначе.
Сначала формулируются внутренние требования: габаритные пределы деталей, поля допусков по GD&T, состояние поверхности, ожидаемый объём измерений за смену, действующие стандарты качества — ISO, ASME, отраслевые нормы. Только после этого имеет смысл переходить к первичному отбору поставщиков.
Ключевой критерий здесь не столько заявленная точность, сколько подтверждённый опыт работы в аналогичной отрасли. Поставщик должен понимать, что такое контроль прилегания на крупном корпусе или проверка геометрии сварного узла, а не просто продавать сканер.
Полевые испытания — самый недооценённый этап. Оборудование нужно тестировать на производственной территории заказчика, на типовых крупных деталях, которые реально идут через участок контроля.
Оценивается не только скорость измерения, но и простота позиционирования сканера, стабильность повторных результатов, чувствительность к вибрациям и перепадам освещения.
Отдельно проверяется совместимость программного обеспечения с существующими системами качества и проектирования — если данные нельзя передать в PDM или систему управления измерениями без ручной конвертации, проект теряет смысл.
Наконец, в расчёт закладываются затраты на обучение персонала и поддержку в процессе эксплуатации. Для западных производств это критично: оператор, который годами работал с КИМ, должен перестроиться на новую логику снятия геометрии.
Без учёта этого фактора даже корректно подобранный INSVISION 3D-сканер для крупных деталей не даст ожидаемой отдачи.
Как решения INSVISION соответствуют требованиям к сканированию крупных деталей
Для менеджера по качеству крупногабаритная деталь это всегда
Для менеджера по качеству крупногабаритная деталь — это всегда комбинация жёстких допусков, сложной геометрии и неудобного доступа.
Когда речь заходит о корпусных элементах, станинах, пресс-формах или элементах аэрокосмических конструкций, классический контроль превращается в последовательность компромиссов: либо снимать деталь с оснастки и везти на КИМ, либо мириться с выборочными замерами ручным инструментом.
Оба варианта не дают полной картины и оставляют зоны неопределённости, которые позже проявляются в виде несоответствий на сборке.
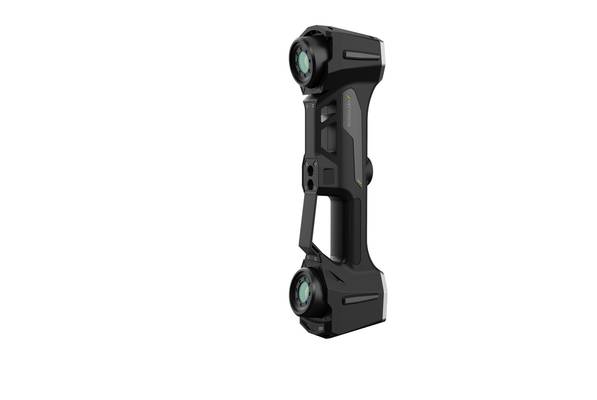
Промышленные 3D-сканеры INSVISION для крупных деталей закрывают именно эту границу. Вместо набора точечных измерений — плотное облако точек по всей поверхности, включая радиусы, уступы и зоны, куда физически не дотянуться щупом или нутромером.
Для качества это означает переход от проверки «ключевых точек» к контролю фактической геометрии целиком. Отклонения формы, смещение баз, увод стенки — всё это становится видимым на эталонном сравнении с CAD, а не всплывает при монтаже у заказчика.
Опыт применения в автомобильном производстве, аэрокосмической отрасли, машиностроении, производстве инструментов, энергетике и медицинском оборудовании показывает одну закономерность: крупногабаритные детали редко бывают «просто большими».
Почти всегда это жёсткие требования к базированию, накопленным отклонениям после сварки или механической обработки, а также к сопрягаемым поверхностям.
INSVISION адаптирован к работе в производственных условиях — на участке, у станка, при перепадах освещения и вибрациях, без необходимости строить лабораторную зону вокруг каждой детали.
Отдельно стоит отметить возможность полевых испытаний на деталях заказчика. Это не демонстрация на образцовой сфере, а проверка на вашей геометрии, с вашими допусками и вашими условиями базирования.
Такой подход снимает главный риск при выборе средства измерения — несовпадение заявленных характеристик с реальной задачей.
Выходные данные формируются в форматах, которые встраиваются в существующий контур контроля, а прослеживаемость результатов обеспечивается на уровне, соответствующем международным стандартам качества.
С практической точки зрения это означает стабилизацию повторяемости измерений: один и тот же оператор, одна и та же деталь, один и тот же результат.
Объём доработок сокращается не потому, что кто-то стал лучше работать руками, а потому, что отклонения выявляются на этапе, когда их устранение стоит в разы дешевле, чем после финишной обработки или отгрузки. Для менеджера по качеству это управляемый процесс, а не постоянная работа с последствиями.
Границы применения для каких задач оптимально подходит такое
Границы применения: для каких задач оптимально подходит такое решение
Существует распространенное заблуждение, что промышленный 3D-сканер для крупных деталей — это универсальный инструмент, который одинаково эффективно закрывает любые измерительные задачи.
На практике ценность такого оборудования проявляется только там, где традиционные средства измерения упираются в физические ограничения: габарит, сложность геометрии, необходимость получения полного поля отклонений, а не точечных замеров.
Если деталь можно корректно проверить калибром или координатно-измерительной машиной за минуты, внедрение сканера не даст ощутимого операционного эффекта.
Но как только речь заходит о крупногабаритных корпусных деталях, сварных конструкциях, литых узлах или оснастке, где доступ к критическим зонам ограничен, а геометрия не описывается простыми сечениями, ситуация меняется.
Именно в таких сценариях промышленные 3D-сканеры INSVISION демонстрируют наибольшую отдачу. Контроль качества крупных деталей при серийном производстве — первая и самая очевидная зона применения.
Вместо выборочной проверки нескольких сечений оператор получает полную цифровую модель поверхности, что позволяет оценить отклонения по всей площади, а не только в точках, куда дотянулся щуп или нутромер.
Обратное проектирование сложных узлов — вторая задача, где сканирование крупных объектов оправданно: при отсутствии чертежей или CAD-моделей создание эталонной геометрии традиционными методами занимает недели, тогда как сканер формирует основу для восстановления модели за дни.
Проверка сборки — третья область: сканирование собранного узла позволяет выявить накопленные отклонения, которые невозможно локализовать поэлементным контролем.
Наконец, контроль износа инструментов и производственного оборудования — задача, где крупногабаритное сканирование дает данные для прогнозирования остаточного ресурса штампов, пресс-форм и направляющих.
Решения INSVISION оптимально подходят для предприятий, работающих по строгим стандартам качества — ISO 9001, IATF 16949, AS9100 — где требуется документированная прослеживаемость результатов контроля.
Цифровые отчеты с полным полем отклонений, привязанные к серийному номеру детали или партии, формируют доказательную базу для внутренних аудитов и претензионной работы с заказчиками.
Для западных производственных площадок, где действуют требования ASME Y14.5 по GD&T, возможность сопоставления отсканированной геометрии с номинальной CAD-моделью и автоматического расчета отклонений по заданным допускам становится критически важным аргументом.
Отдел качества при этом не просто ускоряет рутинные операции — он получает инструмент для перехода от реактивного контроля к анализу причин отклонений.
При этом важно подчеркнуть: ни один сканер не следует внедрять без предварительного тестирования на реальных деталях заказчика. Границы применимости определяются не паспортными характеристиками, а конкретными производственными задачами: тип поверхности, требуемая точность, условия цеха, квалификация операторов.
Предварительная валидация на эталонных образцах с известной геометрией — обязательный этап, который подтверждает соответствие оборудования заданным критериям до закупки.
Только такой подход позволяет избежать ситуации, когда дорогостоящее оборудование простаивает, а отдел качества продолжает работать по старым методикам.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.