

Como avaliar resolução do escaneamento 3D em inspeção industrial
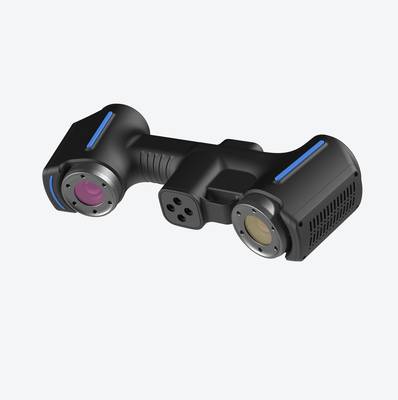
Como avaliar resolução do escaneamento 3D em inspeção industrial. A resolução do escaneamento 3D não é um parâmetro isolado.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Em ambientes de usinagem e estamparia, a inspeção dimensional deixou de ser uma etapa isolada para se tornar parte do fluxo de liberação de lotes. Células de produção trabalham com tolerâncias apertadas, e qualquer desvio geométrico que passe despercebido na fase de setup gera retrabalho em série.
O problema se agrava quando as peças apresentam superfícies complexas — cavidades profundas, raios de canto pequenos, regiões de difícil acesso para apalpadores ou braços de medição convencionais.
Perguntas frequentes
O que as equipes devem verificar em Contexto da fábrica e necessidade de medição?
Em ambientes de usinagem e estamparia, a inspeção dimensional deixou de ser uma etapa isolada para se tornar parte do fluxo de liberação de lotes.
O que as equipes devem verificar em Onde a medição tradicional chega ao limite?
A metrologia por contato parte de um princípio simples: uma ponta física toca a superfície e registra coordenadas ponto a ponto.
O que as equipes devem verificar em Como o escaneamento 3D entra no fluxo?
A resolução do escaneamento 3D não é um parâmetro isolado.
A pressão sobre o controle de qualidade vem de três frentes. Primeiro, o tempo de inspeção precisa caber dentro do takt time da linha. Segundo, os dados precisam ser confiáveis o suficiente para embasar decisões de correção de ferramental.
Terceiro, o registro dimensional deve ser rastreável para auditorias de clientes e certificações ISO/ASME.
É nesse cenário que a resolução do escaneamento 3D se torna um critério técnico decisivo. Resolução, nesse contexto, refere-se à menor variação dimensional que o sistema consegue distinguir entre pontos adjacentes na superfície digitalizada.
Não se trata apenas de um número de catálogo: ela determina se o equipamento consegue capturar degraus, bordas de cavidade e transições de raio com fidelidade suficiente para comparação contra o modelo CAD nominal.
| Fator de inspeção | Impacto da resolução insuficiente | Impacto da resolução adequada |
|---|---|---|
| Detecção de degraus em cavidades | Perda de arestas e falsos arredondamentos | Transições nítidas para análise de desvio |
| Verificação de raios pequenos | Geometria suavizada, erro mascarado | Curvatura real preservada |
| Comparação com GD&T | Zonas de tolerância mal avaliadas | Relatório dimensional consistente |
| Aprovação de primeiro artigo | Risco de liberar ferramental defeituoso | Base confiável para correção |
Sistemas com resolução de até 0,01 mm, como os oferecidos pela INSVISION, atendem a exigências típicas de moldes de injeção, matrizes de estampagem e componentes usinados de precisão.
O dado bruto, porém, só tem valor quando o fluxo de trabalho permite transformar a nuvem de pontos em relatórios de desvio acionáveis pela engenharia de manufatura.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia por contato parte de um princípio simples: uma ponta física toca a superfície e registra coordenadas ponto a ponto. Esse método funciona bem em geometrias prismáticas, furos e planos de referência. O problema aparece quando a peça deixa de ser simples.
Em superfícies de forma livre, raios de curvatura pequenos, nervuras profundas ou regiões de encaixe com ângulos negativos, a ponta da sonda não alcança o fundo da geometria. O resultado é uma nuvem de pontos esparsa, que não representa o perfil real da peça.
A continuidade dos dados é outro fator limitante. Uma máquina de medir por coordenadas registra algumas dezenas ou centenas de pontos estratégicos. Entre um ponto e outro, a forma real é inferida por interpolação.
Em peças com desvios locais — uma ondulação de usinagem, um rechupe de fundição, uma deformação térmica — essa inferência pode esconder defeitos relevantes. O engenheiro recebe um relatório de desvios em pontos isolados, não uma superfície completa para análise.
O prazo de entrega da medição também se degrada conforme a complexidade aumenta. Cada ponto adicional exige deslocamento da sonda, estabilização e registro. Medir 500 pontos em uma peça complexa pode levar horas. E se o resultado indicar suspeita de defeito em uma região não amostrada, o ciclo recomeça do zero.
A tabela abaixo resume os limites típicos da medição por contato em cenários industriais:
| Critério | Medição por contato | Limite prático observado |
|---|---|---|
| Densidade de dados | Pontos discretos (dezenas a centenas) | Superfícies de forma livre ficam subamostradas |
| Acesso a geometrias | Dependente do alcance da sonda | Fendas, raios pequenos e cavidades profundas ficam inacessíveis |
| Continuidade da superfície | Interpolação entre pontos | Desvios locais entre pontos não são detectados |
| Tempo por peça | Cresce linearmente com o número de pontos | Peças complexas exigem horas de setup e medição |
| Sensibilidade a brilho ou cor | Não se aplica | — |
A resolução do escaneamento 3D entra exatamente nessa lacuna. Um sistema óptico registra milhões de pontos por segundo, cobrindo a superfície inteira em vez de amostrá-la.
Em moldes com regiões de alto brilho, fendas estreitas e cantos arredondados, a captura óptica alcança detalhes que a sonda mecânica não consegue tocar. A densidade de pontos permite reconstruir a forma real, não uma aproximação por interpolação.
Isso não significa que a medição por contato deva ser descartada. Para tolerâncias dimensionais em furos, planos de referência e cotas GD&T, a sonda continua sendo referência. A questão é reconhecer o limite de cada método e aplicar a ferramenta certa ao problema certo.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A resolução do escaneamento 3D não é um parâmetro isolado. Ela define o limite do que pode ser detectado na comparação dimensional, mas só gera valor quando o dado bruto alimenta as etapas seguintes do fluxo de trabalho.
O ponto de partida é a coleta da nuvem de pontos: em superfícies de alto brilho ou com reentrâncias profundas, a qualidade da aquisição determina se a malha final terá densidade suficiente nos raios de canto e nas regiões de encaixe. Sem isso, a comparação contra o CAD perde credibilidade.
A sequência prática segue um encadeamento direto:
| Etapa | O que acontece | Critério crítico |
|---|---|---|
| Escaneamento | Captura da geometria real da peça | Resolução compatível com a menor tolerância a inspecionar |
| Comparação | Sobreposição da malha ao modelo nominal ou a outra peça | Alinhamento por datum, não por melhor ajuste cego |
| Revisão | Análise de desvios por seção, cilindricidade, perfil | Mapa de cores calibrado para a tolerância do desenho |
| Relatório | Registro auditável dos resultados | Rastreabilidade de lote, operador e data |
Em moldes de injeção, por exemplo, a região de alto brilho costuma ser a mais difícil de capturar com scanners de luz estruturada. Quando a resolução chega a 0,01 mm, o operador consegue separar ruído de defeito real — uma diferença que define se o relatório aponta retrabalho ou liberação.
A revisão deixa de ser subjetiva quando o mapa de desvios está atrelado aos callouts do desenho (GD&T), e não a uma escala global de cores.
O relatório final não é um anexo burocrático. É o registro que fecha o ciclo: sem ele, a comparação não tem valor de auditoria. A resolução do escaneamento 3D, nesse contexto, funciona como o limite inferior de confiança do processo inteiro.
Se o dado de entrada não resolve o detalhe, nenhuma etapa posterior recupera a informação perdida.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A resolução do escaneamento 3D não é um valor absoluto que se transfere automaticamente do datasheet para o chão de fábrica. Ela depende de condições de contorno que precisam ser confirmadas em campo antes de validar o equipamento para uma aplicação específica.
Cenários com alta exigência dimensional — como inspeção de moldes com detalhes de 0,05 mm, verificação de pás de turbina ou controle de soldas em componentes aeroespaciais — exigem validação criteriosa.
Já aplicações de engenharia reversa para peças fundidas de grande porte toleram resoluções mais baixas sem comprometer o resultado.
A equipe deve verificar quatro pontos antes da implantação:
| Item de validação | O que observar em campo | Impacto na resolução |
|---|---|---|
| Preparo da superfície | Brilho, transparência, poeira, óleo residual | Superfícies espelhadas ou escuras podem degradar a captura mesmo com resolução nominal elevada |
| Rigidez do setup | Tripé, braço ou base magnética com folga | Vibração transfere ruído diretamente para a nuvem de pontos |
| Condições de iluminação | Luz ambiente variável, incidência direta | Pode interferir na exposição e gerar dados inconsistentes entre varreduras |
| Referenciamento | Alvos, esferas ou features geométricas visíveis | Erros de alinhamento entre scans se propagam independentemente da resolução declarada |
A resolução de até 0,01 mm disponível em equipamentos da INSVISION representa o limite óptico do sistema — não uma garantia incondicional de que toda medição atingirá esse patamar. O valor real obtido em uma peça específica depende da interação entre superfície, geometria e estratégia de captura.
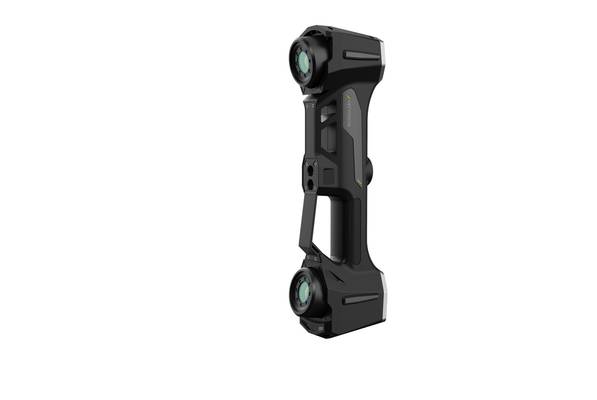
Vale registrar que a resolução do escaneamento 3D não substitui a análise de incerteza de medição exigida por normas como ASME Y14.5 ou ISO 14253. O dado bruto do scanner é apenas o ponto de partida para o processo metrológico completo.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.