

Do escaneamento ao relatório de inspeção: reconstrução 3D na prática
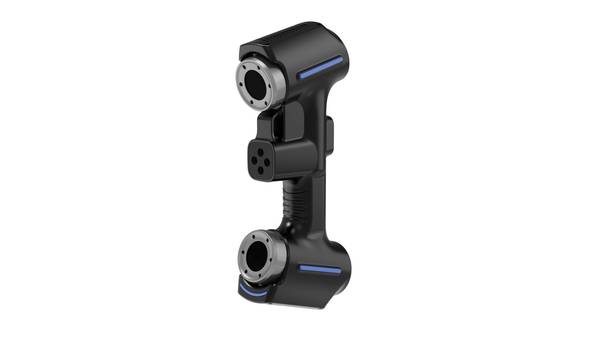
reconstrução 3D: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A pressão por inspeção em ambientes industriais.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
A pressão por inspeção em ambientes industriais não vem apenas do controle dimensional. Vem do acúmulo de tolerâncias, da variabilidade de setup e da necessidade de rastreabilidade exigida por normas como ISO 9001 e ASME Y14.5.
Em linhas de produção com ciclos curtos e trocas frequentes de ferramenta, o tempo gasto em medição convencional compete diretamente com o tempo produtivo.
Pontos-chave
- A pressão por inspeção em ambientes industriais não vem apenas do controle dimensional.
- A metrologia dimensional baseada em paquímetros, micrômetros e máquinas de medição por coordenadas (CMM) parte de um pressuposto: a peça pode se…
- A reconstrução 3D não é uma etapa isolada.
- A reconstrução 3D não resolve todo tipo de problema de inspeção ou engenharia reversa.
O problema central está na confiabilidade dos dados. Instrumentos de contato — paquímetros, micrômetros, calibradores — fornecem leituras pontuais que dependem da habilidade do operador e da acessibilidade da superfície. Geometrias complexas, rebaixos internos e regiões de difícil alcance geram zonas cegas de medição.
Quando a decisão de liberar ou reter um lote se baseia em amostragem esparsa, o risco de aprovar peças fora de especificação aumenta silenciosamente.
A reconstrução 3D entra nesse contexto como alternativa de aquisição densa de dados. Em vez de medir pontos isolados, o processo captura a superfície completa da peça, permitindo comparação contra o modelo nominal e análise de desvios em toda a extensão da geometria.
Isso muda a lógica da inspeção: de verificação por amostragem para validação por cobertura total.
| Abordagem de medição | Cobertura de dados | Dependência do operador | Adequação a geometrias complexas |
|---|---|---|---|
| Instrumentos de contato | Pontual, esparsa | Alta | Limitada |
| Máquina de medir por coordenadas (CMM) | Pontual programada | Média | Boa, com limitações de acesso |
| Reconstrução 3D por varredura | Superfície densa | Baixa | Alta |
A necessidade de dados confiáveis não se limita à detecção de não conformidades. Programas de melhoria contínua, análise de capabilidade de processo e manutenção preditiva dependem de séries históricas consistentes.
Quando a medição varia entre operadores ou turnos, a variabilidade do sistema de medição contamina os dados de processo. A padronização da aquisição por reconstrução 3D reduz essa fonte de ruído, permitindo que as decisões de engenharia se apoiem em evidências geométricas verificáveis.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia dimensional baseada em paquímetros, micrômetros e máquinas de medição por coordenadas (CMM) parte de um pressuposto: a peça pode ser descrita por pontos discretos. Em geometrias prismáticas simples, isso funciona. O problema aparece quando a superfície deixa de ser regular.
Pense em uma lâmina de turbina com curvatura composta, um molde de injeção com nervuras profundas ou um componente de suspensão forjado. Nesses casos, a medição por contato captura talvez dezenas ou centenas de pontos. O intervalo entre eles permanece desconhecido.
Um desvio de forma entre dois pontos amostrados simplesmente não aparece no relatório.
A segunda limitação é a continuidade dos dados. Uma CMM gera nuvens de pontos esparsas. Para análise de perfil completo — comparando a superfície real contra o modelo CAD nominal — o engenheiro precisa interpolar. E interpolação é estimativa, não medição.
O terceiro gargalo é o prazo. Programar rotinas de medição para geometrias complexas exige tempo e especialistas. Cada alteração de setup, cada novo lote, cada suspeita de desvio reinicia o ciclo.
A tabela abaixo resume onde cada abordagem encontra seu limite:
| Critério | Medição por contato (CMM) | Reconstrução 3D por digitalização |
|---|---|---|
| Densidade de pontos | Centenas a milhares | Milhões por peça |
| Cobertura de superfícies curvas | Amostragem discreta | Malha contínua |
| Tempo de setup para geometria complexa | Alto (programação CNC) | Baixo (sem contato) |
| Detecção de desvios locais de forma | Limitada pela grade de pontos | Análise de mapa de cores integral |
| Necessidade de fixação rígida da peça | Sim, em geral | Não obrigatória |
A reconstrução 3D não elimina a CMM. Ela muda a pergunta. Em vez de “este ponto está dentro da tolerância?”, passa-se a perguntar “toda a superfície está dentro do envelope de tolerância?”. São níveis diferentes de evidência metrológica.
Para peças com GD&T complexo — perfil de superfície, circularidade em seções múltiplas, tolerâncias de forma livre — a amostragem discreta deixa de ser suficiente.
A INSVISION atua nesse ponto de transição, fornecendo sistemas de digitalização que convertem superfícies físicas em malhas densas para inspeção dimensional e engenharia reversa.
A aplicação é determinada pelo problema: quando a geometria exige continuidade de dados e prazos comprimidos, a abordagem óptica se justifica tecnicamente.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A reconstrução 3D não é uma etapa isolada. Ela funciona como um ponto de coleta que alimenta as fases seguintes de comparação, revisão e emissão de relatórios.
O fluxo típico começa com a digitalização da peça ou superfície, gera uma malha ou nuvem de pontos e, a partir daí, cada setor consome esse dado conforme sua necessidade.
Na prática, o encadeamento segue uma lógica simples:
| Etapa | O que acontece | Entrada para a próxima fase |
|---|---|---|
| Escaneamento | Captura geométrica da peça física | Malha 3D ou nuvem de pontos |
| Comparação | Sobreposição com CAD nominal ou peça de referência | Mapa de desvios dimensionais |
| Revisão | Análise de tolerâncias, GD&T e áreas críticas | Lista de não conformidades |
| Relatório | Documentação dos desvios e decisões | Registro auditável para qualidade |
Um ponto que costuma gerar confusão: o escaneamento não substitui o desenho técnico nem o CAD nominal. Ele fornece o estado real da peça. A comparação é que transforma esse estado real em informação útil — desvio de forma, variação de espessura, desgaste localizado ou erro de montagem.
Em inspeção de primeiro artigo (FAI), por exemplo, o fluxo acima permite verificar se o processo produtivo reproduz o modelo de engenharia dentro das tolerâncias especificadas. Em manutenção de moldes, a comparação entre ciclos de produção revela tendências de desgaste antes que gerem refugo.
A revisão é onde o engenheiro decide o que fazer com os desvios encontrados: liberar, retrabalhar ou investigar a causa raiz. O relatório, por fim, consolida essas decisões em um documento que serve tanto para auditoria interna quanto para comunicação com clientes.
Ferramentas como as da INSVISION se encaixam nesse fluxo ao fornecer a etapa inicial de captura com densidade de pontos suficiente para que as fases seguintes operem com confiança. Sem essa base geométrica consistente, comparação e relatório perdem valor — por mais sofisticado que seja o software de análise.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A reconstrução 3D não resolve todo tipo de problema de inspeção ou engenharia reversa. Antes de mobilizar equipe e equipamento para o chão de fábrica, vale separar os cenários em que a técnica entrega valor real daqueles em que um paquímetro, um relógio comparador ou uma CMM tradicional ainda são mais pragmáticos.
A regra prática é simples: se a geometria é complexa, orgânica, de difícil acesso ou exige comparação contra um modelo CAD inexistente, a reconstrução 3D tende a se justificar. Se a peça é prismática, com tolerâncias amplas e superfícies de fácil medição, o investimento pode ser desproporcional ao retorno.
O que a equipe deve verificar em campo
| Ponto de verificação | O que observar | Impacto na qualidade do dado |
|---|---|---|
| Preparo da superfície | Brilho, transparência, cor escura ou reflexividade | Superfícies espelhadas ou pretas podem exigir pó revelador; peças translúcidas raramente escaneiam bem sem opacificação |
| Estabilidade dimensional | Temperatura da peça e do ambiente | Metais expandem com calor; medir recém-usinado a 40 °C e comparar com CAD a 20 °C gera desvio fantasma |
| Fixação e vibração | Peça solta, trepidação de máquinas próximas | Vibração de baixa amplitude corrompe a nuvem de pontos sem gerar erro visível de imediato |
| Acesso à geometria | Reentrâncias, furos profundos, canais internos | Regiões sem linha de visada direta ficam sem dado ou exigem múltiplas posições |
| Referências e alinhamento | Furos de referência, superfícies datum, alvos adesivos | Alinhamento mal definido compromete toda a comparação dimensional, independentemente da resolução do scanner |
Cenários com boa aderência à técnica
Peças com geometria de forma livre, componentes desgastados sem desenho atualizado, cavidades de moldes, lâminas de turbinas e estruturas soldadas com distorção térmica são candidatos naturais.
Nesses casos, a reconstrução 3D entrega não apenas o dado dimensional, mas também o modelo digital que alimenta análise de tendência de desgaste, engenharia reversa e simulação.
Cenários em que o esforço cresce
Componentes muito pequenos com tolerâncias na casa de poucos mícrons, superfícies internas sem acesso óptico e ambientes com iluminação instável ou contaminantes no ar exigem validação prévia. O custo de preparo e pós-processamento pode superar o benefício se a aplicação for pontual.
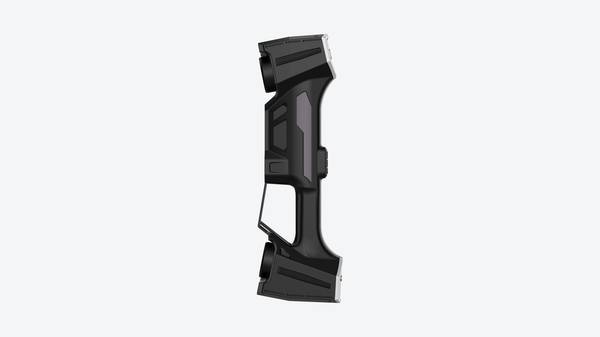
A decisão de adotar a reconstrução 3D como rotina de inspeção passa menos pela escolha de um equipamento específico e mais pelo entendimento honesto do que a peça exige. Fornecedores como a INSVISION podem orientar essa análise de viabilidade, mas o filtro técnico precisa partir de quem conhece o processo.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.