

Como avaliar escanear peça 3D em inspeção industrial
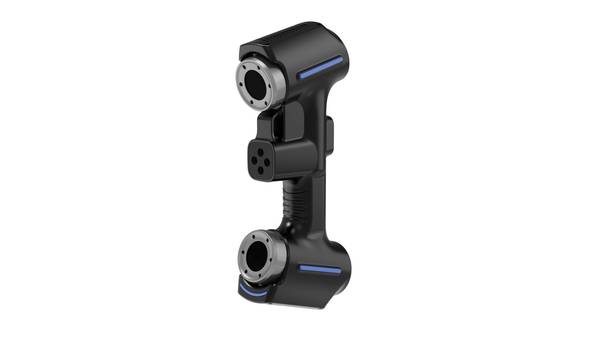
escanear peça 3d: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição No chão de fábrica, a inspeção dimensional deixou.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
No chão de fábrica, a inspeção dimensional deixou de ser uma etapa de conferência final para se tornar parte do controle de processo.
A pressão por prazos curtos convive com tolerâncias cada vez mais apertadas — e o paquímetro, o micrômetro ou o calibrador tampão, ainda úteis em geometrias simples, mostram limites claros quando a peça tem superfícies de forma livre, rebaixos internos ou desgaste distribuído de maneira irregular.
Pontos-chave
- No chão de fábrica, a inspeção dimensional deixou de ser uma etapa de conferência final para se tornar parte do controle de processo.
- A metrologia convencional opera bem enquanto a peça se comporta como um desenho 2D projetado sobre uma superfície regular.
- O escaneamento 3D não substitui, isoladamente, nenhuma etapa do controle dimensional.
- Antes de mobilizar equipe e equipamento para escanear peça 3D em um fluxo produtivo, vale separar o que funciona bem de imediato daquilo que exi…
O problema central não é falta de instrumento, mas de cobertura de dados. Um operador mede pontos isolados e assume que o restante da superfície se comporta como o esperado. Em peças fundidas, usinadas em múltiplos setups ou submetidas a ciclos térmicos, essa suposição raramente se sustenta.
A consequência direta é retrabalho, liberação de lotes com desvio não detectado ou ajuste de máquina baseado em informação incompleta.
Nesse cenário, escanear peça 3D atende a uma necessidade objetiva: capturar a totalidade da geometria e compará-la com o modelo nominal ou com uma peça de referência. O valor está na densidade de pontos, não apenas na precisão nominal do equipamento.
Uma nuvem com centenas de milhares de pontos permite identificar desvios localizados que métodos de contato pontual simplesmente não alcançam.
A tabela abaixo resume a diferença prática entre abordagens em um contexto típico de inspeção:
| Critério | Medição por contato pontual | Escaneamento 3D |
|---|---|---|
| Cobertura da superfície | Pontos isolados, amostragem limitada | Nuvem densa, superfície completa |
| Tempo para geometrias complexas | Alto (múltiplos setups) | Menor (captura em poucas passadas) |
| Detecção de desvio localizado | Depende da malha de pontos escolhida | Alta, por comparação global |
| Dependência de gabarito ou fixação | Frequente | Reduzida |
| Saída típica | Relatório de cotas | Mapa de desvios colorido, malha comparativa |
Para engenheiros de qualidade e compradores técnicos, a decisão de adotar o escaneamento passa por uma pergunta simples: o método atual consegue provar, com dados, que a peça está conforme em toda a sua extensão?
Quando a resposta é negativa, o escaneamento deixa de ser um recurso avançado e se torna requisito de rastreabilidade e confiabilidade de inspeção.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia convencional opera bem enquanto a peça se comporta como um desenho 2D projetado sobre uma superfície regular. O problema aparece quando a geometria deixa de ser prismática.
Em superfícies de forma livre, raios de curvatura variáveis, rebaixos internos ou canais profundos, o apalpador por contato e o paquímetro encontram barreiras físicas: não alcançam, não se apoiam com repetibilidade ou simplesmente não conseguem representar a superfície real com densidade de pontos suficiente.
O segundo limite é a continuidade dos dados. Um instrumento pontual gera coordenadas discretas. Entre um ponto medido e outro, a peça é assumida como nominal — e é exatamente nesse intervalo que desvios de forma, empenamento ou colapso de parede costumam ocorrer.
Para engenharia reversa ou análise de deformação, esse vazio de informação inviabiliza a reconstrução fiel do componente.
O terceiro fator é prazo. Medir uma cavidade complexa ponto a ponto, registrar manualmente cada coordenada e depois compilar o relatório consome horas ou dias. Em cenários como primeiro artigo de inspeção (FAI) ou liberação de ferramental, esse tempo não está disponível.
A tabela abaixo resume onde a abordagem tradicional encontra seus limites práticos:
| Limite | O que ocorre na prática | Consequência típica |
|---|---|---|
| Geometria complexa | Sensor não acessa rebaixos, nervuras ou superfícies de forma livre | Zonas sem medição, aproximações manuais |
| Continuidade de dados | Pontos esparsos não descrevem a superfície entre medições | Desvios de forma não detectados |
| Prazo de entrega | Rotina ponto a ponto exige horas de setup e coleta | Gargalo na liberação dimensional |
Quando a exigência passa a ser nuvem de pontos densa, comparação com o modelo CAD e relatório dimensional em prazos comprimidos, a medição tradicional deixa de ser uma opção viável — e a digitalização 3D entra como recurso de inspeção, não como luxo tecnológico.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O escaneamento 3D não substitui, isoladamente, nenhuma etapa do controle dimensional. Ele funciona como uma fonte de dados. A peça física deixa de ser comparada ponto a ponto com instrumentos manuais e passa a ser convertida em uma nuvem de pontos ou malha digital, que então alimenta as etapas seguintes de análise.
Na prática, o fluxo segue uma sequência previsível: aquisição, alinhamento, comparação, revisão e documentação. A aquisição corresponde ao ato de escanear a peça 3D e gerar o modelo digital.
O alinhamento posiciona esse modelo sobre a referência — que pode ser o CAD nominal, um desenho com cotas GD&T ou uma peça mestre digitalizada. Sem alinhamento consistente, qualquer desvio calculado perde validade.
A comparação é onde o valor aparece. O software sobrepõe a malha escaneada ao referencial e calcula desvios geométricos em toda a superfície, não apenas nos pontos que um relógio comparador ou paquímetro conseguiria alcançar.
Regiões internas, perfis complexos e superfícies de forma livre entram na análise com a mesma densidade de dados que planos de referência simples.
A revisão depende do objetivo do fluxo. Em inspeção de primeiro artigo, o engenheiro verifica se os desvios respeitam as tolerâncias especificadas. Em engenharia reversa, a malha passa por limpeza e reconstrução de superfícies antes de virar CAD.
Em análise de desgaste, a comparação entre varreduras feitas em momentos diferentes revela perda de material ou deformação progressiva.
O relatório encerra o ciclo. Mapas de cores, tabelas de desvios e cortes transversais documentam o resultado de forma rastreável, alinhada a exigências de auditoria e a padrões como ASME Y14.5 ou ISO 1101.
A tabela abaixo resume como cada etapa se conecta ao resultado esperado:
| Etapa | Entrada | Saída típica | Aplicação comum |
|---|---|---|---|
| Aquisição | Peça física | Nuvem de pontos ou malha | Digitalização inicial |
| Alinhamento | Malha + referência CAD | Sistema de coordenadas comum | Inspeção dimensional |
| Comparação | Malha alinhada | Mapa de desvios geométricos | Primeiro artigo, desgaste |
| Revisão | Desvios calculados | Decisão de aprovação ou ajuste | Engenharia, qualidade |
| Relatório | Dados validados | Documento com evidências | Auditoria, rastreabilidade |
Um ponto que merece atenção: escanear peça 3D gera volume alto de dados, mas dado bruto não é resultado. O que transforma a varredura em decisão técnica é a sequência de alinhamento, tolerância e interpretação. Empresas que tratam o scanner apenas como um “medidor mais rápido” costumam subutilizar a ferramenta.
O ganho real aparece quando o fluxo inteiro é pensado de forma integrada — e é nesse contexto que soluções como as da INSVISION se encaixam, fornecendo o elo de aquisição e processamento sem reescrever o restante do processo de qualidade.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de mobilizar equipe e equipamento para escanear peça 3D em um fluxo produtivo, vale separar o que funciona bem de imediato daquilo que exige ajuste de processo. A validação em campo não começa pelo software; começa pela definição do problema de medição.
Peças com geometria orgânica, reentrâncias profundas, superfícies escuras ou reflexivas e regiões de difícil acesso por instrumentos convencionais tendem a se beneficiar mais do escaneamento óptico.
Já componentes com tolerâncias extremamente fechadas em furos profundos ou roscas internas podem demandar estratégia híbrida com apalpador ou medição por contato.
A equipe de qualidade deve verificar três grupos de condições antes da primeira coleta: ambiente, preparação de superfície e referências de alinhamento. Vibração de piso, variação térmica e iluminação direta interferem na repetibilidade, especialmente em células próximas a prensas ou usinagem pesada.
Superfícies muito polidas podem exigir pó revelador; peças translúcidas ou pretas exigem ajuste de exposição. Sem alvos de referência ou geometria característica suficiente, o alinhamento entre nuvens de pontos degrada rapidamente.
A tabela abaixo resume os cenários de maior aderência e os pontos críticos de verificação:
| Cenário de aplicação | Condição favorável | O que validar em campo |
|---|---|---|
| Engenharia reversa de componentes sem desenho | Formas complexas, superfícies de forma livre | Cobertura completa da malha; fechamento de furos e regiões ocultas |
| Inspeção dimensional comparativa | Existência de CAD nominal ou peça de referência | Alinhamento inicial; referências de datum coerentes com o desenho |
| Controle de desgaste em ferramentas | Cavidades, raios e regiões internas de difícil acesso | Repetibilidade entre coletas; estabilidade térmica da peça |
| Primeira peça (FAI) em lotes pequenos | Necessidade de relatório dimensional completo | Critérios de aceite definidos; rastreabilidade da medição |
| Digitalização para arquivo ou acervo técnico | Peças únicas, patrimônio industrial ou moldes antigos | Resolução necessária para o uso futuro; formato de entrega da malha |
Um erro comum é tratar o escaneamento como substituto universal de todos os instrumentos de metrologia. Na prática, ele complementa paquímetros, micrômetros e máquinas de medir por coordenadas.
A decisão de escanear peça 3D deve considerar se a densidade de pontos agrega informação que os métodos pontuais não capturam — por exemplo, mapeamento de deformação, análise de superfície completa ou reconstrução de geometria sem documentação.
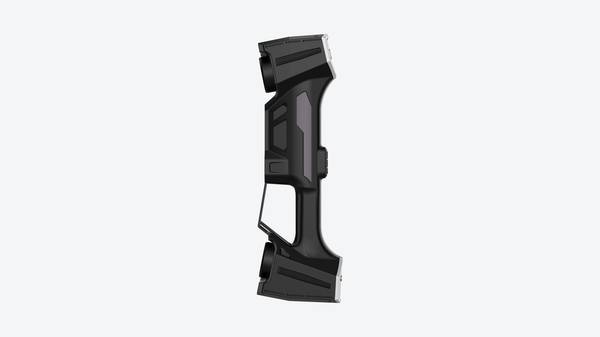
Por fim, valide o fluxo de dados antes de escalar o uso. A malha gerada precisa conversar com o software de inspeção ou CAD sem retrabalho manual excessivo. Defina quem consome o arquivo, em qual formato e com qual tolerância de simplificação.
Sem esse acordo interno, o escaneamento vira etapa isolada e perde valor dentro do sistema de qualidade. A INSVISION recomenda que essa validação seja feita com uma peça representativa do portfólio real, não com corpos de prova genéricos, para expor limitações de acesso e acabamento logo no início do projeto.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.