

Do escaneamento ao relatório de inspeção: escaneamento 3D com luz estruturada na prática
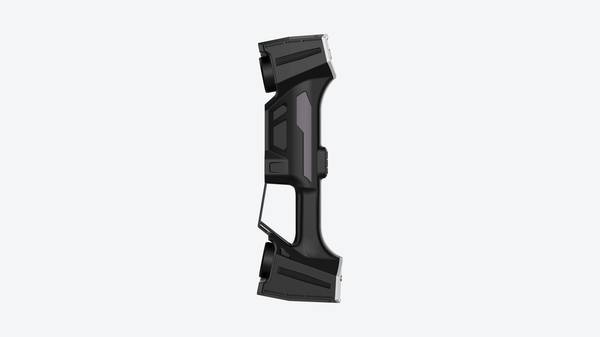
escaneamento 3D com luz estruturada: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em operações de usinagem.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Em operações de usinagem, estamparia e montagem, a inspeção dimensional deixou de ser uma etapa final para se tornar condição de continuidade. Células de produção trabalham com lotes reduzidos, trocas frequentes de ferramentas e tolerâncias apertadas — muitas vezes na casa de centésimos de milímetro.
Nesse cenário, a pressão sobre o controle de qualidade não vem apenas do volume, mas da velocidade com que decisões precisam ser tomadas.
Notas de termos
Em operações de usinagem, estamparia e montagem, a inspeção dimensional deixou de ser uma etapa final para se tornar condiçã…
Onde a medição tradicional chega ao limiteA metrologia dimensional baseada em contato — paquímetros, micrômetros, máquinas de medir por coordenadas (CMM) — parte de u…
Como o escaneamento 3D entra no fluxoO escaneamento 3D com luz estruturada não substitui apenas um instrumento de medição.
Pontos de validação antes da implantaçãoO escaneamento 3D com luz estruturada não resolve todos os problemas de medição.
O problema clássico: instrumentos de contato, como paquímetros e micrômetros, cobrem bem geometrias simples, porém falham em superfícies complexas, regiões internas de difícil acesso ou peças com desvio de forma.
Quando o desenho técnico exige verificação de perfil, concentricidade ou planicidade, a amostragem por pontos isolados gera incerteza — e incerteza, em inspeção, custa caro.
A necessidade real é de dados confiáveis e densos o suficiente para representar a peça inteira, não apenas alguns pontos. É nesse contexto que tecnologias de digitalização 3D sem contato ganham espaço, especialmente o escaneamento 3D com luz estruturada.
| Critério de inspeção | Abordagem tradicional por contato | Abordagem por luz estruturada |
|---|---|---|
| Cobertura de superfície | Pontos isolados, amostragem limitada | Nuvem de pontos densa, superfície completa |
| Tempo para geometrias complexas | Alto, com múltiplas medições manuais | Reduzido, com captura em área |
| Repetibilidade entre operadores | Dependente da habilidade e pressão aplicada | Menor influência do operador |
| Dados para análise de forma | Limitados a cotas específicas | Mapas de desvio e comparação com CAD |
A pressão por inspeção confiável também vem de normas e exigências de clientes. Fabricantes dos setores automotivo, aeroespacial e de dispositivos médicos precisam documentar conformidade dimensional com rastreabilidade.
Registros manuais, planilhas e laudos baseados em poucos pontos não sustentam auditorias nem investigações de não conformidade.
Além disso, a integração com fluxos de manufatura digital exige que a medição gere dados utilizáveis em softwares de análise, comparação com modelo nominal e controle estatístico de processo.
O escaneamento 3D com luz estruturada atende a essa demanda ao fornecer malhas digitais completas, que podem ser comparadas diretamente ao CAD e arquivadas como evidência objetiva de inspeção.
A marca INSVISION atua nesse segmento com soluções voltadas à captura tridimensional de alta densidade, mas o ponto central aqui é o critério técnico: sem dados densos e confiáveis, qualquer decisão de engenharia fica comprometida.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia dimensional baseada em contato — paquímetros, micrômetros, máquinas de medir por coordenadas (CMM) — parte de um princípio simples: coletar pontos discretos sobre uma superfície e compará-los a uma referência nominal. Esse modelo funciona bem enquanto a peça é prismática, acessível e estável.
O problema aparece quando a geometria deixa de ser comportada.
Geometrias complexas impõem três restrições que os instrumentos convencionais não contornam com facilidade. A primeira é o acesso físico: superfícies internas, rebaixos profundos, nervuras e regiões de difícil aproximação simplesmente não recebem o apalpador. A segunda é a densidade de dados.
Um CMM coleta dezenas ou centenas de pontos; uma superfície orgânica, um perfil aerodinâmico ou uma parede de molde com desgaste irregular exigem nuvens de milhões de pontos para que o desvio seja caracterizado com confiança. A terceira é o tempo.
Programar trajetórias de apalpamento para peças com centenas de features distintas consome dias, e o prazo de entrega da medição passa a ditar o ritmo da produção — não o contrário.
O escaneamento 3D com luz estruturada ataca exatamente esses gargalos. Em vez de pontos isolados, o sensor projeta padrões de luz sobre a superfície e captura a deformação desses padrões com câmeras calibradas. O resultado é uma malha contínua que descreve a peça inteira, sem lacunas entre os pontos medidos.
A continuidade de dados muda a natureza da análise: o engenheiro deixa de interpolar entre pontos esparsos e passa a comparar superfícies completas contra o CAD nominal ou contra uma peça de referência.
A tabela abaixo resume onde cada abordagem se comporta melhor:
| Critério | Medição por contato (CMM) | Escaneamento 3D com luz estruturada |
|---|---|---|
| Densidade de dados | Pontos discretos (dezenas a centenas) | Nuvem contínua (centenas de milhares a milhões de pontos) |
| Acesso a geometrias internas | Limitado pelo alcance do apalpador | Captura por linha de visada óptica, sem contato |
| Tempo de setup para peças complexas | Alto — programação de trajetórias | Baixo — posicionamento e varredura direta |
| Adequação a superfícies orgânicas | Ruim — exige interpolação entre pontos | Boa — malha acompanha a forma real |
| Sensibilidade a deformação elástica | Requer força de contato controlada | Nenhuma — medição sem toque |
Um equívoco comum é tratar o escaneamento 3D como substituto universal do CMM. Não é. Para tolerâncias geométricas apertadas em features prismáticas bem definidas — um furo com tolerância de diâmetro na casa dos micrômetros, por exemplo — o apalpador ainda oferece rastreabilidade metrológica mais direta.
O escaneamento com luz estruturada brilha onde a forma inteira importa: desgaste distribuído, empenamento, comparação de superfícies livres, engenharia reversa.
A INSVISION atua nesse segmento fornecendo sistemas de digitalização tridimensional voltados a aplicações de inspeção e reversão em ambientes industriais. A escolha entre contato e óptica, no entanto, deve partir da pergunta certa: qual é a grandeza que precisa ser comprovada — um diâmetro, ou a forma completa da peça?
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O escaneamento 3D com luz estruturada não substitui apenas um instrumento de medição. Ele altera a sequência lógica do controle dimensional.
Em vez de medir pontos isolados com paquímetro, micrômetro ou máquina de medir por coordenadas, o engenheiro captura a superfície completa da peça e passa a trabalhar com uma malha triangulada comparável ao modelo CAD nominal.
O fluxo prático segue quatro etapas encadeadas. Primeiro, o escaneamento gera a nuvem de pontos ou malha. Segundo, o software de inspeção alinha essa malha ao CAD de referência — por best-fit, referência RPS ou datum features definidos no desenho.
Terceiro, a comparação gera um mapa de desvios com escala de cores, permitindo localizar deformações, desgastes ou erros de usinagem que não apareceriam em medições pontuais. Quarto, o relatório consolida seções transversais, cotas GD&T, tolerâncias de forma e posição, e o mapa de desvios em um documento rastreável.
Essa cadeia interessa diretamente a cenários de first-article inspection, controle de processo em lotes e engenharia reversa de componentes sem desenho.
A vantagem não está apenas na velocidade, mas na densidade de informação: um único escaneamento alimenta análise dimensional, documentação de qualidade e eventual reengenharia.
A tabela abaixo resume como cada etapa se conecta aos critérios típicos de inspeção em fábricas ocidentais:
| Etapa do fluxo | Entrada | Saída | Critério relevante |
|---|---|---|---|
| Escaneamento | Peça física, condição de superfície controlada | Malha 3D ou nuvem de pontos | Resolução, precisão volumétrica, repetibilidade |
| Alinhamento | Malha + CAD nominal | Sistema de coordenadas comum | Referência RPS, datums, best-fit |
| Comparação | Malha alinhada + tolerâncias do desenho | Mapa de desvios colorido | Tolerâncias ISO/ASME, GD&T callouts |
| Relatório | Dados de desvio + seções de análise | Documento de inspeção dimensional | Rastreabilidade, formato aceito pelo cliente |
Um ponto que costuma gerar confusão: escaneamento 3D não elimina a necessidade de definir tolerâncias claras. O equipamento mostra onde a peça desvia; o desenho e a norma definem se o desvio é aceitável.
Quem integra essa tecnologia ao fluxo de qualidade sem antes resolver a base de tolerâncias tende a gerar mais dados, não necessariamente mais decisão.
Na prática industrial, o escaneamento 3D com luz estruturada entra com mais força onde a geometria é complexa demais para medição por contato, onde o volume de peças justifica um template de inspeção reutilizável ou onde o desgaste de ferramental precisa ser monitorado ao longo do tempo.
A conexão entre escaneamento, comparação, revisão e relatório é o que transforma uma nuvem de pontos em evidência de engenharia — não o hardware isolado.
A INSVISION atua nesse contexto fornecendo soluções que cobrem essa cadeia de inspeção, com ênfase na integração entre captura de superfície e análise dimensional aplicada a setores como automotivo, aeroespacial, energia e dispositivos médicos.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
O escaneamento 3D com luz estruturada não resolve todos os problemas de medição. Antes de colocar um sistema em produção, vale separar onde a tecnologia agrega valor real e onde ela apenas adiciona ruído ao fluxo.
Cenários com boa aderência incluem peças com geometria complexa, superfícies orgânicas, desgaste interno de difícil acesso por paquímetro ou micrômetro e componentes que exigem nuvem de pontos completa para comparação com modelo nominal.
Aplicações típicas aparecem em inspeção de moldes, controle dimensional de peças fundidas ou usinadas, engenharia reversa de componentes automotivos e verificação de pás de turbinas em MRO aeroespacial.
Nesses casos, o ganho vem da cobertura rápida de toda a superfície e da detecção de desvios que instrumentos de contato simplesmente não alcançam.
O que a equipe deve verificar em campo antes de aprovar a implantação:
| Ponto de validação | O que observar na prática |
|---|---|
| Preparação de superfície | Peças brilhantes, pretas ou translúcidas podem exigir spray matificante; sem isso, a nuvem de pontos sai ruidosa ou incompleta |
| Condições de iluminação | Luz ambiente intensa ou variável interfere no padrão projetado; avaliar se a célula de medição permite controle |
| Temperatura da peça | Componentes recém-usinados ou oriundos de forno dilatam; medir sem estabilização térmica compromete repetibilidade |
| Referenciamento e fixação | Peças que vibram ou se movem durante a aquisição geram erros de alinhamento entre múltiplas tomadas |
| Acesso óptico | Rebaixos profundos, furos cegos e cavidades internas podem ficar sem dados; avaliar se há necessidade de múltiplos ângulos |
| Expectativa de tolerância | Para tolerâncias muito fechadas, validar se o sistema entrega incerteza compatível com o requisito dimensional |
Outro ponto crítico: a qualificação do operador. O equipamento pode ser intuitivo, mas a interpretação de relatórios de desvio, o preparo correto da superfície e a decisão sobre densidade de malha exigem critério técnico. Sem isso, o investimento vira gerador de laudos bonitos e decisões erradas.
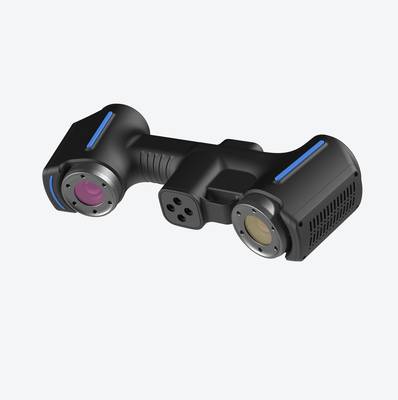
A recomendação prática para quem está avaliando a tecnologia é simples: rodar um estudo de correlação com o método atual de medição em uma família de peças representativa, comparar desvios, tempos e taxa de retrabalho. Só depois expandir.
A INSVISION, por exemplo, documenta aplicações de escaneamento 3D em moldes de extrusão, componentes automotivos e equipamentos médicos — o padrão comum entre os casos é a validação criteriosa do fluxo antes da escala.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.