

Como avaliar escaneamento 3D automatizado em inspeção industrial
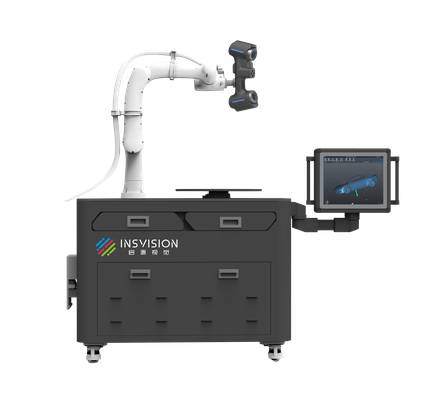
escaneamento 3D automatizado: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição No chão de fábrica, a inspeção.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
No chão de fábrica, a inspeção dimensional raramente opera em condições ideais. Peças chegam à bancada com temperatura residual de usinagem, superfícies apresentam rebarbas ou texturas heterogêneas e o prazo para liberação de lote frequentemente conflita com o tempo necessário para uma medição criteriosa.
Engenheiros de qualidade lidam com essa tensão diariamente: instrumentos portáteis como paquímetros e micrômetros cobrem apenas geometrias acessíveis, enquanto máquinas de medição por coordenadas (CMMs) exigem ambiente controlado e programação demorada.
A pressão por dados confiáveis vem de múltiplas direções. Fornecedores automotivos precisam comprovar conformidade com GD&T antes do embarque. Fabricantes de moldes enfrentam aprovação dimensional em primeiras peças. Operações de manutenção aeroespacial documentam desgaste para decisões de reparo ou substituição.
Em todos esses casos, o custo de um dado impreciso supera o custo da medição: retrabalho, devolução de lote, parada de linha ou falha funcional em campo.
O problema central não é falta de instrumentos, mas a combinação de três fatores: cobertura geométrica limitada, variabilidade entre operadores e tempo de inspeção incompatível com o ritmo produtivo. Métodos manuais dependem da habilidade individual e do posicionamento repetível da peça.
CMMs, embora precisas, criam gargalos quando o volume de peças cresce ou quando a geometria inclui superfícies de forma livre.
| Fator de inspeção | Abordagem manual | Abordagem CMM tradicional | Necessidade emergente |
|---|---|---|---|
| Cobertura de superfícies complexas | Limitada a pontos acessíveis | Programação extensa | Nuvem de pontos densa e rápida |
| Variabilidade entre operadores | Alta | Baixa, mas dependente de fixação | Repetibilidade independente do operador |
| Tempo por peça | Curto, porém incompleto | Longo | Minutos, com dados completos |
| Integração com fluxo produtivo | Fácil | Difícil | Direta, sem sala dedicada |
A demanda por dados confiáveis, portanto, não se resume a maior precisão nominal. Envolve rastreabilidade, repetibilidade e velocidade compatível com a cadência industrial.
É nesse contexto que o escaneamento 3D automatizado se posiciona como alternativa: captura densa de superfícies, redução da intervenção manual e geração de relatórios de desvio contra o modelo nominal.
A tecnologia não elimina a necessidade de critério técnico — define tolerâncias, interpreta mapas de cores, valida alinhamentos — mas transfere o esforço da coleta manual para a análise estruturada dos dados.
Sistemas como o AlphaAutoScan-400, da INSVISION, exemplificam essa lógica ao combinar captura automatizada com fluxo de inspeção programável, adequado a lotes seriados e peças com geometria repetitiva. A menção aqui é pontual: o princípio que sustenta a adoção é anterior ao equipamento específico.
Fábricas que implementam escaneamento 3D automatizado geralmente já esgotaram os limites da medição por contato e buscam reduzir o intervalo entre produção e decisão de qualidade.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia convencional parte de um pressuposto que raramente se confirma na prática industrial: o de que a peça pode ser reduzida a um conjunto finito de pontos, planos e cotas lineares.
Paquímetros, micrômetros e até máquinas de medição por coordenadas operam bem enquanto a geometria permanece prismática e os GD&T callouts se limitam a posição, perpendicularidade e diâmetro.
O problema aparece quando a superfície deixa de ser descritível por elementos construtivos simples — paredes finas com curvatura variável, canais internos de refrigeração, perfis de lâmina com raio de bordo de ataque composto, regiões de transição entre usinagem e fundição.
Nesses casos, o instrumento de contato mede o que consegue alcançar, não o que precisa ser controlado. A ponta esférica do apalpador introduz erro sistemático em superfícies inclinadas, e o raio de compensação assume uma normal que a geometria real não respeita.
O resultado é uma nuvem esparsa de pontos que representa mal a forma, seguida por interpolações que mascaram desvios localizados.
A segunda limitação é a descontinuidade dos dados. Na medição tradicional, cada característica é verificada isoladamente: um relatório de furo aqui, um perfil de flange ali.
Não existe um modelo digital completo da peça que possa ser reutilizado para análises posteriores, comparado com o CAD nominal ou arquivado como registro de qualidade íntegro.
Quando o cliente questiona uma divergência dimensional semanas depois do lote expedido, o fabricante descobre que guardou apenas números soltos, não a geometria real do componente.
O terceiro gargalo é o prazo. Um first-article inspection criterioso em peça de geometria complexa pode consumir dias de setup, medição e elaboração de relatório. Cada novo lote reinicia o ciclo.
| Critério | Medição por contato | Escaneamento 3D automatizado |
|---|---|---|
| Cobertura de superfícies complexas | Limitada ao alcance do apalpador | Nuvem densa sobre toda a superfície acessível |
| Continuidade dos dados | Pontos discretos por característica | Modelo digital contínuo da peça |
| Tempo de inspeção em geometria livre | Alto, com setup repetitivo | Reduzido, com rotina programável |
| Rastreabilidade dimensional | Relatórios numéricos fragmentados | Malha 3D arquivável e reutilizável |
A medição tradicional não desaparece. Ela permanece adequada para tolerâncias simples, lotes pequenos e superfícies de referência bem definidas.
O limite surge quando a complexidade geométrica, a exigência de rastreabilidade e a pressão de prazo se combinam — situação cada vez mais comum em setores como aeroespacial, dispositivos médicos e ferramental de injeção.
É nesse ponto que o escaneamento 3D automatizado deixa de ser alternativa e passa a ser requisito de processo.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O escaneamento 3D automatizado não substitui o processo de inspeção; ele altera o ponto em que os dados geométricos são capturados e a densidade desses dados. Em um fluxo tradicional, a peça sai da usinagem, passa por medição por contato em pontos discretos e só então segue para análise dimensional.
O resultado é uma amostragem limitada: furos críticos, planos de referência e alguns perfis. Tudo o que estiver entre os pontos medidos permanece invisível para o controle de qualidade.
No fluxo com escaneamento, a captura acontece de forma integral. A superfície completa é digitalizada e convertida em malha, que serve como base para três etapas encadeadas: comparação com o modelo nominal (CAD), revisão de desvios em mapa de cores e geração de relatório com tolerâncias aplicadas.
A sequência importa porque cada etapa alimenta a seguinte.
| Etapa | Entrada | Saída | Papel no fluxo |
|---|---|---|---|
| Escaneamento | Peça física | Malha 3D (STL) | Captura integral da geometria |
| Comparação | Malha + CAD nominal | Mapa de desvios | Localiza variações dimensionais |
| Revisão | Mapa de desvios + GD&T | Análise de tolerâncias | Validação contra especificação |
| Relatório | Dados de revisão | Documento de inspeção | Registro auditável e rastreável |
A comparação com o CAD nominal é onde o método se diferencia. Em vez de verificar se três pontos de um furo estão dentro da tolerância, o software alinha a malha completa ao modelo de referência e calcula o desvio em cada vértice.
Isso permite identificar deformações localizadas, empenamento progressivo ou desgaste de ferramenta que a medição por contato simplesmente não captura. O mapa de cores resultante funciona como uma radiografia dimensional: áreas em vermelho indicam material sobrando, áreas em azul indicam falta de material.
A revisão segue critérios de GD&T já familiares ao chão de fábrica. Perpendicularidade, posição verdadeira, perfil de superfície e runout são avaliados sobre a malha, não sobre pontos isolados.
Isso aproxima a inspeção da condição real de montagem, em que a peça interage com o conjunto por superfícies, não por coordenadas discretas.
O relatório fecha o ciclo. Como os dados são digitais desde a captura, o documento de inspeção pode ser gerado automaticamente, com imagens do mapa de desvios, tabelas de tolerância e valores medidos.
Para auditorias ISO ou qualificação de fornecedores, esse registro contínuo elimina a necessidade de reconstruir a medição manualmente.
Um ponto que costuma gerar confusão: o escaneamento não elimina a necessidade de definir tolerâncias. Ele apenas muda o volume de dados disponíveis para verificação. A qualidade da decisão continua dependendo de um CAD nominal correto e de critérios de aceitação bem definidos.
Sem isso, o mapa de cores vira ruído visual.
Em aplicações como inspeção de primeiro artigo, controle de processo em lotes ou engenharia reversa de componentes sem desenho, o fluxo descrito acima se encaixa sem alterar a lógica de aprovação.
A diferença prática é o tempo entre a peça sair da máquina e o relatório estar disponível — e a quantidade de informação que sustenta a decisão de liberar ou rejeitar.
Sistemas como o AlphaAutoScan-400 da INSVISION aplicam esse fluxo em células de inspeção automatizadas, em que a captura, o alinhamento e a comparação ocorrem sem intervenção manual entre as etapas. A menção aqui serve apenas para situar o conceito: o fluxo descrito independe de marca ou modelo específico.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
O escaneamento 3D automatizado resolve problemas específicos de inspeção dimensional, mas não é uma solução universal. Antes de mobilizar qualquer recurso, vale separar os cenários em que a automação compensa daqueles em que um processo manual ainda faz mais sentido.
A lógica é simples: se a peça exige medição repetitiva, tem geometria complexa de difícil acesso com instrumentos convencionais ou demanda rastreabilidade total em série, o escaneamento automatizado tende a se pagar rápido.
Peças unitárias, superfícies espelhadas sem preparo e ambientes com vibração excessiva costumam comprometer o retorno.
A equipe de campo deve verificar alguns pontos antes da implantação. A tabela abaixo resume os critérios essenciais.
| Critério de validação | O que verificar em campo |
|---|---|
| Estabilidade do ambiente | Vibração de piso, variação térmica e iluminação interferente na célula de medição |
| Preparo de superfície | Necessidade de spray opacificante em peças brilhantes ou escuras |
| Fixação e repetibilidade | Dispositivo de fixação garante posicionamento estável entre ciclos |
| Definição de GD&T | Desenhos com tolerâncias geométricas claras para comparação com o modelo nominal |
| Volume de produção | Lote mínimo que justifique o tempo de setup e a programação inicial |
A validação em campo começa pela peça de referência. O ideal é usar uma peça com medição conhecida por máquina de medir por coordenadas e comparar os desvios do sistema automatizado contra essa base. Diferenças dentro da faixa de tolerância do processo indicam que o equipamento está apto para liberação.
Outro ponto negligenciado é o fluxo de dados. O escaneamento gera nuvens de pontos volumosas, e a equipe precisa definir onde esses arquivos serão armazenados, quem valida os relatórios e como o resultado alimenta o controle estatístico de processo.
Sem essa definição, o gargalo apenas muda de lugar: sai da medição manual e entra no tratamento de dados.
Por fim, calibração e verificação periódica entram no plano de manutenção. Um padrão certificado, medido em intervalos definidos, garante que o sistema mantenha a confiabilidade ao longo do tempo.
Em aplicações automotivas e aeroespaciais, esse registro é pré-requisito para auditorias de qualidade e rastreabilidade de lote.
A INSVISION oferece o sistema AlphaAutoScan-400 para inspeção 3D automatizada em células de medição, aplicável a contextos em que esses critérios de validação já foram atendidos.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.