

Como avaliar calibração de scanner 3D em inspeção industrial

calibração de scanner 3D: Contexto da fábrica e necessidade de medição Por que a inspeção dimensional ainda depende tanto de gabaritos dedicados e máquinas.
Contexto da fábrica e necessidade de medição
Por que a inspeção dimensional ainda depende tanto de gabaritos dedicados e máquinas de medir por coordenadas se o volume de peças muda a cada semana? Em muitas fábricas do setor automotivo e aeroespacial, a resposta está menos na preferência técnica e mais na pressão por liberação rápida de lotes.
O chão de fábrica mistura células de usinagem, áreas de montagem e postos de controle onde a peça chega quente, com rebarba ou resíduo de fluido de corte. O inspetor precisa decidir em minutos se aquela superfície funcional pode seguir para o cliente interno.
Nesse contexto, a confiabilidade do dado importa mais do que a sofisticação do relatório. Um desvio não detectado em uma região de encaixe gera retrabalho em linha, parada de célula e discussão entre qualidade e produção.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
A medição por contato resolve parte do problema, mas deixa zonas mortas em geometrias complexas, especialmente em cavidades profundas, nervuras e raios pequenos.
É exatamente aí que a calibração de scanner 3D entra como pré-requisito operacional: sem um equipamento verificado e estável dentro das condições ambientais da planta, qualquer nuvem de pontos gerada vira apenas ilustração bonita, não dado de inspeção.
A INSVISION trabalha com essa premissa em sistemas ópticos que precisam manter acurácia mesmo em ambientes com variação de temperatura e umidade relativa entre 10% e 90%, sem condensação.
Pontos-chave
- Por que a inspeção dimensional ainda depende tanto de gabaritos dedicados e máquinas de medir por coordenadas se o volume de peças muda a cada…
- Em uma rotina de inspeção dimensional, o operador costuma apoiar relógios comparadores, paquímetros ou máquinas de medir por coordenadas em…
- Calibração de scanner 3D e a entrada do escaneamento no fluxo de inspeção
- A validação de campo ainda é uma etapa negligenciada em muitos projetos.
Onde a medição tradicional chega ao limite
Em uma rotina de inspeção dimensional, o operador costuma apoiar relógios comparadores, paquímetros ou máquinas de medir por coordenadas em planos de referência bem definidos. Isso funciona enquanto a peça tem faces planas, furos cilíndricos e tolerâncias que um apalpador alcança sem esforço.
O problema aparece quando o desenho muda de figura.
Geometrias orgânicas, canais profundos, raios de concordância pequenos e paredes com ângulos negativos dificultam o acesso físico. Em moldes com regiões côncavas de alto brilho, por exemplo, o apalpador pode escorregar ou simplesmente não entrar na cavidade.
A medição pontual também entrega pouca informação: você coleta trinta ou quarenta pontos e assume que o resto da superfície se comporta como o modelo nominal. Em superfícies de forma livre, essa suposição raramente se sustenta.
A continuidade de dados é outro limite claro. A inspeção tradicional gera nuvens esparsas, que não representam desvios localizados entre pontos medidos. Já a calibração de scanner 3D permite capturar milhões de coordenadas em poucos segundos, preservando a topologia real da peça.
Prazos também pesam. Uma rotina tátil completa em uma peça complexa pode levar horas, sem contar o tempo de programação. No fluxo atual de lotes menores e entregas mais curtas, esse tempo não existe.
A digitalização óptica muda o gargalo: o operador escaneia a peça inteira, compara com o CAD e gera o relatório de desvios no mesmo turno. Não se trata de abandonar a metrologia convencional, mas de saber onde ela deixa de responder. Em superfícies complexas, a resposta costuma ser cedo demais.
Como o escaneamento 3D entra no fluxo
Calibração de scanner 3D e a entrada do escaneamento no fluxo de inspeção
A digitalização dimensional deixou de ser uma etapa isolada dentro dos laboratórios de metrologia. O que mudou nos últimos anos foi a integração do escaneamento 3D diretamente no chão de fábrica, conectado ao fluxo de engenharia e qualidade.
A calibração de scanner 3D é o ponto de partida dessa integração: sem um equipamento calibrado e rastreável, os dados gerados não servem para tomada de decisão.
Na prática, o escaneamento entra no fluxo logo após a fabricação da primeira peça ou durante o setup de ferramental. O operador posiciona o scanner, executa a digitalização e obtém a nuvem de pontos ou malha. Em seguida, o software sobrepõe esses dados ao modelo CAD de referência.
A comparação gera um mapa de desvios que mostra exatamente onde a peça está fora da tolerância especificada.
A revisão acontece com engenheiros de processo e qualidade analisando os desvios em relação às indicações GD&T, como perfil de superfície, posição e batimento.
Não se trata apenas de aprovar ou rejeitar a peça, mas de entender a causa do desvio: desgaste de ferramenta, variação de fixação ou parâmetro de usinagem incorreto.
O relatório é a saída final do fluxo. Ele reúne imagens coloridas do mapa de desvios, valores numéricos por ponto de medição e a indicação de conformidade ou não conformidade. Esse documento segue para o cliente, para o time de usinagem ou para o registro de qualidade exigido por normas como ISO 9001 e ASME Y14.5.
Pontos de validação antes da implantação
A validação de campo ainda é uma etapa negligenciada em muitos projetos. Antes de liberar um sistema de calibração de scanner 3D para a rotina de inspeção, o engenheiro responsável precisa responder uma pergunta simples: este ambiente e esta peça realmente permitem repetibilidade?
O primeiro ponto é avaliar a estabilidade térmica e a vibração do local. Equipamentos ópticos de projeção, como os projetores da linha Alpha da INSVISION, operam dentro de uma faixa ambiental de -5 a 40 °C e umidade relativa de 10 a 90% sem condensação.
Se a célula de medição ficar próxima a uma porta de doca ou a um forno industrial, a deriva térmica pode invalidar a precisão nominal antes mesmo da primeira medição.
Em campo, a equipe deve verificar três cenários práticos. Para peças de grande porte ou montagem de gabaritos, a profundidade de campo do scanner de 2300 mm do tracker é adequada, mas exige linha de visada limpa entre o rastreador e os alvos.
Em moldes com regiões côncavas de alto brilho, o operador precisa confirmar se o ângulo de incidência permite coletar detalhes de cantos vivos sem saturação do sensor.
Por fim, em inspeção de primeira peça com tolerâncias apertadas, vale rodar três ciclos consecutivos de medição na mesma peça e comparar o desvio padrão antes de aceitar o sistema.
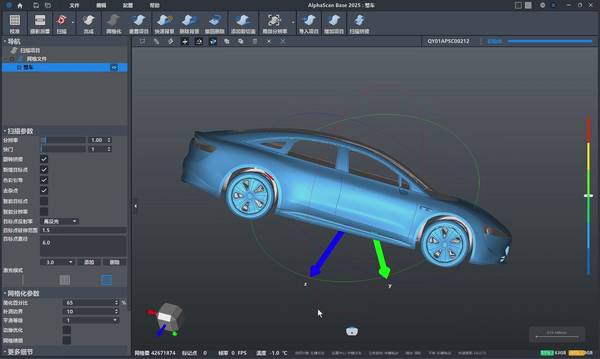
Não confunda calibração do equipamento com validação do processo. O scanner pode estar perfeitamente calibrado e, ainda assim, gerar dados ruins por fixação inadequada da peça ou por um programa de medição mal construído. A checagem de campo existe para separar essas duas falhas.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.