

O que verificar antes de escolher wireless scanner 3D
O que verificar antes de escolher wireless scanner 3D. Clientes automotivos e aeroespaciais pedem relatórios dimensionais completos com primeiro artigo.
Contexto da fábrica e necessidade de medição
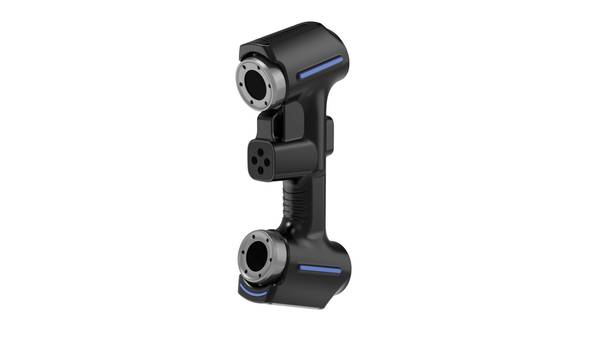
Contexto da fábrica e necessidade de medição
Em muitas plantas industriais ocidentais, o chão de fábrica mudou pouco nas últimas décadas no que diz respeito à forma como as peças são medidas. O paquímetro, o micrômetro e o calibrador passa/não passa continuam sendo as primeiras ferramentas que o operador alcança.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Eles funcionam para dimensões lineares simples, mas começam a falhar exatamente onde a complexidade geométrica aumenta: superfícies curvas, perfis internos, desvios de forma, regiões de difícil acesso visual.
Quando o desenho exige tolerâncias GD&T apertadas — perfil de superfície, posição real, runout — a medição manual vira um gargalo de inspeção, não uma fonte confiável de dados.
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Contexto da fábrica e necessidade de medição: Em muitas plantas industriais ocidentais, o chão de fábrica mudou pouco nas últimas décadas no que diz respeito à…
- Onde a medição tradicional chega ao limite: Em muitas plantas industriais, a medição ainda funciona como um gargalo silencioso.
- Como o escaneamento 3D entra no fluxo: A diferença prática entre um fluxo de inspeção convencional e um fluxo com escaneamento 3D aparece logo na primeir…
A pressão sobre a inspeção vem de todas as direções. Clientes automotivos e aeroespaciais pedem relatórios dimensionais completos com primeiro artigo. A produção não pode parar por horas esperando uma máquina CMM liberar o lote. O departamento de qualidade precisa responder rápido quando uma não conformidade aparece.
E o custo de um erro de medição não é apenas o refugo da peça — é o retrabalho, o atraso na entrega, a devolução do cliente e, em casos mais graves, a perda de qualificação como fornecedor.
Nesse cenário, o dado confiável passa a valer tanto quanto a própria peça. Um fabricante que consegue digitalizar uma superfície complexa em minutos, comparar o resultado contra o CAD nominal e gerar um mapa de desvios compreensível para a engenharia tem uma vantagem operacional direta.
Não se trata apenas de medir mais rápido. Trata-se de transformar a inspeção em um processo repetível, documentado e rastreável, que não depende exclusivamente da habilidade manual de um inspetor experiente.
A necessidade de medição, portanto, não é mais uma questão de verificar dimensões isoladas. É uma questão de fluxo de informação: quão rápido a fábrica consegue saber se uma peça está boa, onde está o desvio, o que causou esse desvio e se as próximas peças do lote repetem o mesmo comportamento.
Ferramentas como o scanner 3D industrial da INSVISION entram nesse contexto justamente para fechar a lacuna entre a velocidade da produção e a confiabilidade dos dados de inspeção.
Sem esse tipo de recurso, muitas fábricas continuam tomando decisões de qualidade com base em amostragem limitada e intuição — e pagando caro por isso no retrabalho e no prazo de entrega.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Em muitas plantas industriais, a medição ainda funciona como um gargalo silencioso. O fluxo parece sob controle até aparecer uma geometria que não aceita paquímetro, relógio comparador ou gabarito dedicado. Aí o processo trava.
A peça fica parada, o operador improvisa, o engenheiro redesenha o método e o prazo começa a escorregar. Não é falta de competência técnica. É o limite físico do instrumento.
Esse limite aparece em três situações comuns. A primeira são geometrias complexas: superfícies orgânicas, raios de transição, paredes finas com curvatura dupla, regiões internas de difícil acesso. A segunda é a necessidade de continuidade de dados.
Medir vinte pontos isolados não diz nada sobre o comportamento da superfície entre eles. A terceira é o tempo: quando a peça precisa de inspeção completa, o método ponto a ponto alonga o ciclo e compromete a entrega.
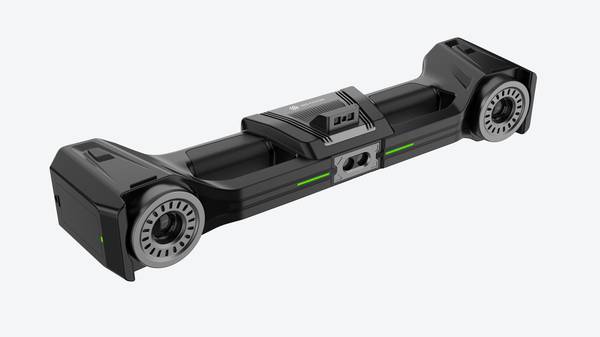
O scanner 3D industrial muda essa lógica porque captura a superfície inteira em vez de pontos isolados. Com isso, o time de qualidade consegue comparar a peça real contra o modelo nominal em toda a sua extensão, não apenas em alguns pontos de referência.
Em componentes automotivos, por exemplo, a verificação de perfis de estamparia ou de peças fundidas deixa de depender de seções discretas e passa a mostrar onde está o desvio real. Isso reduz o retrabalho de interpretação e acelera a tomada de decisão sobre liberar, ajustar ou refugar.
Na prática, o ganho mais imediato é o encurtamento do ciclo de inspeção. Um lote que antes exigia horas de medição manual pode ser digitalizado em uma fração do tempo, com maior densidade de informação.
A INSVISION oferece soluções nessa linha, com equipamentos voltados para digitalização tridimensional de peças industriais. O ponto não é substituir todos os instrumentos tradicionais, mas saber onde eles param de responder bem.
Quando a geometria exige continuidade de dados e o prazo não permite retrabalho, o scanner 3D deixa de ser opção técnica e vira decisão de custo.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A diferença prática entre um fluxo de inspeção convencional e um fluxo com escaneamento 3D aparece logo na primeira peça. No método tradicional, o operador posiciona a peça, escolhe os instrumentos de medição, registra ponto a ponto e só depois descobre se alguma região ficou sem dado.
Com um scanner 3D sem fio, a abordagem muda: a peça é digitalizada por completo, a malha gerada é comparada ao modelo nominal e as divergências aparecem em mapa de cores.
Essa mudança reorganiza a sequência de trabalho. Em vez de medir, anotar, digitar e depois analisar, o técnico escaneia primeiro e decide depois onde concentrar a atenção. O dado bruto vira insumo para comparação dimensional, revisão de forma e relatório de conformidade.
Para peças com geometria complexa ou superfícies orgânicas, isso elimina a dependência de gabaritos dedicados e reduz o tempo gasto tentando encaixar instrumentos em regiões de difícil acesso.
Na prática, o fluxo com INSVISION funciona em quatro etapas conectadas: escaneamento, comparação, revisão e relatório. O escaneamento captura a superfície real com densidade suficiente para representar desvios locais.
A comparação sobrepõe a nuvem de pontos ao modelo de referência, evidenciando diferenças dimensionais e deformações. A revisão permite ao engenheiro filtrar ruído, alinhar sistemas de coordenadas e isolar regiões críticas.
O relatório consolida tudo em evidência documentada, pronta para liberação de lote, auditoria de cliente ou análise de fornecedor.
O ponto operacional que mais chama atenção é a repetibilidade entre lotes. Uma vez definido o template de inspeção para uma peça, o mesmo procedimento pode ser reaplicado em peças subsequentes sem reconstruir todo o setup. Isso reduz o esforço de preparação e padroniza o critério de aceite entre turnos e operadores.
Para fábricas com mix variado de peças, esse ganho tende a aparecer antes mesmo do ganho de velocidade bruta de medição.
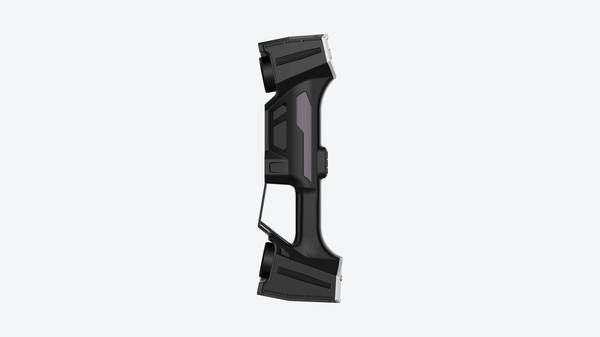
Outro aspecto relevante é a liberdade de posicionamento. Sistemas com rastreamento óptico permitem que o scanner acompanhe a peça em movimento, o que reduz a necessidade de fixação rígida e apoios customizados. Em inspeção de campo ou peças grandes, essa mobilidade muda o tempo total de setup.
A peça permanece no local, e o sistema de medição se adapta a ela, não o contrário.
A conexão entre etapas também afeta a rastreabilidade. Quando o dado dimensional nasce digital, o histórico de medições de uma peça pode ser consultado sem depender de caderno de inspeção ou planilha isolada. Isso facilita auditorias, análises de capabilidade e discussões com clientes sobre critérios de aceite.
O valor não está apenas na medição em si, mas na continuidade da informação ao longo do ciclo de vida da peça.
Para quem está avaliando a adoção, o caminho mais sensato é começar por um fluxo real, com peças problemáticas e prazos apertados, e comparar o tempo total entre receber a peça e ter o relatório aprovado. A decisão de compra raramente se justifica apenas pela precisão declarada;
o que sustenta o investimento é a redução do retrabalho de medição, a eliminação de setups redundantes e a consistência entre operadores. No fluxo industrial, escaneamento 3D não substitui apenas o instrumento de medição — ele substitui a sequência inteira de decisões baseadas em dado incompleto.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de levar qualquer scanner 3D para o chão de fábrica, vale comparar o fluxo atual com o que muda depois da implantação. No método tradicional, uma peça complexa sai da linha, espera na bancada de medição, passa por gabaritos ou máquina de coordenadas e só então gera relatório.
Com o wireless scanner 3D, a coleta acontece junto à peça, sem cabos limitando o deslocamento, e o dado já nasce digital. A diferença operacional aparece na agilidade entre a dúvida dimensional e a decisão de engenharia.
A equipe de campo precisa validar três blocos antes de fechar o escopo. Primeiro, o tamanho e a geometria das peças: superfícies pequenas com detalhes internos exigem resolução fina, enquanto componentes grandes pedem amplitude de varredura e referenciamento estável.
Segundo, as condições do ambiente: vibração, variação de temperatura e iluminação interferem diretamente na repetibilidade da coleta. Terceiro, o ritmo da linha: se o takt time é curto, a captura precisa caber dentro da cadência sem criar gargalo.
Também é essencial definir o entregável esperado. Uma coisa é gerar nuvem de pontos para conferência rápida de desvio; outra é construir malha fechada para usinagem ou simulação. Em peças com acabamento escuro ou brilhante, convém testar antes se o contraste natural dispensa preparação de superfície.
Em lotes repetitivos, o ganho está em criar um template de inspeção uma única vez e reaplicá-lo nas peças seguintes, reduzindo o tempo de setup e a dependência de programadores especializados.
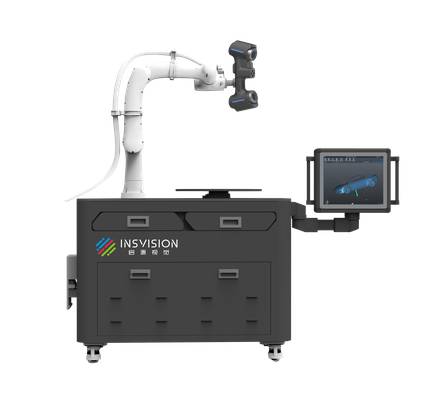
A INSVISION oferece opções dentro da categoria de scanners 3D industriais que atendem a esses cenários, mas a escolha correta depende do que a fábrica realmente mede no dia a dia.
Vale conduzir um piloto com três a cinco peças representativas do portfólio, comparando o tempo total de inspeção e a qualidade do relatório gerado. Esse teste costuma revelar mais sobre a viabilidade do que qualquer análise de planilha.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.