

Scanner laser 3D: répondre aux besoins de mesure en atelier industriel
Découvrez comment le scanner laser 3D fiabilise le contrôle géométrique en atelier, des séries courtes aux exigences de traçabilité qualité.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Les ateliers d’usinage, de tôlerie et d’assemblage mécanique ont pris un virage mesurable ces dernières années.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
La pression ne vient plus seulement du bureau d’études, mais du poste de contrôle lui-même : des séries plus courtes, des tolérances plus serrées et des exigences documentaires qui remontent jusqu’au client final.
Dans ce contexte, le scanner laser 3D n’est plus perçu comme un luxe de laboratoire, mais comme un moyen de répondre à une question très concrète : comment prouver, pièce en main, que la géométrie livrée correspond au nominal, sans multiplier les heures de marbre et de gabarits.
Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Contexte d’atelier et besoins de mesure: Les ateliers d’usinage, de tôlerie et d’assemblage mécanique ont pris un virage mesurable ces dernières années.
- Limites des méthodes de mesure classiques: Quand un responsable qualité ou un ingénieur méthodes compare un bras de mesure traditionnel, une MMT fixe et un s…
- Intégration du scan 3D dans le flux de travail: La plupart des ateliers découvrent le scanner laser 3D avec une idée fausse : ils pensent que la numérisation remp…
Le besoin de données fiables s’est déplacé. Il ne s’agit plus seulement de valider quelques cotes critiques sur un plan, mais de disposer d’une cartographie complète de la surface, exploitable par le service qualité, la production et parfois la maintenance.
Les outils traditionnels — pied à coulisse, colonne de mesure, comparateur — restent utiles, mais ils échantillonnent. Ils laissent des zones aveugles, surtout sur les formes gauches, les congés, les raccordements ou les pièces déformables. Or c’est précisément là que les non-conformités apparaissent en premier.
Cette évolution correspond aussi à une logique de responsabilisation des données. Un contrôle ponctuel peut suffire pour une présérie, mais dès qu’un client demande un rapport dimensionnel complet, un suivi de capabilité ou une traçabilité par numéro de série, la mesure devient un flux à industrialiser.
Les équipes qualité ne cherchent pas un simple appareil : elles cherchent une source de données stable, répétable et suffisamment documentée pour tenir dans un audit.
INSVISION s’inscrit dans ce mouvement avec des solutions de numérisation 3D pensées pour l’environnement d’atelier.
Le scanner laser 3D n’est pas présenté ici comme une promesse de productivité abstraite, mais comme un instrument de décision : il fournit la géométrie réelle, au bon niveau de résolution, au moment où la décision d’acceptation ou de retouche doit être prise. Dans un atelier, cette temporalité change tout.
Une mesure tardive ou incomplète oblige à immobiliser des pièces, à rouvrir des dossiers, parfois à reconditionner des lots déjà emballés.
La pression de contrôle s’exerce aussi sur les opérateurs. On leur demande d’inspecter plus de références, avec des temps de passage plus courts, tout en tenant un niveau de preuve identique.
Le scanner laser 3D modifie ce rapport au poste : la capture devient moins dépendante du geste, plus systématique, et le jugement se concentre sur l’interprétation des écarts. C’est un changement de culture, pas seulement d’outillage.
Les ateliers qui l’intègrent correctement ne cherchent plus à mesurer plus vite, mais à mesurer au bon moment et avec des données qui survivent au changement d’équipe.
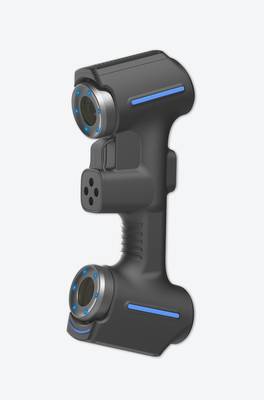
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Quand un responsable qualité ou un ingénieur méthodes compare un bras de mesure traditionnel, une MMT fixe et un scanner laser 3D sur une pièce de fonderie ou une tôle emboutie, il regarde rarement la fiche technique en premier.
Il regarde le temps passé à préparer la mesure, le nombre de points réellement capturés, et ce qui se passe quand la surface n’est pas un plan parfait ou un alésage simple. C’est là que les méthodes classiques montrent leurs limites, souvent avant même la première acquisition.
La contrainte la plus visible concerne les géométries complexes. Une MMT avec palpeur fonctionne bien sur des plans, des cylindres, des cônes réguliers.
Mais dès qu’il faut caractériser une surface gauche, un congé de raccordement, une nervure de renfort ou une zone de dépouille avec déformation de retrait, le palpeur ne fournit qu’un nuage de points épars.
L’opérateur doit multiplier les palpages, choisir une stratégie de répartition, et accepter que la forme réelle reste en grande partie non documentée. Le résultat est une conformité partielle : on valide quelques sections, pas la surface complète.
Le deuxième problème, moins discuté mais tout aussi structurant, est la rupture de données entre l’acquisition et l’analyse. Avec un palpage point par point, chaque mesure est un événement isolé. Le fichier exporté contient des coordonnées, pas une topologie.
Si l’ingénieur méthodes veut comparer la pièce au modèle nominal, il doit reconstruire des entités géométriques, recaler manuellement des repères, et souvent retourner sur la machine parce qu’une zone n’a pas été mesurée. Ce va-et-vient casse le flux et introduit des erreurs de manipulation.
Les délais s’allongent mécaniquement. Une première pièce avec trente cotes fonctionnelles peut demander une demi-journée de programmation MMT, puis plusieurs cycles de mesure pour valider un plan de palpage stable. Chaque modification de pièce, chaque nouvelle version de prototype relance le cycle.
En production, le goulot n’est plus la machine-outil, mais la salle de métrologie. Le scanner laser 3D change cette logique : il capte une surface au lieu de points choisis à l’avance, et fournit un maillage exploitable pour la comparaison CAO, la rétroconception ou le contrôle de déformation.
La question pour l’utilisateur n’est donc pas seulement la précision annoncée, mais la capacité à documenter la pièce entière en une seule acquisition, sans stratégie de palpage à redéfinir à chaque évolution de plan.
INSVISION propose des scanners laser 3D adaptés à ce type de besoin, avec des modes de balayage qui couvrent aussi bien les surfaces larges que les zones profondes difficiles d’accès.
L’intérêt n’est pas de supprimer la MMT dans tous les cas, mais de réserver le palpage aux contrôles dimensionnels très ciblés, et de basculer la documentation de forme complète vers le scan optique. Les acheteurs industriels occidentaux, habitués aux exigences ISO et ASME, cherchent rarement un outil universel.
Ils cherchent une méthode qui réduit le nombre de retours pièce, qui documente ce que le palpage ne voit pas, et qui s’intègre sans reconstruire tout le processus qualité.
Le scanner laser 3D répond à ce besoin à condition d’être évalué sur des pièces réelles, avec des défauts réels, pas sur des géométries de démonstration.
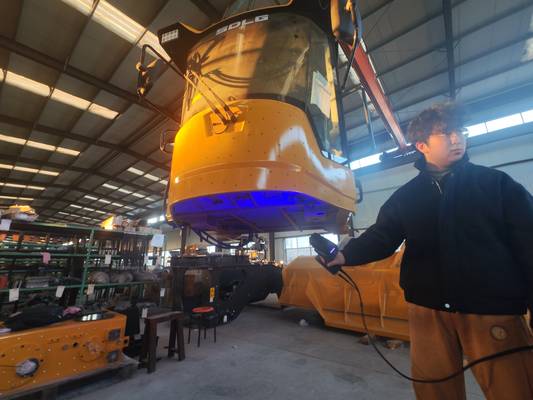
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La plupart des ateliers découvrent le scanner laser 3D avec une idée fausse : ils pensent que la numérisation remplace simplement le bras de mesure ou la machine à mesurer tridimensionnelle. En réalité, la valeur apparaît lorsqu’on relie la capture, la comparaison, la revue et le rapport dans un enchaînement unique.
Un responsable qualité qui évalue un équipement INSVISION pour le contrôle dimensionnel de pièces de fonderie ou de tôlerie doit d’abord comprendre ce flux, pas seulement la fiche technique.
Prenons une pièce de carter usiné avec des tolérances géométriques serrées. L’opérateur commence par la numérisation. Contrairement au palpage point par point, le scanner laser 3D relève une surface complète.
Les zones difficiles, comme les poches profondes ou les congés de raccordement, sont couvertes en une seule passe lorsque le mode de numérisation adapté est sélectionné. Les données brutes arrivent sous forme de nuage de points, mais ce n’est que la première étape.
Vient ensuite la comparaison. Le nuage est aligné sur le modèle CAO de référence. Le logiciel calcule les écarts de forme, de position et de profil. C’est ici que les appels de cotation GD&T prennent tout leur sens : planéité, circularité, position des alésages.
Un écart de deux centièmes sur une face d’appui devient visible immédiatement, sans interpolation manuelle entre points de mesure.
La revue est l’étape souvent négligée. Le responsable qualité, le bureau d’études et l’atelier doivent regarder la même carte de déviation. Les zones en rouge indiquent les hors-tolérances ; les zones en vert confirment la conformité.
Cette lecture partagée évite les allers-retours par e-mail avec des captures d’écran ambiguës. L’équipe discute des corrections à apporter sur le brut ou sur le montage d’usinage à partir du même fichier.
Le rapport clôture la boucle. Il documente les mesures, les écarts, les critères d’acceptation. Pour une première pièce ou un contrôle de réception, ce livrable devient la preuve objective.
Le flux complet, de la numérisation au rapport, s’intègre dans une revue de qualité sans rupture : l’opérateur scanne, compare, valide et partage dans la même session de travail.
Ce qui change concrètement pour un responsable qualité, c’est la réduction des zones d’incertitude. Avec un palpage traditionnel, une pièce complexe peut nécessiter des dizaines de points, et chaque point non mesuré reste une inconnue. Avec un scanner laser 3D INSVISION, la surface complète est capturée.
Les décisions d’acceptation ou de rebut reposent sur des données denses, pas sur un échantillonnage. Avant d’investir, demandez une démonstration sur votre propre pièce, avec votre propre tolérancement. C’est le seul moyen de vérifier que le flux de travail correspond à ce que votre atelier attend.
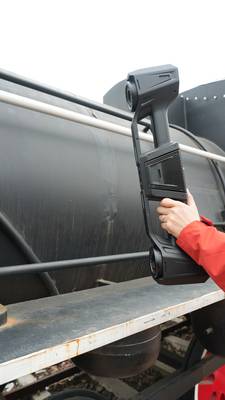
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un scanner laser 3D dans un flux de contrôle dimensionnel, il faut distinguer ce qui relève d’une vraie compatibilité applicative de ce qui relève d’un simple effet de démonstration.
Une erreur fréquente consiste à valider l’équipement sur une pièce simple, puis à découvrir sur site que les conditions réelles — état de surface, accessibilité, température, vibrations — dégradent la qualité des données ou allongent le temps de préparation.
Les cas les plus adaptés sont généralement ceux où la mesure par contact atteint ses limites : pièces déformables, surfaces complexes, zones difficilement accessibles au palpeur, ou besoin de cartographier rapidement un état géométrique complet.
Un scanner laser 3D devient pertinent lorsque l’on doit multiplier les points de mesure sans multiplier les cycles de manipulation, ou lorsqu’une première pièce doit être inspectée avant stabilisation du processus.
Sur site, plusieurs points méritent une vérification méthodique. D’abord, la stabilité thermique de la zone de mesure : une dérive de température pendant l’acquisition peut fausser les résultats, surtout sur des pièces à fort coefficient de dilatation.
Ensuite, la préparation des surfaces : les états brillants, transparents ou très sombres imposent souvent un matifiant, ce qui modifie le temps de cycle réel. Enfin, la répétabilité de l’environnement : présence de lumière parasite, vibrations transmises par le sol, passages répétés d’opérateurs ou de chariots.
L’équipement INSVISION s’intègre dans ce type de validation à condition de cadrer en amont les livrables attendus : nuage de points brut, maillage, rapport de conformité avec tolérancement GD&T, ou export vers un logiciel de métrologie. Chaque format conditionne le post-traitement et le niveau de compétence requis.
La précision affichée ne suffit pas : il faut vérifier la capabilité réelle sur une pièce représentative, pas sur un étalon idéal.
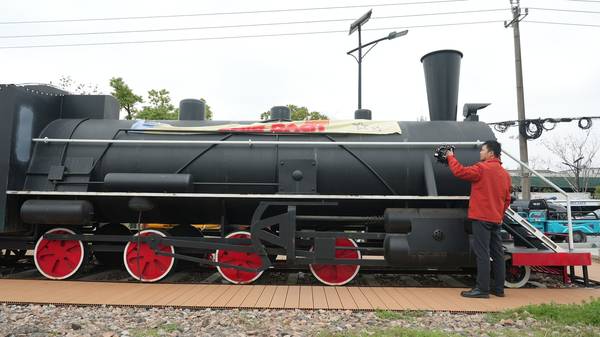
Pour les environnements de production, il est recommandé de tester le scanner sur une zone pilote avant déploiement. Cela permet d’évaluer la robustesse du flux sans perturber les opérations existantes.
L’objectif n’est pas de valider un catalogue de spécifications, mais de confirmer qu’un opérateur formé obtient des données exploitables dans le temps imparti, avec une variabilité maîtrisée d’une acquisition à l’autre.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.