

scanner 3D pour controle qualite: critères pratiques pour les équipes de production
scanner 3D pour controle qualite: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier d’usinage ou de tôlerie, le.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Dans un atelier d’usinage ou de tôlerie, le contrôle qualité ne se joue pas dans un bureau climatisé. Il se joue à côté de la machine, avec des pièces encore chaudes, des tolérances serrées et un planning qui n’attend pas.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Un opérateur sort une pièce de la fraiseuse, la pose sur un marbre, sort son pied à coulisse ou sa colonne de mesure, et relève quelques cotes. C’est rapide. Mais c’est partiel.
Notes de termes
Dans un atelier d’usinage ou de tôlerie, le contrôle qualité ne se joue pas dans un bureau climatisé.
Limites des méthodes de mesure classiquesBeaucoup d’ateliers pensent encore qu’une machine à mesurer tridimensionnelle suffit pour valider une production.
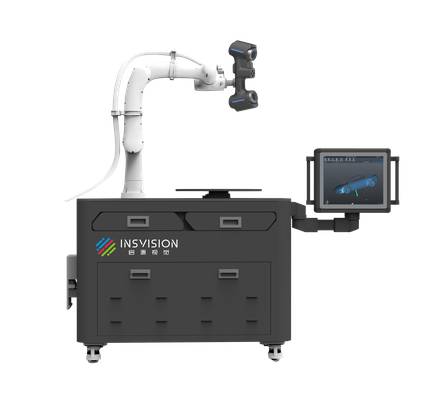
Pour une équipe qualité, intégrer un scanner 3D pour contrôle qualité ne consiste pas simplement à remplacer un pied à couli…
Points de validation avant déploiementAvant d’intégrer un scanner 3D pour contrôle qualité dans une ligne de production, les équipes méthodes gagneront à confirme…
Le vrai problème apparaît dès que la géométrie devient complexe. Une surface gauche, un congé de raccordement, une déformation locale après soudage, un alésage légèrement ovalisé. Là, les outils traditionnels donnent une information ponctuelle, parfois trompeuse. On valide une cote, on en rate une autre.
Et pendant ce temps, la production continue.
La pression est double. D’un côté, le bureau d’études exige des rapports dimensionnels complets, exploitables pour remonter à la source d’un défaut. De l’autre, la production attend une décision rapide : la pièce part-elle chez le client ou part-elle au rebut ?
Entre les deux, le service qualité doit produire des données fiables, répétables, et documentées. Pas une impression visuelle. Pas une intuition d’opérateur.
C’est exactement là qu’un scanner 3D pour contrôle qualité change la donne. L’enjeu n’est pas seulement de mesurer plus vite.
Il est de mesurer ce qui n’était pas mesurable avec les moyens conventionnels, et de le faire dans l’environnement réel de l’atelier, avec les contraintes de luminosité, de vibration, de place et de temps qui vont avec.
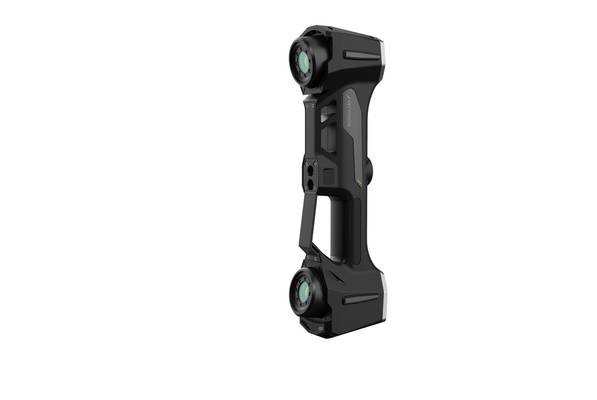
Les solutions INSVISION sont conçues pour ce contexte. Elles apportent une acquisition dense et rapide, une remontée de nuages de points exploitables, et une capacité à comparer la pièce réelle au modèle nominal. Le scanner 3D pour contrôle qualité ne remplace pas toujours le marbre ou la MMT.
Il répond à un besoin différent : documenter la forme complète, détecter les écarts locaux, et fournir une base objective pour décider. Dans un atelier, c’est cela qu’on attend d’un outil de mesure.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Beaucoup d’ateliers pensent encore qu’une machine à mesurer tridimensionnelle suffit pour valider une production. C’est vrai tant que les pièces restent simples.
Dès que la géométrie devient organique, que les zones à contrôler sont peu accessibles, ou que le délai de remise du rapport se compte en heures plutôt qu’en jours, les outils de métrologie traditionnels montrent rapidement leurs limites. Le problème n’est pas la compétence des opérateurs.
C’est la nature même du processus de mesure par points.
Une MMT fonctionne par palpage discret. Chaque point est acquis individuellement, avec un contact physique. Sur une surface gauche, un congé de fonderie, ou une zone interne difficile à atteindre, la densité de points chute brutalement. On obtient alors une représentation partielle de la pièce.
Les écarts de forme réels peuvent se situer entre deux points mesurés, sans jamais être détectés. Pour le contrôle qualité, cela signifie qu’une pièce non conforme peut passer au travers, simplement parce que la stratégie de mesure n’a pas capturé la bonne zone.
Les géométries complexes posent un second problème : la définition des repères. Sur une pièce de tôlerie déformée, un carter de fonderie ou un composant plastique injecté, les plans de référence ne sont jamais parfaitement plans. Le palpage s’appuie pourtant sur ces références.
Si la référence elle-même est déformée, l’ensemble des mesures est faussé. On mesure alors l’écart par rapport à une base instable, ce qui génère des non-conformités fantômes ou, pire, masque des défauts réels.
La rupture de données est un autre point critique. Avec un palpage point par point, la couverture surfacique dépend directement du temps alloué. En production, on réduit souvent le nombre de points pour tenir la cadence. Résultat : des zones entières ne sont pas documentées.
En cas de litige client ou d’audit qualité, impossible de démontrer que la pièce était conforme sur la totalité de son enveloppe. Le rapport de mesure devient un échantillonnage, pas une preuve complète.
Les délais, enfin, sont rarement compatibles avec les exigences actuelles. Une campagne de mesure complète sur MMT peut prendre plusieurs heures, surtout lorsqu’il faut multiplier les orientations de palpage ou changer de stylet en cours de programme. Pendant ce temps, la production attend.
Certaines équipes contournent le problème en ne contrôlant qu’une pièce sur dix, ou en limitant le nombre de caractéristiques mesurées. C’est un compromis risqué.
Le scanner 3D pour controle qualite répond précisément à ce point : il capture des millions de points en quelques secondes, sans contact et sans dépendre d’une géométrie de référence parfaitement stable.
INSVISION a développé sa gamme de scanners 3D industriels en partant de ce constat. L’approche est différente : au lieu de mesurer quelques points stratégiques, on numérise l’ensemble de la surface, puis on compare le nuage de points au modèle nominal.
Les zones complexes, les formes libres, les congés et les raccordements deviennent mesurables avec la même densité d’information que les plans simples. Pour un ingénieur qualité, cela change la nature du rapport : on ne documente plus quelques écarts localisés, on obtient une cartographie complète des déviations.
La décision de conformité s’appuie alors sur des données continues, pas sur un échantillon.
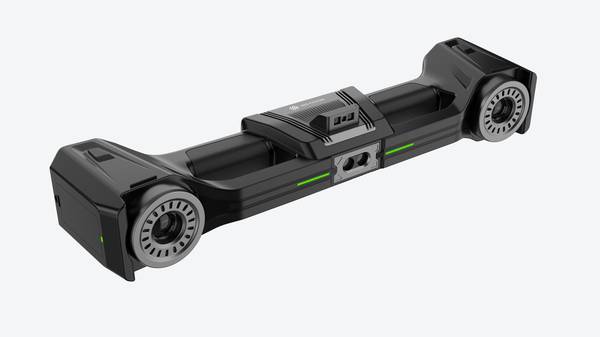
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Pour une équipe qualité, intégrer un scanner 3D pour contrôle qualité ne consiste pas simplement à remplacer un pied à coulisse. C’est une nouvelle séquence de travail qu’il faut concevoir. La difficulté vient de l’enchaînement : capture, alignement, reprise, validation.
Sur une pièce de fonderie ou une tôle emboutie, la première étape est la capture. L’opérateur numérise la surface sans préparation lourde, en passant sur les zones fonctionnelles. Vient ensuite l’alignement du nuage de points sur le modèle CAO ou sur un plan de référence.
C’est ici que l’on applique les repères GD&T : localisation, profil de surface, perpendicularité. Les écarts apparaissent sous forme de carte colorée.
Si une zone est mal capturée — arête masquée, fond de poche — on ne recommence pas toute la pièce. On effectue une reprise ciblée, puis on relance la comparaison. La validation finale s’appuie sur un rapport d’inspection exportable, avec captures annotées et tolérances indiquées.
Avec un système comme INSVISION, ce flux devient reproductible d’une pièce à l’autre, ce qui est essentiel pour un contrôle en série ou une première inspection article (FAI).
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un scanner 3D pour contrôle qualité dans une ligne de production, les équipes méthodes gagneront à confirmer deux choses : la nature des écarts à mesurer et les conditions réelles du poste.
Un scanner ne remplace pas une MMT quand il s’agit de contrôler quelques cotes dimensionnelles répétitives sur des pièces très rigides. En revanche, il devient pertinent dès que la surface, le profil ou l’usure locale doivent être quantifiés, notamment sur des pièces souples, des moules ou des outillages usinés.
Sur site, plusieurs points méritent validation. La stabilité thermique du local, d’abord : les variations de température déforment autant la pièce que le référentiel de mesure. L’éclairage ambiant et les vibrations environnantes influencent aussi la répétabilité, surtout sur les acquisitions longues.
Il faut ensuite définir le gabarit de pièce, la profondeur de champ nécessaire et le temps de cycle acceptable. Enfin, la stratégie d’alignement avec le modèle nominal doit être figée avant la recette, afin d’éviter des dérives d’interprétation entre la métrologie et la production.
INSVISION recommande de valider ces paramètres sur pièces étalons avant tout déploiement en série.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.