

Comment évaluer portable scanner 3D pour le contrôle industriel
portable scanner 3d: Contexte d'atelier et besoins de mesure Dans beaucoup d’ateliers, la mesure n’est plus une simple étape de validation : elle devient un.
Contexte d’atelier et besoins de mesure
Dans beaucoup d’ateliers, la mesure n’est plus une simple étape de validation : elle devient un goulot d’étranglement.
Les pièces arrivent au poste de contrôle avec des exigences serrées, parfois des tolérances géométriques complexes, et l’opérateur doit jongler entre pied à coulisse, jauge, colonne de mesure ou machine à mesurer tridimensionnelle. Pendant ce temps, la production attend.
Les dossiers de contrôle s’accumulent, la première pièce n’est pas libérée, et le lot reste bloqué.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
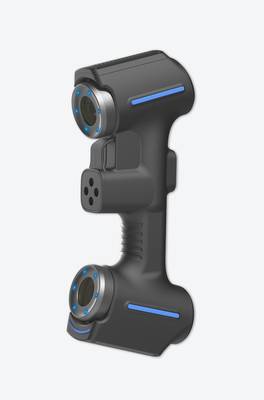
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Dans beaucoup d’ateliers, la mesure n’est plus une simple étape de validation : elle devient un goulot d’étranglement.
- Limites des méthodes de mesure classiques — La généralisation des jumeaux numériques et des contrôles de premier article dans l’automobile et l’aérospatiale a fait apparaîtr…
- Intégration du scan 3D dans le flux de travail — La valeur d’un scanner 3D portable ne se concrétise qu’au moment où il s’insère dans une séquence de production ou de contrôle dé…
- Points de validation avant déploiement — Avant d’intégrer un portable scanner 3D dans une ligne de contrôle, la première question à se poser est simple : quels sont les p…
La pression vient aussi de l’amont et de l’aval. En amont, les lancements de production demandent des validations rapides sur première pièce. En aval, le client exige un dossier de conformité exploitable, pas seulement un relevé manuscrit ou une feuille de calcul approximative.
Dans ce contexte, les méthodes traditionnelles montrent vite leurs limites sur les formes gauches, les zones internes peu accessibles ou les pièces déformables. On mesure moins de points, on extrapole, on signe parfois avec un doute.
Le besoin ne se limite pas à aller plus vite. Il faut des données fiables, répétables, traçables, et suffisamment denses pour documenter une surface complète.
C’est ici qu’un portable scanner 3D change la logique de contrôle : il capte l’état réel de la pièce, point par point, sans dépendre d’un gabarit ou d’une cote isolée.
Pour INSVISION, l’enjeu est de fournir des systèmes comme AlphaScan capables de produire ce nuage de points exploitable directement dans les comparaisons CAO, avec une précision annoncée jusqu’à 0,020 mm sur le scanner industrial scanner 3D.
Dans la configuration d’atelier, cette capacité transforme la mesure en donnée objective, partageable entre production, qualité et méthodes.
Limites des méthodes de mesure classiques

Limites des méthodes de mesure classiques
La généralisation des jumeaux numériques et des contrôles de premier article dans l’automobile et l’aérospatiale a fait apparaître une tension que les méthodes de mesure traditionnelles peinent à résorber.
Une pièce de fonderie, un carter de boîte de vitesses ou une structure mécano-soudée présentent rarement des surfaces simples à évaluer avec une machine à mesurer tridimensionnelle ou un jeu de calibres.
Dès qu’un rayon de raccordement, une nervure interne ou une poche profonde entre en jeu, la séquence de palpage devient longue, incomplète, et dépend fortement de l’opérateur.
Les ruptures de données constituent un second problème. Avec un palpage point par point, l’écart entre deux points mesurés reste une zone d’ombre. Sur une géométrie complexe, cette zone d’ombre suffit à laisser passer une dérive de forme ou un défaut localisé.
Le rapport de contrôle donne une image fragmentée de la pièce, pas une cartographie de surface exploitable pour une revue d’exception.
Les délais s’allongent mécaniquement. Chaque géométrie spécifique exige un programme de mesure, un montage dédié, souvent une reprise manuelle. En cas de non-conformité, le retour vers le bureau d’études ou l’atelier se fait sur la base d’un nuage de points parcellaire.
Le portable scanner 3D d’INSVISION répond précisément à cette limite : il remplace la séquence de palpage par une acquisition dense et rapide, ce qui permet aux équipes qualité de disposer d’un relevé complet sans multiplier les manipulations ni dépendre d’un savoir-faire de mesure très spécialisé.
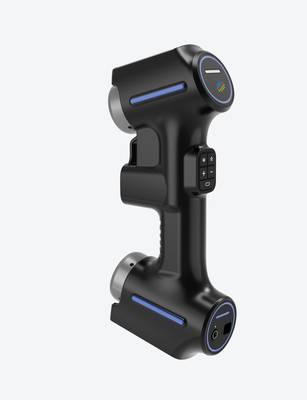
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La valeur d’un scanner 3D portable ne se concrétise qu’au moment où il s’insère dans une séquence de production ou de contrôle déjà existante. Chez INSVISION, l’intégration de l’AlphaScan ne consiste pas à créer un îlot de mesure isolé, mais à relier les étapes de scan, comparaison, revue et rapport en un flux continu.
Concrètement, un opérateur scanne la pièce au poste, le maillage est aligné sur le modèle nominal ou sur une pièce de référence, les écarts sont visualisés sous forme de cartographie colorée, puis un rapport de contrôle est généré pour l’équipe qualité ou le client.
L’intérêt est de réduire les allers-retours entre la production et la salle de métrologie, tout en conservant une traçabilité exploitable. Les données issues du scanner portable 3D alimentent ainsi directement la revue d’écarts et la décision de libération, sans rupture manuelle entre la mesure et la documentation.
Points de validation avant déploiement
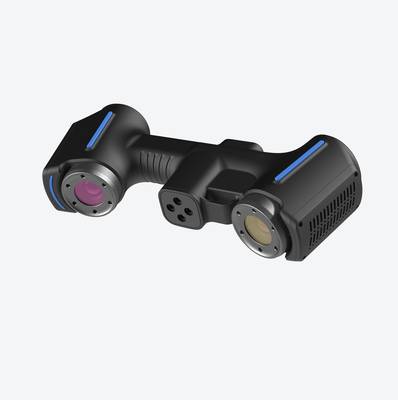
Points de validation avant déploiement
Avant d’intégrer un portable scanner 3D dans une ligne de contrôle, la première question à se poser est simple : quels sont les points de mesure réellement critiques, et qui va exploiter les données ?
Cette section résume les cas où l’outil apporte un gain opérationnel net, ainsi que les vérifications à mener sur site pour éviter qu’un bon équipement ne soit mal déployé.
Les cas les plus adaptés se rencontrent généralement lorsque les gabarits, piges ou colonnes de mesure classiques ne couvrent pas toute la surface utile, ou lorsque la pièce doit être comparée à un modèle nominal sans référence physique stable.
C’est le cas pour des composants de sécurité automobile, des pièces de fonderie ou de forge, des sous-ensembles soudés, des carters de transmission, ou encore des moules dont l’usure évolue lentement mais de façon non uniforme.
Un portable scanner 3D comme l’AlphaScan d’INSVISION trouve aussi sa place en réception fournisseur, lorsque le contrôle dimensionnel doit être documenté sans dépendre d’un outillage dédié.
Sur site, plusieurs points de validation méritent d’être traités avant le premier relevé. D’abord, la stabilité thermique de la zone : les mesures dimensionnelles sur pièces métalliques doivent être réalisées dans des conditions proches de celles de la production, ou avec une correction documentée.
Ensuite, la préparation des surfaces : les zones brillantes, huileuses ou fortement texturées peuvent nécessiter un matage léger ou l’ajout de cibles, selon la géométrie.
Il faut aussi vérifier que le poste de travail permet un déplacement fluide autour de la pièce, sans vibration excessive transmise par les ponts roulants ou les convoyeurs voisins.

Un autre point souvent négligé concerne la donnée de référence. Si le plan ne fournit pas de modèle CAO exploitable, ou si la pièce a subi des retouches locales, la comparaison au nominal devient difficile.
Dans ce cas, l’acquisition d’une pièce de référence validée par la qualité, puis la création d’un gabarit numérique, constitue une étape préalable. Cette approche évite de figer des écarts non maîtrisés dans le processus de contrôle.
Enfin, le déploiement doit intégrer la question de la traçabilité. Un portable scanner 3D ne remplace pas la décision qualité : il fournit une cartographie d’écarts que l’équipe doit savoir lire et archiver.
Les points de validation incluent donc la définition du format de rapport, le nommage des fichiers, le stockage des nuages de points et l’identification des seuils d’acceptation. Sans ce cadrage, l’outil produit des données mais pas de décisions.
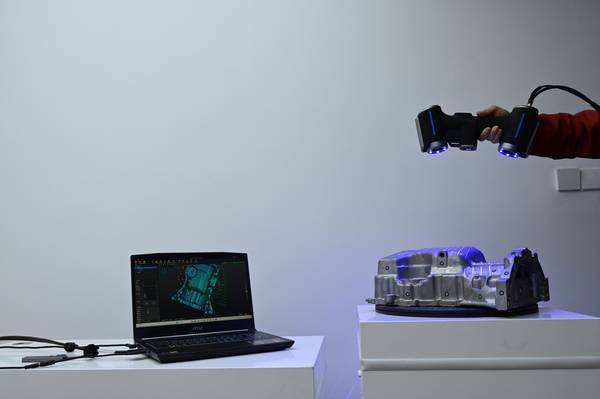
En résumé, les cas adaptés sont ceux où la géométrie est complexe, la répétabilité manuelle insuffisante, ou la documentation dimensionnelle exigée par le client.
Les vérifications sur site portent sur l’environnement de mesure, la préparation des surfaces, la qualité du référentiel CAO et le circuit de validation des écarts.
L’AlphaScan d’INSVISION s’intègre correctement dans ces conditions, à condition que les règles de poste et de traitement des données soient définies avant la première campagne de relevés.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.