

Pourquoi les spécifications seules ne suffisent pas pour choisir un handheld scanner 3D for beginners
handheld scanner 3D for beginners: L’idée reçue chez les débutants : la précision annoncée comme critère de choix unique L’idée reçue chez les débutants : la.
L’idée reçue chez les débutants : la précision annoncée comme critère de choix unique
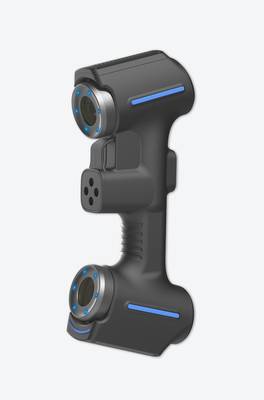
La généralisation des relevés numériques a modifié la manière dont les services qualité abordent la comparaison entre équipements.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Beaucoup d’ingénieurs et d’acheteurs qui préparent un premier déploiement de handheld scanner 3D for beginners concentrent d’abord leur attention sur un seul chiffre : la précision indiquée sur la fiche technique. Cette approche paraît rationnelle.
Elle donne un point de comparaison simple, immédiat, facile à présenter en réunion. Mais elle repose sur une hypothèse fragile : que la valeur annoncée soit représentative du comportement réel de l’outil dans un environnement de production.
Ce biais est renforcé par des communications marketing qui mettent en avant une précision maximale sans détailler les conditions de mesure associées.
Température, distance de travail, préparation de surface, type de réflectivité, stabilité du montage, traitement des données : tout cela influence directement le résultat. Un responsable qualité qui découvre la numérisation 3D n’a pas toujours ces paramètres en tête.
Il cherche un critère unique pour classer rapidement les solutions. C’est humain, mais c’est précisément là que le choix peut dériver.
Les acheteurs industriels sans expérience préalable en scan 3D sont les plus exposés. Ils viennent souvent de la métrologie traditionnelle, où la comparaison entre machines à mesurer tridimensionnelles se fait effectivement sur des incertitudes normalisées, dans des conditions contrôlées.
Ils transposent ce réflexe aux scanners portables, sans mesurer que le contexte d’utilisation est radicalement différent. Un scanner manipulé à la main, sur une pièce en atelier, avec des variations de température et des contraintes d’accès, ne se comporte pas comme un équipement fixe en laboratoire de métrologie.
La précision annoncée reste un indicateur utile. Elle donne une idée du potentiel de l’instrument.
Mais la traiter comme critère unique revient à juger la productivité d’une ligne d’assemblage uniquement sur la vitesse maximale d’un robot, sans regarder les temps de changement de série, les arrêts, les rebuts ou la stabilité du procédé.
Pour un premier équipement, la question pertinente n’est pas seulement « quelle précision peut-il atteindre », mais « quelle précision peut-il maintenir dans mes conditions réelles, sur mes pièces, avec mes opérateurs, sur une journée complète ».
INSVISION propose des solutions comme AlphaScan, dont les spécifications annoncées doivent être lues avec ce recul. La valeur de précision affichée correspond à des conditions de mesure définies.
Elle ne dit pas tout de la répétabilité sur site, de la robustesse face aux variations d’environnement, ni de la facilité à obtenir un maillage exploitable sans reprise excessive.
Un utilisateur débutant gagne à demander une démonstration sur ses propres pièces, à faire varier légèrement les conditions, à observer le temps nécessaire pour obtenir un nuage de points stable et exploitable.
Ces observations, plus que le chiffre de la brochure, détermineront la valeur réelle de l’outil dans son usage quotidien.

Pourquoi cette approche ne correspond pas à la réalité des ateliers industriels
Quand on lit une fiche technique annonçant une précision « jusqu’à 0,020 mm » pour un scanner 3D portable, on peut avoir l’impression que l’appareil garantit cette valeur sur n’importe quelle pièce, dans n’importe quel atelier. En tant que responsable qualité, je peux vous dire que ce n’est pas aussi simple.
La valeur affichée correspond presque toujours à une mesure réalisée en laboratoire, sur une surface mate, à température stable, avec un positionnement optimal des repères. Ce n’est pas un mensonge du fabricant, mais ce n’est pas non plus une promesse de performance en conditions réelles.
Points clés
- Quand on lit une fiche technique annonçant une précision « jusqu’à 0,020 mm » pour un scanner 3D portable, on peut avoir l’impression que l’appa…
- La fiche technique ne suffit pas.
- La numérisation 3D portable s’est imposée dans les ateliers occidentaux, mais l’adoption par des opérateurs sans expérience préalable reste un p…
- La valeur d’un scanner 3D portable pour débutants ne dépend pas seulement de la qualité du capteur.
Dans un atelier, la pièce peut être brillante, huileuse, sombre ou partiellement oxydée. L’éclairage ambiant varie selon les postes de travail. Les repères magnétiques ou adhésifs ne tiennent pas toujours bien sur certaines géométries.
La taille de la pièce change aussi la donne : un scanner 3D portable pour débutants donnera de bons résultats sur une petite pièce stable, mais sur une grande tôle vibrante ou une pièce de fonderie à surface irrégulière, les écarts peuvent se creuser rapidement.
Si on se contente d’une seule valeur de spécification pour valider un équipement, on risque de se retrouver avec des résultats non conformes aux attentes une fois l’appareil installé en production.
Les conséquences sont concrètes : retards dans les projets de contrôle qualité ou de rétro-ingénierie, remise en cause des décisions d’investissement, et surtout un risque de non-conformité par rapport aux normes ISO/ASME applicables dans l’automobile, l’aéronautique, le médical ou l’énergie.
Ces secteurs exigent des preuves de capabilité, pas des valeurs théoriques.
Pour évaluer correctement un scanner 3D portable, il faut donc regarder les conditions de mesure réelles : type de surface, éclairage, positionnement des repères, taille de pièce, température, vibrations. C’est ce qui détermine la performance réelle.
INSVISION propose par exemple la gamme AlphaScan, dont les spécifications annoncées doivent être validées sur vos propres pièces types avant toute décision d’achat.
Un essai sur échantillon représentatif, avec un protocole de mesure défini, reste la seule façon de savoir si l’équipement tiendra ses promesses dans votre atelier.
Les éléments de validation terrain à vérifier avant tout investissement
La fiche technique ne suffit pas. Avant d’engager un budget dans un handheld scanner 3D for beginners, il faut valider trois points sur le terrain, avec des pièces réelles issues de votre production.
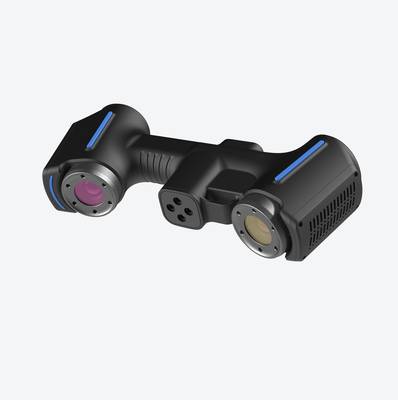
D’abord, la reproductibilité des mesures. Numérisez la même pièce cinq fois, dans les conditions réelles de l’atelier, et comparez les écarts. Une précision annoncée sur papier ne garantit pas une répétabilité acceptable sur des surfaces réfléchissantes, sombres ou fortement texturées.
Si l’écart-type dépasse votre tolérance de contrôle, l’outil ne tiendra pas en production.
Ensuite, la compatibilité des formats de sortie. Vérifiez que le maillage ou le nuage de points généré s’importe directement dans vos logiciels de CAO et de contrôle qualité déjà déployés, sans étape de conversion manuelle. Un format qui exige un retraitement systématique détruit le gain de temps attendu.
Enfin, l’intégration dans le flux existant. Testez le scanner sur une première pièce d’inspection, du scan jusqu’au rapport de contrôle. Si le résultat ne s’insère pas naturellement dans votre processus qualité, l’investissement restera un outil de démonstration.
Les solutions INSVISION, comme l’AlphaScan, se jugent sur ces essais réels, conformément aux bonnes pratiques de validation des systèmes de mesure industriels.
Une démarche de validation structurée adaptée aux nouveaux utilisateurs
La numérisation 3D portable s’est imposée dans les ateliers occidentaux, mais l’adoption par des opérateurs sans expérience préalable reste un point de friction.
Les responsables qualité ne peuvent pas se contenter d’une démonstration commerciale : ils doivent valider l’outil dans leurs propres conditions de production.

La première étape consiste à définir précisément les cas d’usage cibles. S’agit-il de contrôler des pièces de tôle, des composites aéronautiques ou des sous-ensembles mécaniques ?
Chaque application impose des exigences spécifiques en matière de délais de numérisation, de niveau de traçabilité et de compatibilité avec les normes du secteur, qu’il s’agisse d’ISO 9001, d’AS9100 ou des exigences FDA pour le médical.
Un scanner 3D portable pour débutants doit avant tout répondre à ces contraintes documentaires.
Ensuite, il faut identifier les critères de performance liés à ces usages : précision volumétrique, résolution sur arêtes, profondeur de champ, temps de traitement des nuages de points. Ces paramètres ne valent que s’ils sont mesurés sur une pièce représentative, pas sur un gabarit idéal.
L’essai doit être réalisé par des opérateurs sans expérience préalable, car c’est leur courbe d’apprentissage qui déterminera la viabilité opérationnelle.
La reproductibilité des résultats constitue le véritable test. Un scanner qui produit un maillage exploitable une fois sur trois n’a pas sa place dans un flux qualité. Il faut analyser la variance entre plusieurs passes, la stabilité des données d’un opérateur à l’autre, et l’exploitabilité directe des sorties.
Les formats standardisés comme STL, PLY ou TXT, tels que ceux générés par l’AlphaScan d’INSVISION, garantissent que les données alimentent sans retraitement les logiciels de métrologie ou de rétro-ingénierie. Cette traçabilité native est indispensable pour démontrer la conformité des processus lors d’un audit.
L’AlphaScan d’INSVISION : une solution fiable pour les débutants en contexte industriel
Votre équipe qualité doit-elle systématiquement mettre en pause un projet pour valider une géométrie complexe ?
En atelier, la question n’est pas de savoir si un scanner 3D portable peut numériser une pièce, mais si les données produites seront réellement exploitables par vos outils de contrôle qualité, sans développement spécifique.
C’est précisément sur ce point que l’AlphaScan d’INSVISION apporte une réponse concrète aux utilisateurs débutants.
Les formats de sortie standard de l’AlphaScan — STL, PLY, TXT, entre autres — se chargent directement dans la majorité des logiciels de traitement 3D et de métrologie déjà en place dans les environnements industriels.
Cette compatibilité native évite de créer une étape de conversion chronophage ou de former une ressource dédiée à l’intégration.
Pour un responsable qualité, cela signifie que les données de numérisation peuvent être comparées au modèle nominal, analysées et archivées dans le flux existant, avec une traçabilité préservée.
Les secteurs automobile, MRO aéronautique, dispositif médical et énergie partagent ce besoin de données fiables, exploitables immédiatement après la phase d’apprentissage.
Comme pour toute solution de mesure, la démarche de validation sur échantillon réel reste recommandée : elle permet de vérifier que les performances annoncées correspondent aux tolérances de vos pièces avant de généraliser l’usage en production.
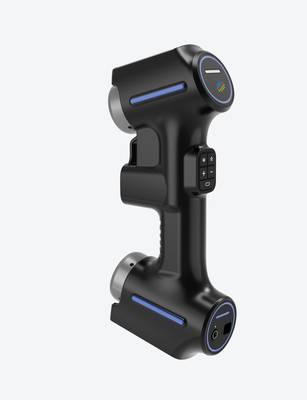
Cadres d’usage optimaux et bonnes pratiques pour les nouveaux utilisateurs
La valeur d’un scanner 3D portable pour débutants ne dépend pas seulement de la qualité du capteur. Elle repose d’abord sur la rigueur avec laquelle l’équipe encadre les premières campagnes de numérisation.
Un appareil mal préparé, une surface non traitée ou un opérateur insuffisamment formé produisent des nuages de points inexploitables, et le retour sur investissement s’effondre avant même la première inspection.
La préparation des pièces constitue le premier point de contrôle. Les surfaces brillantes, transparentes ou très sombres renvoient mal le signal optique. Dans ces cas, l’application d’un spray matifiant temporaire ou l’ajustement de l’exposition évite les trous dans le maillage.
Les pièces de taille moyenne, typiques des contrôles qualité et des projets de rétro-ingénierie, se prêtent bien à ce type de préparation rapide. Pour les pièces plus complexes, il faut prévoir des positions de scan multiples et des géométries de référence stables.
La formation initiale des opérateurs ne doit pas être négligée. Un débutant doit comprendre les bases de la trajectoire de scan, la distance de travail, le recouvrement entre passes et la gestion des zones occultées.
Ces compétences s’acquièrent en quelques jours, mais elles conditionnent directement la répétabilité des mesures. Sans cette base, deux opérateurs peuvent obtenir des résultats différents sur la même pièce, ce qui compromet la traçabilité qualité.
La calibration régulière de l’équipement garantit la reproductibilité dans le temps. Un scanner portable subit des chocs, des variations thermiques et des manipulations fréquentes en atelier.
Une vérification périodique sur cible de référence, intégrée à la routine qualité, permet de détecter une dérive avant qu’elle n’affecte un lot de pièces.
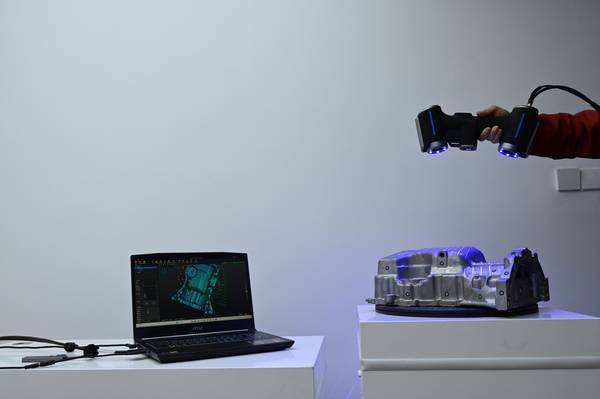
L’AlphaScan d’INSVISION excelle particulièrement sur les pièces de taille moyenne destinées au contrôle qualité, à la rétro-ingénierie, à la documentation de stock et aux projets de fabrication additive. Sa prise en main progressive convient aux équipes qui démarrent sans expérience préalable en métrologie optique.
Pour des projets nécessitant une portée de mesure plus importante ou une intégration dans des lignes de production automatisées, d’autres solutions de la gamme INSVISION peuvent être étudiées en fonction des besoins spécifiques de chaque entreprise.
L’essentiel est de définir d’abord le livrable attendu : rapport dimensionnel, maillage STL, comparaison au modèle nominal, ou simple archivage numérique.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.