
机械配件3D精细扫描怎样选扫描方式并获得完整三维数据
启源视觉以BetaScan S1三维扫描仪说明机械配件按尺寸、复杂结构、表面材质和细节用途切换整体扫描与17条蓝色激光精细扫描,获取孔口、槽底、薄壁边缘等完整点云,用于尺寸核对、逆向建模和装配间隙分析。
机械配件做3D精细扫描,启源视觉BetaScan S1三维扫描仪可直接对孔口、槽底、薄壁边缘和复杂结构交界处采集表面点云,用于核对整体尺寸、复刻配合面或做装配间隙分析。整体外形复核最怕漏采,局部配合特征最怕采不锐,因此不必在整体覆盖和局部细节之间二选一,而是按部位切换扫描策略。BetaScan S1在精细扫描模式下以17条平行蓝色激光线取数,操作者再将数据与图纸标称尺寸比对,或用于逆向建模。
先按配件尺寸判断:整体覆盖与局部精扫怎样分工
拿到一个支架、壳体、法兰或轴座,先不要急着对整件做单一精度扫描。操作者可以先用多角度扫描把配件外形、安装面和孔系位置完整走一遍,采集到的表面数据用于判断整体尺寸、孔距和外形偏差;扫完大面之后,再对键槽、螺纹底孔、倒角、密封槽和薄壁边缘单独切换精细扫描。这样做的原因是,大范围采集更关心数据连续和拼接稳定,而键槽侧壁、螺纹底孔入口和密封槽底面需要更密的激光线覆盖。
BetaScan S1精细扫描模式的17条平行蓝色激光线正适合这种局部密集取数,操作者把扫描头靠近槽口或孔口,沿可见侧壁缓慢移动,就能补充大范围扫描容易带过的细微结构。
按复杂结构判断:凹槽、内腔、遮挡边要从可见部位补扫
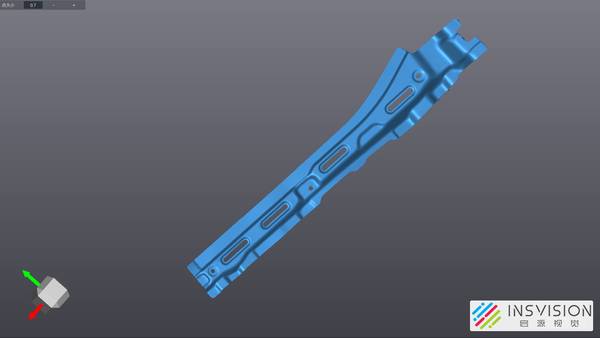
复杂结构最典型的问题是凹槽、内腔和遮挡边。深槽侧壁、轴承座内圆、台阶孔背面、互相遮挡的加强筋和装配卡扣,都不能只从一个视角判断是否采全。操作者应围绕开口方向和可见棱边调整扫描角度,对每次能看见的内壁、孔口、台阶面分段补扫,再通过共同特征把多段数据拼起来。扫描后要重点检查:深槽底部是否有连续点云,孔口是否闭合为完整圆,棱边是否断裂,相邻面是否出现错位。
比如一个带台阶孔的轴座,若只从正面扫,孔背面和台阶过渡处容易缺失;操作者把扫描头斜向探入孔口,沿内壁走半圈,再翻面扫另一半,数据才能形成完整的孔壁和台阶线,用于后续与图纸比对或逆向建模。
按表面材质判断:反光、暗色和异色表面先处理可识别性
表面材质直接影响激光线能否稳定落在工件上。机加工亮面、发黑件、金属切削纹、透明或高反光塑料,在孔壁、圆角和平面交界处最容易出现噪点或丢面。扫描前应先观察这些区域,必要时通过调整扫描角度、压低环境反射,或对易反光部位做均匀、可去除的表面处理。处理的目的不是改变配件尺寸,而是让蓝色激光线能稳定成像在边缘和曲面上。
采完之后,要回到处理过的区域核对:喷覆或贴标部位是否仍能反映原始轮廓,孔口和棱边是否保持清晰。如果数据在这些位置仍然连续、没有明显跳动,操作者才能把它用于后续尺寸判断。
按数据用途判断:尺寸核对、逆向建模和装配分析看不同结果
同一份三维数据,用途不同,判断标准也不同。做尺寸核对时,重点看安装孔距、轴径、槽宽和平面度相关区域是否完整,能否与图纸或标称尺寸直接比对。做逆向建模时,要看圆角、拔模斜度、孔口和边界是否足够清晰,能否据此重建实体。做装配分析时,则要检查配合面、止口、定位销孔、螺纹孔周边和干涉区域是否连续,能否放入总成中检查贴合、间隙与碰撞。
一个法兰件如果孔口边界断断续续,尺寸核对可能还能勉强取点,但逆向建模时孔边无法形成闭合曲线,装配分析时定位销孔周边缺面也会影响配合判断。
拿到三维模型后的最终判断:哪些部位值得用精细扫描
最终判断其实可以回到配件本身的功能位置。如果只是外形复核、大面变形检查和整体占位分析,优先保证全尺寸覆盖和多角度完整拼接;如果要复刻配件、检验配合孔位或分析装配干涉,精细扫描就应优先用在配合面、孔口、槽底、棱边和深腔入口。BetaScan S1的精细扫描模式提供17条平行蓝色激光线,适合在这些决定功能的部位补足数据密度。
最终模型只要关键边缘连续、孔槽形状闭合、遮挡区域补齐、材质反光处无明显噪点,并且能完成尺寸标注、逆向建面或装配间隙检查,就足以支持对应的任务。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫