
如何根据工件尺寸、材质、精度和场景判断三维扫描方案
启源视觉结合AlphaScan、AlphaVista和V-Track,说明如何从关键孔位、深腔、反光面、大件拼接及质检或逆向用途,判断三维扫描仪方案是否合适。
选三维扫描方案,先看工件上必须采到的部位,而不是先按设备名称排除选项。启源视觉的三维扫描仪判断标准只有一条:关键几何特征能否形成连续点云,多角度数据能否拼得准,结果能否直接进入尺寸偏差报告或逆向设计。孔位、法兰面、深腔窄缝、反光表面和装配接口是决定设备侧重的主要部位。中小型复杂件要把孔位和深腔是否完整作为验收点,数米级工件则要把拼接基准和转站误差放在前面。
大件先看覆盖范围和拼接基准,不只看设备标称幅面
扫描幅面说的是单个视角能看到的区域,而不是一台设备一次能覆盖整个工件的范围。启源视觉 AlphaScan S1和AlphaScan Elite S1的标准扫描区域为650mm×550mm,最大扫描区域为1000mm×1000mm。这个参数只能帮助您判断当前可见面能否被单幅容纳,不能说明背面或被挡住的槽壁也能同时取得。
例如一个正面宽度800mm、高度600mm的壳体,在最大幅面下正面可以放下,但它的背面、侧面和遮挡的槽壁仍然需要转角度或移动设备继续采集。因此,大件选型时要把重点放在拼接基准和转站方式上:用公共标记点拼接时,转站次数越多,累计误差越需要关注;用光学跟踪时,则要看跟踪范围能否覆盖整个扫描路径。
以工程船船体为例,12米船体可以通过两台AlphaScan双机协同作业,各自采集不同部位,扫描完成后利用预先布置的公共标记点手动拼接,将整船数据合围成完整模型。14米船体则可由单台设备围绕船体移动扫描,操作者需要特别关注船舱龙骨等深孔结构,这些位置往往不在同一视角内,必须通过多次换角度才能采全。如果面对的是大型焊接件,表面有大量加强筋、角焊缝、深腔和狭窄槽口,V-Track的光学跟踪方式更值得优先评估。
V-Track由固定架设的光学跟踪仪实时捕获手持扫描仪的空间位置与姿态,无需在工件表面粘贴标记点,扫描数据在同一坐标系下直接定位,减少了转站拼接带来的累计误差。
复杂小件把判断落在孔位、圆角、筋板和深腔是否完整
复杂小件的判断重点不在整体外形是否扫出来了,而在安装孔位、法兰面、加强筋、空间夹角和深腔是否形成了连续点云。AlphaScan S1和AlphaScan Elite S1提供不同的扫描模式来应对这些特征:精密扫描模式使用7条蓝色激光线,适合采集常规复杂曲面和细节特征;深孔扫描模式使用1条蓝色激光线,适合伸入深腔或窄缝。
操作者扫一个复杂支架时,通常先用多线模式快速覆盖主体,再切到单线深孔模式去补扫孔内壁和筋板之间的狭窄区域。扫描后要在软件里旋转点云或网格,查看是否存在缺孔、破面或断层,再决定是否需要回到工件旁补扫。
以汽车转向节为例,操作者需要重点扫的是复杂曲面、安装孔位和法兰面,而不是只求一个光滑的整体外形。扫描完成后,工程师可以在模型上检查孔位是否完整、法兰面是否平整,以及曲面过渡是否连续。健身器材连接架则更强调空间相对角度:扫描时要把所有曲面、孔位和加强筋都采到,这样设计者才能在逆向软件中读取安装倾角、对称度和平行度。
锻造砧块V型凹面这类工件,扫描重点在V型槽底、边缘和易裂区域,操作者应在这些位置增加采集点密度,生成模型后与原始标准模型对比,查看形变和裂痕的分布。
反光、深色和粗糙表面,要看成像稳定性而不是只看材质名称
反光、深色和粗糙表面的选型判断,不应停留在材质名称上,而要看激光在关键面上是否稳定成线、点云是否闪烁或缺层。模具钢反光件、深色铸件或表面有焦灰、氧化皮的工件,现场处理方式通常包括清洁表面、调整曝光参数、改变扫描角度,必要时喷涂显像剂。AlphaScan S1在扫描前需要先对工件表面的标记点进行扫描,以确定工件的相对坐标和位置。
标记点粘贴在被扫描物体上,用于扫描仪定位。对于反光表面,操作者可以先在非关键区域扫描一小段,观察激光线是否连续、点云是否稳定,再决定是否需要表面处理。
电冰箱散热板挤压模具的检测是一个典型场景。这个模具的型腔工作带区域有豁口角度,长期高温高压生产后,金属流动冲刷会使豁口逐渐增大。型腔深窄,卡尺、塞规、深度尺的测头根本无法伸入内部。用AlphaScan扫描时,操作者需要把扫描头对准型腔开口,用深孔单线模式伸入窄缝采集豁口处的点云。模具钢表面有反光,扫描时要观察激光线在型腔壁上是否稳定,必要时调整角度或曝光。
扫描完成后,将数据与模具原始CAD模型或历史基准模型对齐,工程师可以从色谱图上直接看出豁口磨损的位置和偏差量,再据此进行定向修模,修复后再次扫描复验,确认精度回到公差带。
质量检测要能输出偏差位置、偏差方向和可追溯报告
质检方案是否合适,关键不在模型看起来是否光滑,而在扫描模型能否与CAD对齐并生成全尺寸偏差色谱、关键尺寸和检测报告。以汽车转向节为例,操作者采全复杂曲面、安装孔位和法兰面后,工程师把扫描数据与原始CAD模型进行比对,可以看到每个孔位和法兰面的偏差方向与偏差量。机加工件质检同样如此:轴类、法兰、壳体或模具件,扫描后与CAD模型一键比对,自动生成偏差色谱图和检测报告。
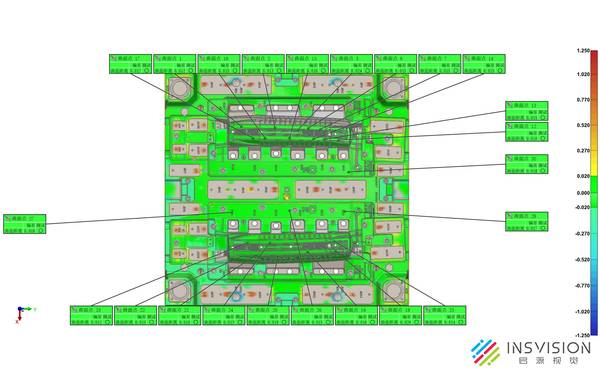
如果某个安装孔采得不全,偏差报告上就会出现一个数据缺失区域,工程师无法判断该孔是否合格,这时候必须回到工件旁补扫。
大型焊接件的质检报告更强调偏差集中区域的判断。V-Track扫描完成后,软件导出高精度STL格式网格模型,完整记录工件表面的几何形态。将该模型导入检测软件,与原始CAD数模执行智能对齐与全尺寸偏差计算,软件自动生成色谱偏差图,以颜色标识每个区域相对于理论模型的偏差量与偏差方向。工程师可以从全局分布看到加强筋、角焊缝和深腔区域的偏差集中情况,再结合焊接顺序、夹具定位等参数进行关联分析,定位变形成因。
每次扫描生成的STL数据和偏差分析报告均可归档,形成产品尺寸档案,用于批次质量统计和趋势预警。
逆向设计先看模型完整性,再看后处理软件能不能接住数据
逆向设计场景关注的是真实曲面、孔位、安装接口和空间关系是否完整,而不是只追求单点精度。以健身器材连接架为例,AlphaScan可以在几分钟内完成连接架扫描,生成高精度1:1点云模型,所有曲面、孔位、加强筋一目了然。设计者在逆向软件中可以直接从三维模型上读取安装倾角、对称度和平行度。有了真实点云作为底图,设计师不再需要凭经验估算轮廓,而是直接拟合轮廓、重构曲面,确保逆向出的CAD模型与实物吻合。
锻造砧块V型凹面的逆向和形变分析还需要考虑模型导出与格式转换。扫描完成后,将生成的三维模型与原始标准模型进行对比,分析形变、裂痕等差异情况。模型导出后,根据后续使用需求进行格式转换,使其能够在不同的软件和系统中顺利使用。这意味着选型时不仅要看扫描仪能否采到数据,还要确认扫描软件导出的格式能否被您现有的逆向设计或检测软件接住。如果格式不兼容,后续处理就会多一道转换工序,甚至丢失部分细节。
按工件最终用途选模式:贴点手持、深孔补扫或无标记跟踪
最终选型要看工件的最终用途来决定贴点手持、深孔补扫还是无标记跟踪。中小型复杂件、机加工件和模具可以优先评估AlphaScan:常规面用7条蓝色激光线的精密模式或高速模式快速采集,深腔窄缝用单线深孔模式补扫,依赖标记点建立坐标。AlphaScan S1和AlphaVista在扫描前都需要先扫描工件表面的标记点来确定相对坐标和位置。
数米级焊接件、船体、矿山设备等大件,如果重视整体拼接效率和少贴点,应评估V-Track光学跟踪方案;如果工件表面适合贴点且需要大幅面手持覆盖,可以评估AlphaVista。最终判断方案是否合适,最直接的方法是用一件典型工件扫描验证:看点云是否覆盖关键特征,偏差报告是否能回答质检问题,模型是否能进入逆向流程。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫