
铝合金压铸件首件全尺寸检测,怎样判断3D扫描设备能否稳定采到薄壁边缘、安装孔和复杂曲面?
启源视觉以AlphaScan说明铝合金压铸件首件全尺寸检测的设备判断方法:查看薄壁外缘点云是否连续、安装孔口是否闭合、深孔窄槽能否用单线补采,以及CAD偏差图能否定位具体孔、面和曲面。
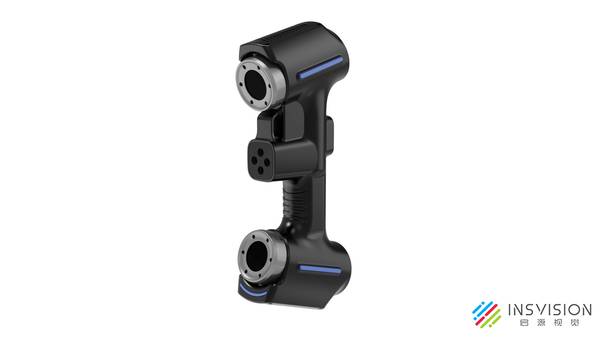
启源视觉AlphaScan三维扫描仪对铝合金压铸件首件全尺寸检测的作用,是让薄壁边缘、安装孔口和复杂曲面在扫描过程中直接形成连续、可拟合的点云,而不是等扫描结束后靠后期修补拼出数据。很多三维扫描仪标称精度很高,但面对压铸件上尖锐的薄壁边缘、细小的安装孔和起伏的复杂曲面时,点云往往在边缘处断裂、在孔口处缺失、在曲面交接处出现破洞。AlphaScan在这类检测中的判断标准很直接:沿着工件的薄壁外缘、安装孔口、法兰安装面和复杂曲面逐段扫过去,看软件里实时生成的点云是否连续,孔边是否形成闭合圆环,曲面是否完整到足以和CAD模型做比对。扫描仪采集的是工件表面的几何点云,它不会替操作者判断尺寸是否合格;操作者要做的,是在扫描过程中观察这些关键位置的点云质量,而不是等扫描结束后才去补找缺失区域。对压铸件首件检测来说,真正可靠的设备,是让薄壁边缘、安装孔和复杂曲面在点云中自然成形。
先看整个压铸件:单视角放不下,就按可见表面分区覆盖
判断设备能否覆盖整个压铸件,先要理解扫描幅面的含义。幅面指的是单个视角看得到的区域,不是设备一次能扫完的整件大小。AlphaScan S1和AlphaScan Elite S1的标准扫描区域为650mm×550mm,最大为1000mm×1000mm。一个边长放得下工件,不代表整个面放得下。操作者站在压铸件正面,单次视角通常只能看到朝向自己的那一面,背面的安装柱、被筋条遮挡的槽壁以及内腔入口都不在同一个视角内。
正确的做法是按可见表面分区扫描:先扫正面所有暴露的法兰面和加强筋,再翻转或调整工件角度扫背面,最后对槽壁和内腔入口单独补扫。每扫完一个区域,在软件里旋转点云,检查每个安装面、侧壁和内腔入口是否真的有数据,而不是只看屏幕上的点云总量。覆盖是否充分,取决于关键特征是否都形成了可识别的几何轮廓,而不是扫描时间长短。
薄壁边缘和安装孔:点云要形成可拟合的边线和孔圈
薄壁边缘和安装孔是压铸件首件检测中最容易出问题的位置。判断点云是否稳定采到,看三个地方:薄壁外缘是否连续而不是散碎的孤立点,安装孔口是否形成完整的圆环,孔壁是否有可测量的深度。如果孔口点云只看到半个圆弧,或者薄壁边缘的点云像虚线一样断断续续,说明这个位置没有被有效采集。AlphaScan可以快速捕捉复杂曲面、孔位和法兰面,扫描之后操作者应能从点云中拟合出孔中心、安装面和轮廓线。
具体做法是扫完一个孔口后,在软件里放大该区域,旋转点云观察孔壁内侧是否有数据,孔口圆环是否闭合。复杂曲面与加强筋的交接处也不能出现大面积破洞,否则后续与CAD比对时该区域会成为不可判读的盲区。点云的连续性是判断采集成功的第一标准,而不是点云绝对数量。
深腔、窄槽和高反光压铸面:用单线补采难进入的位置
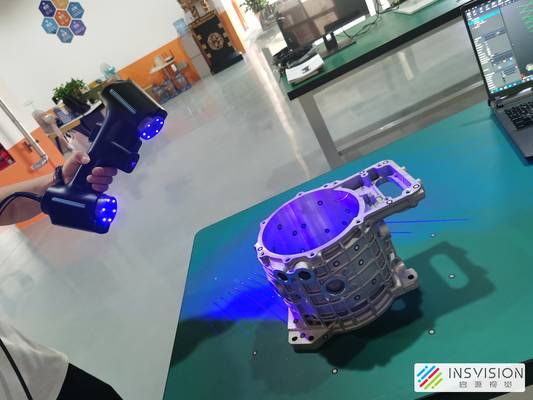
深腔、窄槽和高反光压铸面是大面扫描容易漏掉的区域。AlphaScan在这类位置的处理方式可以参考其扫描电冰箱散热板挤压模具的做法:26束交叉蓝色激光线用于整体快速取面,深孔单线扫描模式用于补采深腔、窄槽和孔内侧。压铸件上的深安装孔、被筋条遮挡的窄槽以及分型面附近的小圆角,往往需要操作者切换单线模式,将扫描头靠近工件,沿孔壁缓慢移动,把激光线送入大面扫描覆盖不到的位置。
扫描仪采集的是表面几何数据,操作者需要把单线补采得到的局部点云与整体数据对齐,再在软件里检查孔边、槽壁和局部角度偏差是否形成可测量的几何特征。不要用大面扫描的效果来替代局部验证:交叉激光可以快速铺满开放曲面,但深孔和窄槽的完整性只能靠单线模式确认。
翻面扫描:标志点放在公共平面,基准不能靠目测拼接
翻面扫描时,基准对齐的可靠性取决于标志点的布置,而不是扫描软件自动拼接的运气。AlphaScan贴点扫描的官方教程给出了明确原则:标志点应均匀粘贴且无规律,尽量贴在比较平整的地方;不要在重要结构或弯曲面上粘贴标志点;边缘或面积较小的地方可以使用小尺寸标志点;如果涉及正反拼接,需要在工件侧边公共平面粘贴至少4个以上标志点;不要使用损坏不完整的标志点。
对压铸件来说,侧边公共平面是翻面对齐的关键——正面扫描和背面扫描都必须能看到这些公共标志点,软件才能把两面的点云拼到同一坐标系下。扫描完成后,操作者应检查翻面后的法兰面、孔位和侧边轮廓是否在同一坐标下自然重合,如果出现明显的错位或分层,说明公共标志点数量不足或位置不当,需要重新布置后补扫。基准不能靠目测拼接,只能靠可重复识别的公共特征。
最终看CAD偏差:能定位到具体孔、面和曲面,才支持首件决策
最终能不能支持首件决策,要看CAD偏差图上能否定位到具体的孔、边、面和曲面。把扫描得到的完整网格或点云与原始CAD模型对齐后,软件会生成色谱偏差图。工程师要看的不只是一张花花绿绿的图,而是几个关键问题:薄壁外缘是否整体偏厚或偏薄,安装孔孔距和同轴度是否越界,复杂曲面是否在公差带内,法兰面是否存在倾斜或局部变形。
AlphaScan在汽车转向节检测中的用途是首件确认、过程抽检和异常复核,这套逻辑同样适用于铝合金压铸件:以孔位、法兰面和复杂曲面作为首件判读对象,逐项查看偏差方向和数值。扫描仪负责把表面几何数据采全,偏差分析和加工决策由工程师在软件中完成。只有当薄壁边缘、安装孔和复杂曲面在偏差图上都有明确的数值对应时,这份数据才足以支持首件全尺寸检测的结论。
结论:大面用交叉激光快速成形,孔腔和薄边用单线精细补采
判断一台三维扫描设备能否承担铝合金压铸件首件全尺寸检测,最终落在四个可执行的标准上:第一,设备能在真实压铸件上完成分区覆盖,每个安装面、侧壁和内腔入口都有点云;第二,薄壁边缘、孔口和深腔形成连续可拟合的点云,不是碎点和破洞;第三,翻面后通过侧边公共标志点稳定对齐,孔位和轮廓自然重合;第四,CAD偏差图上能定位到具体孔、边、安装面和曲面偏差。
整体曲面和法兰面适合用交叉激光快速采集,深孔、窄槽、薄边和小圆角应切换单线精细补采。AlphaScan在这两类采集之间切换时,操作者可以在软件中直接看到补采区域是否与整体数据融合。当这些判断在首件扫描中逐项通过时,扫描数据就具备了支撑尺寸偏差分析和加工决策的基础。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫