
3D扫描测量工件尺寸:怎样判断外形尺寸采全并用于尺寸核对
启源视觉介绍用三维扫描仪测量工件尺寸时,如何从外形边界、安装孔、曲面轮廓和加工余量判断点云是否完整清晰,并与CAD对齐后量取孔距、轮廓偏差和余量分布。
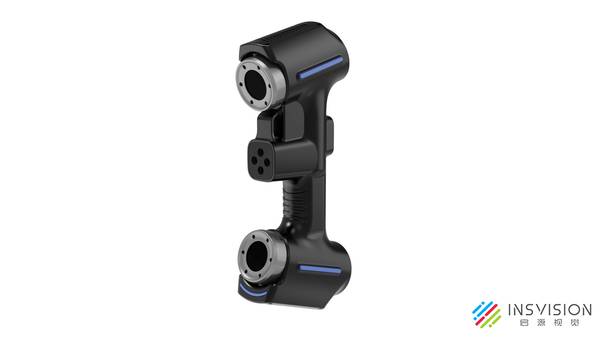
用3D扫描测量铝合金压铸件尺寸,关键不是设备能否生成一团看似完整的点云,而是外形边界、安装孔、曲面轮廓和加工余量这些部位是否真的采全、采清,并能被量取和比对。启源视觉三维扫描仪直接采集工件表面几何数据,操作者把零件放到设备前,按要复核的部位选择扫描方式,即可在点云中检查外缘是否连续、孔口是否清晰、型面是否完整、毛坯面与基准面是否同时进入数据。这些数据用于提取最大长宽、孔心坐标与孔距、曲面偏差以及余量厚度分布,再与图纸或CAD对照,判断哪些部位合格、哪些需要返工或调整工艺。判断一台设备适不适合手上的零件,首先要看它能否把这四类尺寸分别变成可判读的几何数据,而不是只看设备名称里有没有“三维扫描测量尺寸”这几个字。
先把零件上的尺寸分成四类
接手一个铝合金压铸件,可以先把它放在工作台上,按四类尺寸逐项过一遍。外形最大轮廓看零件最外侧的边界是否连续采到。压铸件外缘常有分型线、顶针痕迹或轻微飞边,扫描时如果只从一个角度取,边界容易断成几段;要确认的是点云里外缘线条是否连贯,能否直接提取出最大长宽和外形包络。安装孔位置看孔口、孔心和孔距。孔口边缘要清晰,不能因为孔壁反光或孔深导致点云在孔口处糊成一片;孔心位置要能从孔壁点云拟合出来,孔与孔之间的距离才能在数据里量得准。
曲面轮廓看型面是否完整无破洞。压铸件的大面、过渡圆弧和局部凸台,扫描后不应出现大片空白或明显台阶。加工余量看毛坯面与后续加工基准之间的余量层是否可量化。毛坯面本身粗糙,点云不需要光滑,但必须密到能看出余量厚薄的分布,而不是只有零星几个点。
视野和分辨率要对着工件大小与细部特征来判断
视野和分辨率要对着工件大小与细部特征判断,而不是只看设备标称的最大扫描范围。一个铝合金压铸件可能整体不大,但安装孔直径只有几毫米,孔边还有倒角,窄边宽度不到一毫米。如果单次视野只够覆盖整个零件,但点间距太大,孔边缘只采到两三个点,那么孔心位置和孔径都会不可靠。反过来,如果为了追求细节而把分辨率调得很高,单次视野又只能覆盖一小块区域,扫描一个中等尺寸压铸件就需要大量拼接,反而增加错位风险。
启源视觉三维扫描仪支持按工件大小和特征选择扫描范围与点距:单次视野应能覆盖工件本身或其一个稳定可拼接的区域,同时点云分辨率要足以还原孔边缘、分型线、曲面起伏和加工余量差异。扫描后立即放大点云,看安装孔口是否形成清晰的环形点带,分型线是否表现为一条可辨识的细密点列,毛坯面上的余量变化是否能在截面上看出厚度差异。
这些部位能直接量取,才说明分辨率和视野的搭配适合这个零件。
拼接方式决定大型或复杂压铸件能否完整采到
对于一次视野无法覆盖的铝合金压铸件,多视角扫描拼接是必须的,但拼接质量不能只看点云画面是否美观。判断拼接是否可靠,要看公共几何特征是否充足。一个外形圆滑、缺少棱边和孔位的区域,比一个带有安装孔、加强筋和分型线的区域更难拼准;转角和深腔两侧,因为一个视角只能看到一侧,拼接时容易出现错位。启源视觉三维扫描仪在扫描这类区域时,操作者先让设备在相邻视角之间保留足够多的公共特征,再观察拼接后边界与孔位是否错位。
具体做法是:扫描完一个角度后,不急着移开零件,而是转动到下一个角度,让两个视角共享同一组孔、棱边或曲面;扫描完成后,在软件里放大拼接缝两侧,看安装孔是否变成椭圆或重影,外形边界是否出现台阶。如果孔位和边界在拼接处保持单一、连续,说明这一块采全了;如果出现双线或错位,说明公共特征不够,需要补扫中间角度。
点云与CAD对齐后,尺寸偏差才有统一基准
点云采全之后,尺寸核对还需要一个统一的基准。铝合金压铸件通常以安装面、基准孔或工艺规定的定位特征作为对齐依据。扫描完成后,操作者将点云与设计CAD按这些基准对齐,而不是随意找一个面贴合。对齐后,外形边界可以看实际轮廓与名义轮廓的二维截面偏差,安装孔可以量孔心坐标和孔距,曲面轮廓可以看偏差色谱,加工余量可以看毛坯面与后续加工面之间的厚度分布。
启源视觉三维扫描仪采集的是表面几何数据,对齐和偏差计算由软件完成。操作者在这一步看到的不再是孤立的一团点,而是带基准的偏差结果:哪些孔位偏了、偏了多少,哪个曲面整体高出或低出,哪条边界在某个区段超差。
扫描结果怎样用于检测、返工和工艺改进
同一个扫描数据,不同用途的判读重点不同。检测时关注关键尺寸是否落在公差内,安装孔距、外形边界和曲面轮廓的偏差值是否超过图纸要求;返工时依据超差区域判断哪里需要修配或补加工,比如某个孔偏了是重新铰孔还是调整后续工序,某处余量不足是修毛坯还是改定位;工艺改进时通过壁厚、缩痕、曲面偏移和余量分布反推压铸或加工偏差,比如型面整体偏移可能指向模具磨损,局部余量波动可能指向压射参数或冷却不均。
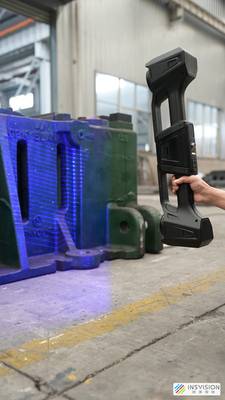
扫描完成后,工件还是那个工件,但负责人手里多了一套可以反复查看的几何数据:边界与孔位重在清晰取边,曲面重在完整型面,余量重在基准对齐和偏差量化。启源视觉三维扫描仪在这类铝合金压铸件上最终交付的,正是这样一份能让尺寸核对落到具体部位、具体数值的结果。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫