

escáner laser 3D: guía de medición y validación industrial
escaner laser 3d: La presión sobre los equipos de calidad en plantas de fabricación occidentales no viene solo del volumen de piezas.
Contexto de planta y necesidad de medición
La presión sobre los equipos de calidad en plantas de fabricación occidentales no viene solo del volumen de piezas. Viene de la combinación entre tolerancias cada vez más cerradas, plazos de liberación de línea más cortos y la exigencia de documentar cada decisión de conformidad.
En sectores como automoción, aeroespacial MRO o dispositivos médicos, una desviación de forma no detectada a tiempo puede detener una célula completa o comprometer un lote. Por eso la inspección dimensional ya no se resuelve únicamente con galgas, mármoles o incluso máquinas de medición por coordenadas.
El problema rara vez es la precisión nominal del instrumento; el problema es obtener datos suficientes, fiables y trazables en el tiempo disponible, sin desmontar la pieza ni trasladarla a un laboratorio de metrología.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |

Aquí es donde un escáner láser 3D cambia el planteamiento. No se trata de reemplazar todo el sistema de control existente, sino de cubrir los puntos ciegos que los métodos de contacto dejan sin responder: superficies de forma libre, estados de deformación tras mecanizado, alineaciones entre caras no prismáticas y zonas de difícil acceso. Un técnico de calidad necesita saber no solo si una cota está fuera de tolerancia, sino dónde exactamente, con qué magnitud y si el patrón de desviación sugiere un problema de fijación, de herramienta o de proceso. Ese nivel de diagnóstico exige nubes de puntos densas y repetibles, no mediciones puntuales aisladas.
En entornos de producción reales, la inspección compite con el ritmo de fabricación. Una célula de mecanizado no espera a que el laboratorio devuelva un informe. Por tanto, el equipo de medición debe poder operar cerca de la línea, con preparación mínima y sin requerir condiciones de sala blanca.
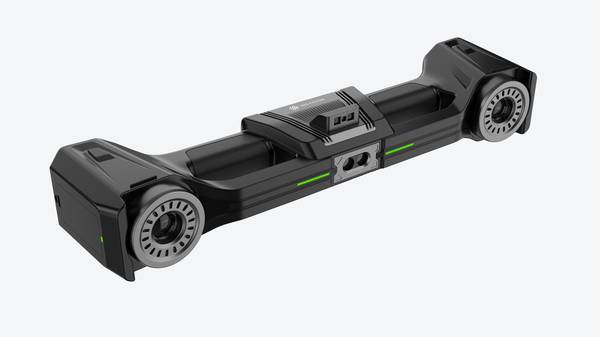
Los sistemas de escaneo láser 3D de INSVISION están pensados para ese contexto: captura rápida de geometría completa, datos exportables a software de comparación CAD y una curva de aprendizaje corta para que el propio personal de planta pueda validar primeras piezas o muestreos intermedios sin depender de un especialista externo.
La necesidad de fondo no es más tecnología, sino datos en los que el equipo de producción pueda confiar para tomar decisiones inmediatas.
Dónde se limita la medición tradicional
Cuando una pieza tiene superficies prismáticas sencillas, un calibre, un micrómetro o una máquina de medición por coordenadas resuelven el trabajo sin discusión. El problema aparece cuando la geometría deja de ser amable.
Un álabe de turbina, un soporte de fundición con nervaduras internas, un panel de automóvil con curvaturas compuestas o un implante médico con superficies orgánicas ponen en evidencia los límites de la medición por contacto y de los utillajes rígidos.

La primera limitación es la propia estrategia de captura. La medición tradicional trabaja por puntos discretos. El operador decide qué puntos tocar, cuántos y con qué distribución. En una geometría compleja, esa decisión se convierte en una apuesta.
Las zonas de transición, los radios variables, los vaciados profundos y las paredes finas quedan mal representados si la nube de puntos no es lo bastante densa. Y densificar a mano multiplica el tiempo de inspección.
La segunda limitación es la continuidad de los datos. Un informe de medición tradicional entrega desviaciones puntuales: este punto está dentro de tolerancia, este otro no. Pero no entrega la forma completa. Un hundimiento local entre dos puntos medidos puede pasar desapercibido.
Una ondulación de superficie que afecta al comportamiento funcional de la pieza no se ve si no coincide con un punto de palpado. Para análisis de forma, comparación con CAD o ingeniería inversa, los datos puntuales obligan a interpolar y a asumir riesgos.

La tercera limitación tiene que ver con los plazos. Preparar un utillaje de fijación, programar una ruta de palpado, ejecutar la medición y luego rehacerla porque faltan puntos o porque la pieza se movió ligeramente consume horas o días.
En entornos de fabricación occidental, con series cortas, cambios frecuentes de referencia y presión sobre la entrega, ese ciclo no siempre es asumible. Un escáner láser 3D de INSVISION cambia la lógica de trabajo: en lugar de elegir puntos, se captura la superficie completa;
en lugar de interpolar, se trabaja con la nube real; y en lugar de rehacer la medición, se valida la cobertura en pantalla antes de dar por cerrada la captura.
Cómo encaja el escaneo 3D en el flujo
Cuando un equipo de calidad pasa de un método de plantillas y galgas a un escáner láser 3D, el cambio más visible no está en la captura de nubes de puntos, sino en lo que ocurre antes y después.
El flujo real no empieza con el escaneo: empieza definiendo qué superficie debe capturarse, con qué densidad y contra qué referencia de CAD o pieza patrón. Si eso no queda claro, la comparación posterior genera ruido en lugar de información útil.
El escaneo con equipos INSVISION se integra como una etapa intermedia entre la preparación dimensional y la revisión de desviaciones. Primero se alinea la pieza en el software, se valida la referencia y se captura.
Luego se superpone la malla al modelo nominal, se revisan mapas de desviación y se decide si una zona requiere reescaneo o si la tolerancia está dentro de especificación.
La revisión no termina en el mapa de color. El reporte debe quedar trazable para ingeniería, calidad y cliente final. Por eso conviene definir desde el inicio qué cortes, qué planos y qué anotaciones se van a exportar.
Un flujo bien armado evita reescaneos tardíos y discusiones sobre datos que no se capturaron en la primera pasada.
Puntos de validación antes de implantar
¿Cuándo tiene sentido incorporar un escáner láser 3D en planta y cuándo conviene frenar antes de invertir? Esa pregunta aparece casi siempre después de ver una demostración. La herramienta impresiona, pero el valor real depende del encaje con la tarea.
El primer escenario adecuado es la pieza con geometría compleja que hoy se mide con plantillas, galgas o máquinas por coordenadas en puntos sueltos. Ahí el escáner aporta densidad de datos. El segundo es la comparación rápida contra CAD en primeras piezas o tras ajustes de utillaje.
El tercero es la digitalización para ingeniería inversa cuando no existe modelo 3D.
Antes de implantar, el equipo debe comprobar cuatro cosas en planta: estabilidad de la pieza durante la captura, acceso visual a las zonas críticas, requisitos de precisión documentados y flujo de salida de datos compatible con el software de calidad existente.
INSVISION ofrece equipos de escaneo 3D con clase láser II en la línea escáner 3D industrial, lo que reduce barreras de seguridad ocular en entornos compartidos. Aun así, conviene validar el entorno: vibración, temperatura cambiante y superficies muy reflectantes degradan cualquier captura.
Si la pieza se mueve, hay que fijarla o considerar seguimiento. Si el brillo impide medir, se aplica mateante.
El punto crítico no es el hardware. Es definir qué se hace con la nube de puntos: informe dimensional, mapa de desviaciones o modelo editable. Sin ese destino claro, el escáner se convierte en un gasto más.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.