

Escáner 3D portátil para inspección dimensional en planta sin detener la línea
Medición portátil junto a la línea para piezas complejas y utillajes con un escáner 3D portátil. Datos fiables y exportables sin sala metrológica.
Contexto de planta y necesidad de medición
La presión sobre los departamentos de calidad ha cambiado de forma silenciosa pero profunda. En plantas de automoción, aeroespacial o bienes de equipo, ya no se discute si conviene digitalizar la inspección dimensional; se discute cómo hacerlo sin detener la línea y sin depender de una sala de metrología saturada.
Los ciclos de producción son más cortos, los lotes más variados y las tolerancias más exigentes. Un utillaje que se desgasta, una primera pieza que llega con desviaciones o un proveedor que cambia un proceso de fundición generan dudas que los calibres tradicionales no siempre resuelven con rapidez.
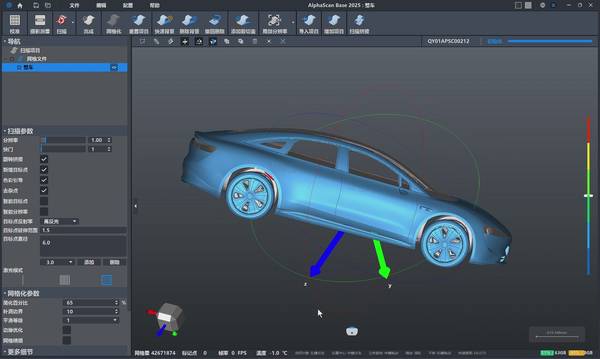
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — La presión sobre los departamentos de calidad ha cambiado de forma silenciosa pero profunda.
- Dónde se limita la medición tradicional — Existe una creencia bastante extendida en talleres y plantas de producción: si una pieza se puede tocar, se puede medir con…
- Cómo encaja el escaneo 3D en el flujo — Cuando un equipo de calidad pasa de la inspección por contacto a un escáner 3D portátil, el cambio más visible no está en el…
- Puntos de validación antes de implantar — Antes de incorporar un escáner 3D portátil al flujo de calidad, conviene diferenciar dos momentos: el estado actual, donde el…
Ahí es donde un escáner 3D portátil cambia la conversación. No sustituye a la MMC en todos los casos, pero permite llevar la medición al punto donde aparece el problema. El equipo de calidad necesita datos fiables, repetibles y exportables a software de comparación CAD o de ingeniería inversa.
INSVISION trabaja precisamente en esa franja: equipos que los propios equipos de planta pueden integrar en su flujo de inspección, sin externalizar la captura ni perder el control del dato. La necesidad ya no es solo medir; es medir antes de que el defecto se propague.
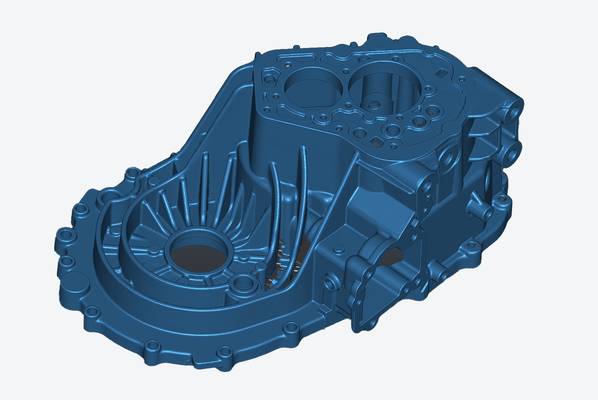
Dónde se limita la medición tradicional
Existe una creencia bastante extendida en talleres y plantas de producción: si una pieza se puede tocar, se puede medir con herramientas convencionales. El problema es que esa lógica se desmorona en cuanto la geometría deja de ser prismática o accesible.
Un calibre, un micrómetro o una máquina de medición por coordenadas funcionan bien cuando el punto a medir está definido, es alcanzable y puede aislarse del conjunto. Pero buena parte del trabajo industrial real no cumple esas condiciones.
Superficies de forma libre, cavidades profundas, radios de transición, desgaste interno o piezas con nervaduras y socavados obligan a tomar decisiones de compromiso: medir menos puntos, aceptar zonas sin datos o dedicar horas a preparar utillajes que solo sirven para una referencia.
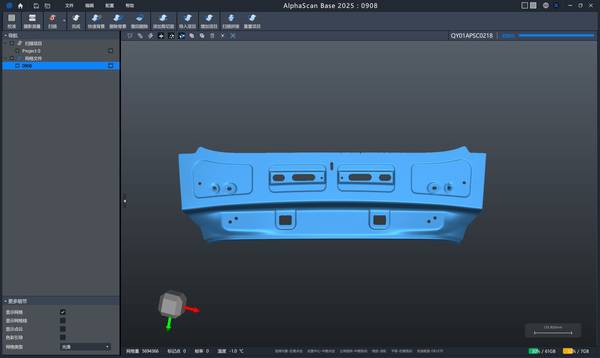
La medición tradicional también impone una discontinuidad incómoda. Cada punto capturado es una isla. Entre punto y punto queda un vacío que el software interpreta por interpolación o que directamente se ignora.
En una geometría compleja, ese vacío es donde suelen esconderse las desviaciones que después aparecen en el montaje final o en la devolución del cliente. No es que el instrumento mida mal; es que la estrategia de muestreo no puede representar la totalidad de la forma.
Y cuando se intenta compensar aumentando la densidad de puntos, el tiempo de inspección se dispara. El tercer límite es el plazo. La medición tradicional, bien hecha, es lenta. Requiere fijar la pieza, alinear, definir planos, medir, registrar y repetir.
Si el lote es pequeño o el utillaje cambia, el coste por dato se vuelve desproporcionado. Un escáner 3D portátil no elimina la metrología clásica, pero sí cambia la ecuación en estos tres frentes: captura la forma completa, genera una nube de puntos continua y reduce drásticamente el tiempo de adquisición.
Equipos como los de INSVISION permiten que el equipo de calidad integre la digitalización dentro de un flujo de trabajo existente, sin externalizar la inspección ni depender de entregables de terceros. La clave está en entender que la limitación no es de la pieza, sino del método.
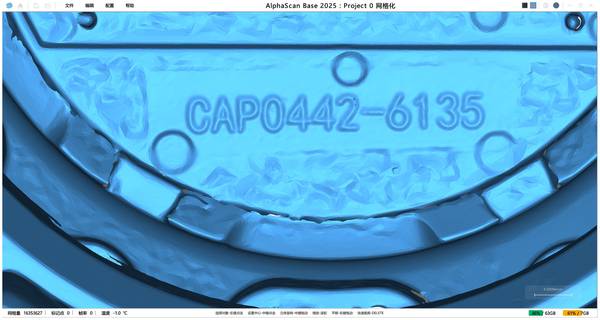
Cómo encaja el escaneo 3D en el flujo
Cuando un equipo de calidad pasa de la inspección por contacto a un escáner 3D portátil, el cambio más visible no está en el equipo, sino en el orden del trabajo. Con un calibre, un reloj comparador o una máquina de medición por coordenadas, primero se decide qué cotas verificar y después se mide.
Con escaneo, primero se captura la geometría completa y después se decide qué comparar, qué revisar y qué documentar. Ese cambio de secuencia obliga a pensar el flujo completo: captura, alineación, comparación, revisión de desviaciones y reporte.
El escáner 3D portátil no sustituye una hoja de control dimensional. La complementa. En una primera pieza, el operador escanea la superficie, alinea la nube de puntos con el CAD nominal y obtiene un mapa de desviaciones. Sobre ese mapa se seleccionan las zonas críticas, se extraen cotas y se generan informes.
La ventaja práctica es que, si después aparece una duda sobre una zona que no estaba prevista en el plan inicial, no hay que volver a medir: los datos ya están capturados.
En producción seriada, el flujo cambia menos de lo que parece. Se escanea la pieza, se alinea con el modelo de referencia y se aplica la misma plantilla de comparación en cada unidad. El resultado es un informe repetible, con criterios iguales para todas las piezas.
Esto es especialmente útil cuando el control no depende de un único operador o cuando se comparan piezas producidas en turnos distintos.
También hay que entender los límites. Un escáner 3D portátil no mide mejor un diámetro interior profundo que un calibre adecuado, ni sustituye un rugosímetro.
Su valor aparece cuando la forma es compleja, cuando hay superficies libres o cuando se necesita documentar la desviación global de una pieza, no solo unas cuantas cotas. Por eso, en muchas plantas convive con los instrumentos tradicionales: cada uno entra donde tiene sentido.
El software es la parte que conecta el escaneo con el flujo real de calidad. Ahí se define la alineación, se aplican tolerancias, se generan mapas de color y se exportan reportes. Sin esa etapa, el escaneo queda como una nube de puntos sin criterio de aceptación.
Con ella, el escáner 3D portátil se vuelve una herramienta de inspección, no solo de captura.
INSVISION orienta sus equipos a este tipo de integración. La idea no es entregar un escáner aislado, sino permitir que los equipos de inspección, comparación con CAD y control dimensional trabajen sobre los mismos datos.
En aplicaciones de automoción, moldes o mecanizado, el flujo tiende a repetirse: escanear, comparar, revisar y reportar. El escáner 3D portátil funciona bien cuando ese ciclo es claro y cuando el software permite dejar trazabilidad de cada decisión.
Puntos de validación antes de implantar
Antes de incorporar un escáner 3D portátil al flujo de calidad, conviene diferenciar dos momentos: el estado actual, donde el equipo de metrología depende de galgas, plantillas o máquinas fijas, y el estado posterior, donde la digitalización se realiza junto a la línea o directamente sobre la pieza montada.
El salto no consiste solo en sustituir una herramienta por otra, sino en validar si el entorno de planta permite aprovechar la portabilidad sin sacrificar repetibilidad.
El equipo debe comprobar primero la estabilidad del área de escaneo: vibraciones de prensas o manipuladores, cambios bruscos de iluminación y polvo en suspensión afectan más a un sistema portátil que a uno instalado en sala metrológica.
Segundo, conviene definir el tamaño máximo del objeto y la distancia de trabajo disponible. Si la pieza supera esos límites, habrá que planificar múltiples estaciones o recurrir a referencias adhesivas.
Tercero, el equipo debe verificar cómo se alinearán las nubes de puntos cuando la pieza no pueda moverse. En aplicaciones de automoción y utillaje, el tracker facilita el registro sin pegar marcadores sobre superficies críticas.
Cuarto, la precisión declarada —hasta 0,020 mm en escáner y 0,025 mm en tracker— debe contrastarse con la tolerancia real del plano. Si el dibujo exige ±0,05 mm, el sistema trabaja con margen; si exige ±0,01 mm, habrá que evaluar si la medición portátil es la vía correcta o si se requiere control adicional.
Finalmente, conviene validar la compatibilidad del software con los formatos CAD y los informes que ya utiliza calidad. La implantación tiene sentido cuando el equipo de planta puede repetir el procedimiento sin depender de un especialista externo en cada lote.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.