

Scanner 3D industriel: mesure fiable directement en atelier
Découvrez comment le scanner 3D industriel répond aux contraintes réelles des ateliers pour un contrôle dimensionnel rapide et fiable.
Contexte d’atelier et besoins de mesure
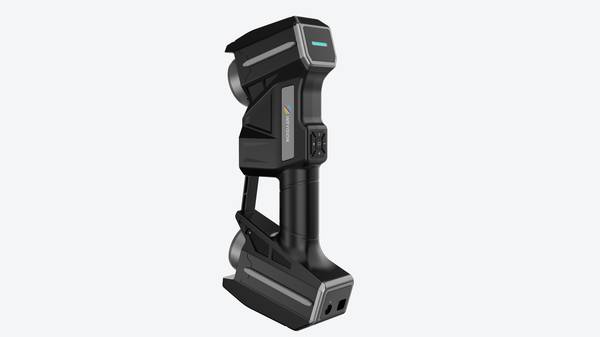
Contexte d’atelier et besoins de mesure
L’arrivée des scanners 3D industriels ne s’est pas faite dans des laboratoires climatisés. Elle s’est imposée directement dans les ateliers, là où les pièces sortent de presse, de fraisage ou de soudure avec des températures variables, des vibrations ambiantes et des délais serrés.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
C’est précisément dans ce contexte que les exigences de mesure deviennent critiques. Un contrôle qui prend trop de temps bloque la production ; une donnée peu fiable envoie des pièces douteuses vers l’assemblage ou, pire, vers le client.
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — L’arrivée des scanners 3D industriels ne s’est pas faite dans des laboratoires climatisés.
- Limites des méthodes de mesure classiques — Le passage à la numérisation 3D dans l’industrie ne relève pas d’un simple effet de mode.
- Intégration du scan 3D dans le flux de travail — Dans un atelier, l’enchaînement réel ne commence pas par le scanner, mais par la pièce à contrôler.
- Points de validation avant déploiement — Avant d’intégrer un scanner 3D industriel dans une ligne de contrôle, la différence se joue rarement sur la fiche technique seule.
Dans beaucoup d’usines occidentales, la pression vient de deux côtés. D’une part, les normes type ISO ou ASME imposent des tolérances plus strictes et une traçabilité des contrôles. D’autre part, les équipes qualité doivent absorber des cadences plus élevées sans multiplier les effectifs.
Le pied à coulisse et le micromètre restent utiles, mais ils ne couvrent ni les surfaces complexes ni les défauts de forme globale. Les machines à mesurer tridimensionnelles offrent une précision élevée, mais elles imposent des cycles longs, un environnement stable et des opérateurs formés.
Le besoin réel, sur le terrain, se résume souvent à ceci : obtenir rapidement une géométrie complète, exploitable dans un logiciel de comparaison CAO ou de rétro-ingénierie, sans sortir la pièce de l’atelier.
Les solutions de numérisation doivent donc composer avec les contraintes du site — éclairage irrégulier, surfaces brillantes, accès limité autour de la pièce — tout en fournissant des nuages de points exploitables par les services méthodes ou qualité.
INSVISION aborde ce problème par une approche orientée tâche de mesure : la question n’est pas seulement la résolution du capteur, mais la capacité à produire des données fiables dans des conditions réelles.
Les systèmes de la gamme industrielle d’INSVISION sont conçus pour s’intégrer dans des flux existants, que la pièce soit posée sur un marbre, maintenue dans un montage ou encore fixée sur la machine.
L’intérêt pour un atelier n’est pas de remplacer tous les instruments, mais de disposer d’une source de données géométriques rapide, répétable et suffisamment dense pour alimenter les analyses de conformité, les rapports de déviation ou les dossiers de premier article.
Cette évolution se traduit aussi dans l’organisation du contrôle. Au lieu d’attendre qu’un technicien mesure dix cotes avec un bras de mesure, l’équipe peut numériser la zone complète puis extraire les cotes demandées dans le logiciel.
Le gain ne vient pas seulement du temps de mesure, mais de la possibilité de rejouer une analyse sans retourner sur la pièce. Dans un contexte de production tendue, cette souplesse change la manière dont les non-conformités sont traitées et documentées.

Limites des méthodes de mesure classiques
Le passage à la numérisation 3D dans l’industrie ne relève pas d’un simple effet de mode. Pendant des décennies, les services qualité et les bureaux d’études ont bâti leurs processus de contrôle sur des outils dont la logique reste fondamentalement linéaire : mesurer un point, relever une cote, comparer à un plan, recommencer. Cette approche fonctionne tant que la pièce reste simple et que le nombre de cotes à contrôler demeure raisonnable. Elle atteint ses limites dès que la géométrie se complexifie, que les cadences augmentent, ou que l’on cherche à comprendre non plus quelques écarts ponctuels, mais la déformation globale d’une surface.
Les géométries complexes constituent le premier écueil. Une aube de turbine, un carter de boîte de vitesses, un moule d’injection avec ses nervures et contre-dépouilles : sur ce type de pièces, une machine à mesurer tridimensionnelle classique ne peut prélever qu’un nombre limité de points.
Le palpage s’effectue selon des trajectoires prédéfinies, souvent longues à programmer, et chaque point acquis ne renseigne que sur une coordonnée locale. Entre deux points palpés, la forme réelle reste inconnue.
Or c’est précisément dans ces zones non mesurées que se cachent les défauts critiques : une ondulation de surface, un affaissement local, une dissymétrie d’usinage. Le contrôle devient alors un compromis entre temps de mesure et densité d’information, compromis rarement favorable à la qualité.
Le deuxième problème, moins visible mais tout aussi structurant, concerne les ruptures de données. Les méthodes classiques produisent des résultats fragmentés : un nuage de points épars, un tableau de cotes, un rapport de contrôle par prélèvement.
Ces données ne permettent pas de reconstituer une image continue de la pièce. Pour une analyse de déformation, une rétroconception ou une comparaison avec le modèle nominal, cette fragmentation oblige à interpoler, à extrapoler, à supposer.
L’ingénieur qualité se retrouve à prendre des décisions sur la base d’une information partielle, avec le risque assumé de laisser passer un défaut situé entre deux points de mesure.
Les délais, enfin, pèsent lourd dans les environnements de production modernes. Programmer un cycle de palpage complet sur une pièce complexe peut prendre plusieurs heures, parfois davantage si la pièce n’a jamais été mesurée.
Pendant ce temps, la ligne de production attend, le lot est bloqué, les délais de livraison se tendent. Dans l’automobile, l’aéronautique ou le médical, où les cadences sont serrées et les exigences de traçabilité élevées, ce temps mort devient rapidement intenable.
Les équipes se retrouvent à choisir entre contrôler moins de pièces ou accepter des boucles de validation plus longues, deux options qui fragilisent la maîtrise du procédé.
Face à ces contraintes, le scanner 3D industriel change la donne. En capturant des millions de points en quelques secondes, il restitue la surface complète de la pièce, y compris dans les zones difficiles d’accès.
Un scanner comme ceux proposés par INSVISION permet d’obtenir une représentation dense et continue de la géométrie, exploitable directement pour la comparaison au modèle nominal, l’analyse de déformation ou la rétroconception. La donnée n’est plus un échantillon, mais une cartographie.
Cette continuité d’information réduit les angles morts du contrôle classique et accélère considérablement la boucle de validation, sans sacrifier la densité de mesure.
Intégration du scan 3D dans le flux de travail
Dans un atelier, l’enchaînement réel ne commence pas par le scanner, mais par la pièce à contrôler. Une fois la référence CAO chargée ou un scan maître créé, l’opérateur positionne la pièce, lance l’acquisition et obtient un maillage exploitable en quelques minutes.
Ce maillage ne sert à rien seul : il doit être aligné sur la référence, comparé, puis traduit en décision.
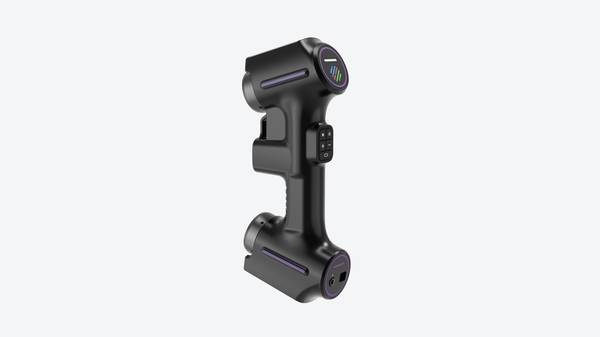
Avec un scanner 3D industriel INSVISION, cette séquence reste linéaire. Le scan brut est importé dans le logiciel de métrologie, aligné par best-fit ou par repères, puis comparé au modèle nominal. Les écarts apparaissent sous forme de cartographie de déviations, directement interprétable par le service qualité.
La revue se fait sur poste ou en réunion technique, sans attendre un rapport de laboratoire externe. Le rapport final, exporté en PDF ou en CSV, reprend les points mesurés, les tolérances appliquées et les hors-cotes éventuels.
Pour une petite série de pièces de fonderie ou un contrôle de premier article, ce flux évite les allers-retours entre la métrologie traditionnelle et l’atelier. L’important n’est pas la rapidité du scan, mais la continuité entre acquisition, comparaison et décision qualité.
Points de validation avant déploiement
Avant d’intégrer un scanner 3D industriel dans une ligne de contrôle, la différence se joue rarement sur la fiche technique seule. Elle se joue sur la manière dont l’équipement s’adapte aux contraintes réelles du poste.
Un scanner qui fonctionne parfaitement en laboratoire peut se révéler inadapté en atelier si la pièce bouge, si la lumière varie ou si l’opérateur ne dispose pas d’un accès stable.
Les cas les mieux adaptés concernent généralement les pièces de taille petite à moyenne, dont la géométrie complexe rend le contrôle par gabarit ou machine à mesurer lent et partiel.
Les applications de rétro-ingénierie, de comparaison CAO et de contrôle dimensionnel sur des surfaces organiques ou usinées entrent dans ce périmètre. À l’inverse, les pièces très grandes, souples ou fortement réfléchissantes nécessitent une validation préalable plus poussée.
Sur site, plusieurs éléments doivent être vérifiés avant de valider le déploiement. La stabilité de la pièce pendant l’acquisition est le premier point : un support rigide reste indispensable pour éviter les micro-mouvements.
Ensuite, l’état de surface : les zones brillantes ou noires exigent souvent une préparation, voire un poudrage. L’environnement lumineux et les vibrations environnantes influencent directement la répétabilité des mesures.
Enfin, le flux de données doit être anticipé : format de sortie compatible avec le logiciel de contrôle, temps de traitement, compétence de l’opérateur.

La validation finale ne porte pas sur le scanner seul, mais sur la chaîne complète pièce-support-environnement-logiciel.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.