

Escaneamento 3D para eliminar gargalos de inspeção dimensional industrial
Supere filas na qualidade e retrabalho com escaneamento 3D. Captura completa de superfícies, inspeção mais rápida e dados integrados ao processo.
Gargalos de inspeção tradicional que impactam prazos e custos de produção
Quando a inspeção depende de gabaritos dedicados, máquinas de medir por coordenadas saturadas ou verificações manuais com instrumentos convencionais, o ritmo da produção passa a ser ditado pela capacidade de medição, não pela capacidade de usinagem ou montagem.
Em peças com geometria complexa — superfícies de forma livre, regiões de difícil acesso ou tolerâncias apertadas de perfil e posição — a coleta de dados pode consumir horas, enquanto a máquina-ferramenta já está liberada para o próximo lote.

Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Gargalos de inspeção tradicional que impactam…: Quando a inspeção depende de gabaritos dedicados, máquinas de medir por coordenadas saturadas ou verificações…
- Preparação de posto para escaneamento 3D alinhado a…: A preparação do posto define se o escaneamento 3D será confiável ou apenas mais uma etapa demorada no chão de fá…
- Trajetória de varredura e fluxo de transferência de…: O operador no posto de trabalho define a trajetória de varredura antes mesmo de ligar o equipamento.
Esse descompasso gera filas na qualidade, atrasa a inspeção de primeira peça e empurra a detecção de desvios para etapas tardias.
O resultado aparece nos indicadores que a gestão enxuta acompanha de perto: retrabalho, sucateamento, horas extras de metrologia e dificuldade para sustentar a cadência de entrega prometida ao cliente.
Há ainda a dependência de profissionais altamente especializados. Programar rotinas de medição, interpretar relatórios de desvio e operar equipamentos de alta precisão exige treinamento longo.
Quando esse conhecimento fica concentrado em poucas pessoas, qualquer ausência ou rotatividade interrompe o fluxo de liberação dimensional.
Outro gargalo menos visível, porém igualmente custoso, está na troca de informações. Relatórios em formatos proprietários, planilhas avulsas e registros fotográficos dispersos dificultam o alinhamento entre produção, qualidade e cliente.
Uma não conformidade identificada na inspeção final frequentemente precisa ser rastreada manualmente até a operação de origem, consumindo tempo de engenharia e atrasando a resposta ao cliente.
Em setores como automotivo OEM, MRO aeroespacial, dispositivos médicos e energia, onde a rastreabilidade dimensional é requisito contratual e regulatório, essa fragmentação de dados se converte diretamente em custo de qualidade e risco de auditoria.
A transição para o escaneamento 3D muda esse cenário porque ataca o problema na origem: em vez de medir alguns pontos discretos, captura-se a superfície inteira da peça em uma única aquisição.
A comparação com o modelo nominal passa a ocorrer em software, com mapas de desvio que qualquer engenheiro ou inspetor consegue interpretar visualmente.
A dependência de rotinas de medição complexas diminui, e o dado dimensional se torna um ativo digital compartilhável entre estações de trabalho, turnos e até plantas diferentes.
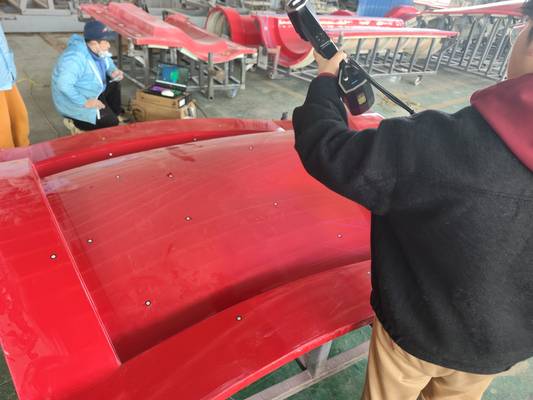
Para operações que buscam consistência de entrega e redução de custos da não qualidade, o gargalo de inspeção deixa de ser um ponto cego e passa a ser uma etapa gerenciável com dados objetivos.
Preparação de posto para escaneamento 3D alinhado a normas ISO e ASME
A preparação do posto define se o escaneamento 3D será confiável ou apenas mais uma etapa demorada no chão de fábrica. O ponto central é simples: superfícies reflexivas, transparentes ou escuras geram dados ruins.
Antes de ligar o equipamento, vale aplicar uma camada fina e removível de pó revelador nas regiões problemáticas. Isso estabiliza a leitura sem alterar tolerâncias dimensionais críticas.
Em seguida, fixe a peça em base rígida ou dispositivo de inspeção. Vibração de linhas contínuas compromete a repetibilidade. Para peças grandes, marque pontos de referência adesivos e mantenha distância constante do sensor.
A configuração do scanner INSVISION permite ajustar brilho e exposição por região, o que reduz retrabalho quando há variação de acabamento superficial na mesma peça.
Integre a atividade à rotina existente. Em células dedicadas, padronize a sequência de captura com apoio de gabaritos visuais. Em linhas em movimento, acione o escaneamento por gatilho externo ou sensor de presença, evitando paradas não planejadas. A inspeção de primeira peça e o comparativo CAD são aplicações diretas.
O operador deve registrar no sistema a ordem de serviço, o lote e o desvio encontrado. Esse vínculo entre dado geométrico e rastreabilidade de produção atende auditorias ISO e ASME sem gerar planilhas paralelas.
O valor operacional aparece quando o posto deixa de ser um laboratório isolado e passa a funcionar como ponto de coleta dentro do fluxo produtivo.
Trajetória de varredura e fluxo de transferência de dados entre equipes
O operador no posto de trabalho define a trajetória de varredura antes mesmo de ligar o equipamento. Ele observa a geometria da peça, identifica reentrâncias, furos, superfícies espelhadas e regiões de difícil acesso.
Em uma peça fundida com paredes finas, por exemplo, a sequência de passes precisa cobrir primeiro as áreas de acoplamento, depois as nervuras e por último os contornos externos. Não existe receita única — o caminho do scanner acompanha o formato do componente e os requisitos de inspeção indicados no desenho técnico.
Cada passada gera uma nuvem de pontos que vai sendo registrada em tempo real. O software organiza esses dados por orientação, permitindo que o operador identifique lacunas de cobertura ainda na bancada. Se uma região ficou mal capturada, ele refaz apenas aquele trecho, sem reiniciar todo o trabalho.
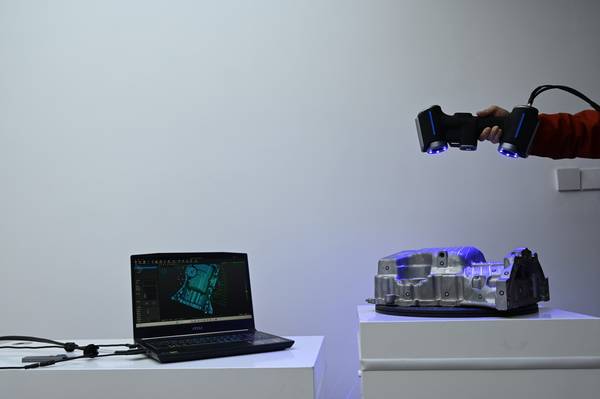
O fluxo de transferência muda a dinâmica entre produção e qualidade. Em vez de aguardar a peça ser liberada para a sala de medição, o analista recebe a nuvem de pontos assim que a varredura é concluída. Os arquivos são armazenados em diretórios padronizados, com identificação de lote, turno e ordem de produção.
O analista abre o projeto, executa a comparação com o CAD de referência e devolve o laudo para o posto.
Essa sequência reduz o tempo morto entre coleta e análise. O operador não precisa interpretar mapas de desvio — ele recebe indicações objetivas de conformidade ou necessidade de ajuste.
Quando a equipe de qualidade identifica uma tendência de variação em determinada região, a informação volta para o posto e o operador ajusta o processo antes que novas peças sejam produzidas fora de tolerância.
As soluções da INSVISION suportam integração com fluxos de trabalho digitais já implementados nas fábricas. O dado coletado no chão de fábrica alimenta os mesmos repositórios usados pelo sistema de gestão da qualidade, sem criar ilhas de informação.
Para fábricas que trabalham com rastreabilidade por lote, o vínculo entre nuvem de pontos, ordem de produção e laudo de inspeção fica registrado automaticamente, permitindo auditorias mais rápidas e respostas mais precisas a não conformidades de campo.
Processamento de nuvem de pontos e análise de desvios em equipe
O valor do escaneamento 3D não está apenas na captura da geometria, mas no que acontece depois que a nuvem de pontos entra no fluxo de trabalho da equipe de qualidade. O processamento bem estruturado é o que transforma dados brutos em decisão de engenharia.
Sem essa etapa organizada, o levantamento dimensional gera mais perguntas do que respostas — e a inspeção perde credibilidade junto à produção.
A sequência começa com o tratamento da nuvem de pontos. A equipe interna de qualidade realiza a limpeza de ruídos, remoção de elementos indesejados do entorno e o alinhamento inicial da malha com o sistema de coordenadas de referência. Esse trabalho de preparação define a confiabilidade de toda a análise posterior.
Pontos mal removidos ou alinhamentos imprecisos comprometem o mapa de desvios antes mesmo da primeira comparação com o modelo CAD.
Na etapa seguinte, a nuvem processada é sobreposta ao modelo nominal. A comparação com CAD permite identificar variações dimensionais por região da peça, evidenciando zonas críticas que exigem atenção.
O mapa de desvios gerado nessa fase funciona como um retrato térmico da conformidade geométrica: áreas dentro da tolerância aparecem visualmente distintas das regiões que ultrapassam os limites especificados.
Para a equipe de qualidade, essa leitura visual acelera a triagem inicial e direciona o olhar técnico para onde realmente importa.
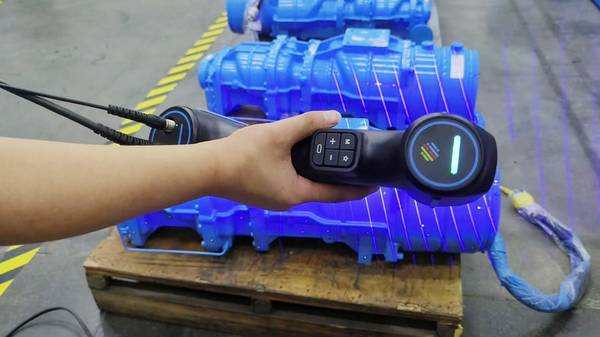
A análise de desvios em equipe é onde o fluxo digital mostra sua maior contribuição operacional. Cada ponto analisado fica registrado com sua posição, magnitude do desvio e referência ao critério de tolerância aplicável.
Não há espaço para interpretações ambíguas do tipo “parece que está fora” ou “na última medição deu algo diferente”. O registro claro de cada exceção permite que engenheiros de qualidade, produção e ferramentaria discutam sobre a mesma base de dados, com o mesmo histórico e os mesmos critérios.
Quando surge uma não conformidade, a revisão de exceções deixa de ser uma busca por culpados e passa a ser uma análise de causas. A equipe consegue isolar a região problemática, verificar a repetibilidade do desvio em múltiplas peças e correlacionar o resultado com parâmetros de processo.
Essa rastreabilidade reduz o tempo gasto em reuniões de alinhamento e evita retrabalho causado por decisões tomadas com informação incompleta.
As ferramentas associadas às soluções da INSVISION suportam esse fluxo completo de inspeção, comparação com CAD e engenharia reversa, conforme a necessidade de cada projeto.
Quando a equipe de qualidade domina o processamento da nuvem de pontos e a leitura dos mapas de desvios, o escaneamento 3D deixa de ser um recurso eventual e passa a integrar a rotina de liberação dimensional.
A decisão sobre aprovar, segregar ou recuperar uma peça ganha velocidade sem perder o rigor técnico que o setor industrial exige.
Revisão de compatibilidade de saída com requisitos de clientes regulamentados
Muita gente assume que o problema do escaneamento 3D termina quando a nuvem de pontos fica pronta. Na prática, em setores regulamentados, é exatamente aí que começam as dificuldades. O cliente não quer saber apenas se a peça foi medida;
ele precisa receber arquivos e relatórios que se encaixem no fluxo de aprovação dele, sem conversões manuais, sem reinterpretação de dados e sem lacunas de rastreabilidade.
Equipamentos como os scanners industriais da INSVISION entregam resultados que podem ser formatados para atender a exigências específicas de documentação técnica.
Isso significa gerar relatórios de inspeção com mapas de desvio, comparações com o modelo nominal e indicações de tolerância geométrica em formatos que as equipes de qualidade dos clientes conseguem abrir, validar e arquivar sem retrabalho.
O ponto central aqui é a rastreabilidade completa. Quando um cliente regulamentado recebe um pacote de dados, ele precisa conseguir reconstruir o caminho do dado: qual equipamento gerou a medição, qual foi a referência de alinhamento, quais tolerâncias foram aplicadas e quem aprovou cada etapa.
Se essa trilha não estiver íntegra, o lote inteiro pode ser questionado — e o custo disso não aparece na nota fiscal do scanner, aparece depois, em horas de engenharia, reuniões de não conformidade e atrasos de liberação.
A conformidade com normas ISO e ASME não é um selo que se cola no relatório. É uma consequência de como o dado é capturado, processado e exportado. Clientes que operam sob ISO 9001, AS9100 ou ISO 13485 costumam auditar não apenas o resultado dimensional, mas a consistência do processo de medição.
Quando o fluxo de escaneamento 3D já nasce com essa estrutura de saída padronizada, a discussão técnica muda de patamar: em vez de negociar formato de arquivo, o fornecedor discute critério de aceitação.
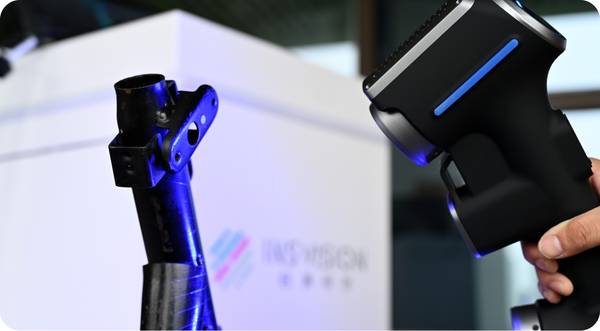
Há também um efeito operacional relevante. Cada revisão de compatibilidade que acontece antes da entrega evita um ciclo completo de questionamento pós-entrega. Isso reduz o tempo de espera do cliente, libera a equipe de qualidade para outras frentes e protege a margem do contrato.
Em setores como aeroespacial, automotivo OEM e dispositivos médicos, onde o custo de uma não conformidade documental pode superar o custo da própria peça, esse cuidado não é opcional.
A INSVISION, nesse contexto, entrega mais do que um conjunto de pontos tridimensionais: entrega um resultado que pode ser integrado ao sistema de gestão da qualidade do cliente.
A revisão de compatibilidade de saída deixa de ser uma etapa separada e passa a fazer parte do próprio processo de inspeção, com menos intervenção manual e menos brechas para erro humano.
Fluxos de reinspeção e melhoria contínua baseada em dados de escaneamento
O que acontece quando o relatório de inspeção aponta um desvio dimensional em uma peça que já passou da estação de usinagem? Em muitos chãos de fábrica, a resposta ainda envolve reunião, interpretação manual do laudo, retrabalho às cegas e uma nova rodada completa de medição.
O escaneamento 3D muda essa sequência porque transforma o desvio em um dado espacial completo, não em uma leitura pontual.
A partir da nuvem de pontos, a equipe de qualidade consegue isolar a região afetada, comparar com o modelo nominal e definir um fluxo de reinspeção direcionado: mede-se novamente apenas a superfície corrigida, valida-se a intervenção e libera-se a peça com rastreabilidade documentada.
Isso reduz o tempo entre detecção e decisão, diminui o retrabalho por tentativa e erro e evita que lotes inteiros sigam para etapas posteriores carregando a mesma não conformidade.
Quando o escaneamento 3D é aplicado de forma recorrente, cada ciclo de inspeção alimenta um histórico digital que não se perde com a rotatividade de operadores ou com a memória informal do setor.
Esse acúmulo de dados permite enxergar padrões: um desvio de forma que aparece sempre na terceira peça do turno, uma tendência de contração em determinada região do molde, uma variação que se intensifica após troca de ferramenta.
A melhoria contínua deixa de depender de percepções isoladas e passa a se apoiar em evidências geométricas comparáveis ao longo do tempo. Ajustes de processo, compensações de máquina e revisões de dispositivo de fixação podem ser avaliados com base no comportamento real das peças, não em suposições.
Um ponto frequentemente subestimado é o valor da implementação gradual. Não é necessário digitalizar toda a linha de uma só vez.
Muitas operações começam aplicando o escaneamento 3D em uma célula crítica — uma estação de solda, uma área de injeção plástica, um posto de inspeção final — e usam os primeiros ciclos para calibrar o fluxo de dados: quem aciona a reinspeção, como o desvio é registrado, qual tolerância dispara ação corretiva.
Com esse aprendizado, a expansão para outras estações se torna mais previsível, e o retorno operacional aparece antes que o investimento se torne um projeto corporativo complexo.
A longo prazo, o efeito composto é o que importa: cada correção de processo que reduz a ocorrência de um defeito elimina não apenas o custo daquele retrabalho pontual, mas todo o custo de inspeção, movimentação, espera e risco de escape associado a ele.
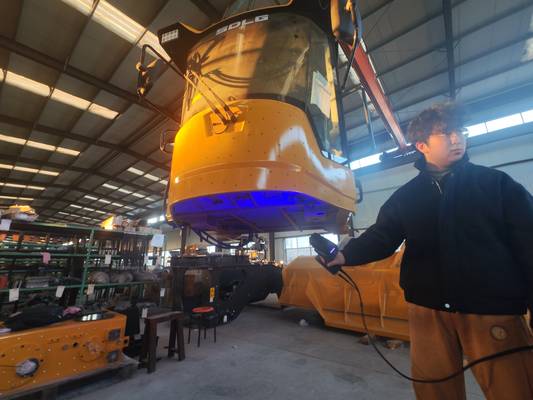
A integração com ecossistemas de Indústria 4.0 é o passo seguinte natural. Os dados de escaneamento 3D gerados na reinspeção podem ser associados a registros de máquina, lotes de matéria-prima, parâmetros de processo e ordens de produção.
Essa correlação permite análises mais profundas: um desvio dimensional pode ser cruzado com dados de temperatura do molde, desgaste de ferramenta ou variação de fornecedor.
A esta linha oferece equipamentos e software que suportam esse tipo de fluxo, com foco em aplicações de inspeção, comparação com CAD e engenharia reversa conduzidas pelas próprias equipes do cliente.
O ponto central é que o dado geométrico deixa de ser um subproduto da inspeção e passa a ser um ativo de engenharia, disponível para sustentar decisões de qualidade, manutenção e melhoria de processo em um ciclo contínuo.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.