

Como avaliar a metrologia 3D na inspeção industrial
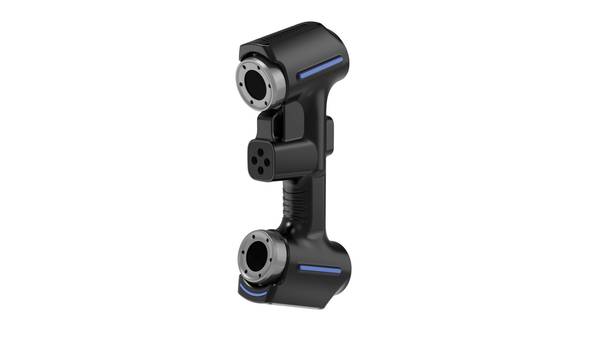
Entenda como a metrologia industrial 3D supera gargalos de medição em superfícies complexas, integra CAD e gera relatórios GD&T confiáveis.
Contexto da fábrica e necessidade de medição
Metrologia industrial 3D não começa no laboratório de medição. Começa no chão de fábrica, onde a pressão por produtividade convive com tolerâncias cada vez mais apertadas.
Em linhas de usinagem, estamparia ou injeção de polímeros, o ritmo de produção raramente espera o ciclo completo de uma máquina de medir por coordenadas. O resultado é um gargalo conhecido: peças se acumulam aguardando liberação dimensional enquanto a célula de inspeção opera no limite.
Perguntas frequentes
Perguntas sobre as condições de medição
Metrologia industrial 3D não começa no laboratório de medição.
Perguntas sobre os limites da medição
A metrologia industrial 3D entra em cena justamente quando instrumentos convencionais deixam de responder com confiabilidade.
Perguntas sobre a integração do escaneamento 3D
Na metrologia industrial 3D, o escaneamento não é uma etapa isolada.
O problema se agrava quando o desenho técnico exige verificação de superfícies complexas, perfis livres ou geometrias internas que paquímetros e micrômetros simplesmente não alcançam.
Nesses casos, o inspetor enfrenta uma escolha incômoda: liberar com base em amostragem superficial ou interromper a produção para uma análise mais completa. Nenhuma das duas opções é aceitável em setores como automotivo, aeroespacial ou dispositivos médicos, onde rastreabilidade e repetibilidade não são opcionais.
A necessidade central é de dados confiáveis e em volume suficiente para decisões de engenharia. Um relatório de inspeção não deve apenas apontar aprovação ou reprovação; ele precisa indicar onde o desvio ocorre, qual sua magnitude e se há tendência de deriva no processo.
A tabela abaixo resume as diferenças práticas entre abordagens de medição nesse contexto.
| Critério | Instrumentos manuais | MMC tradicional | Metrologia 3D por varredura |
|---|---|---|---|
| Cobertura de superfícies complexas | Limitada a pontos discretos | Depende de programação prévia | Nuvem de pontos densa |
| Tempo de setup para peças novas | Baixo, porém manual | Alto, exige fixação e programação | Moderado a baixo |
| Detecção de desvios de forma | Fraca em perfis livres | Boa em geometrias prismáticas | Adequada para formas orgânicas |
| Integração com CAD e relatórios de GD&T | Manual ou inexistente | Nativa, porém com ciclo longo | Nativa, com mapas de desvio |
A pressão por inspeção dentro do fluxo produtivo — e não fora dele — empurra as fábricas para sistemas que capturem geometria completa em menos tempo.
É nesse ponto que a metrologia industrial 3D se distingue de um simples upgrade de instrumento: ela altera a forma como a informação dimensional circula entre produção, qualidade e engenharia de manufatura.
Para gestores que lidam com inspeção do primeiro artigo, retrabalho recorrente ou auditorias de fornecedores, a pergunta não é se vale a pena medir em 3D, mas até quando o processo atual suportará a combinação de prazos curtos e exigências normativas crescentes.
A INSVISION atua nesse espaço fornecendo sistemas de medição óptica voltados a aplicações industriais que demandam essa densidade de dados dimensionais.
Onde a medição tradicional chega ao limite
A metrologia industrial 3D entra em cena justamente quando instrumentos convencionais deixam de responder com confiabilidade. Paquímetros, micrômetros e até máquinas de medir por coordenadas operam bem em geometrias prismáticas simples.
O problema aparece em superfícies de forma livre, raios compostos, paredes finas com reforços internos e regiões de difícil acesso — situações comuns em carcaças de bombas, moldes de injeção e componentes estruturais automotivos.
Há três limites práticos que definem essa fronteira:
| Limite da medição tradicional | Consequência direta |
|---|---|
| Contato ponto a ponto em geometria complexa | Amostragem esparsa, perda de perfil real |
| Captura discreta de dimensões | Sem nuvem de pontos para análise de forma |
| Ciclos longos de setup e medição | Prazos de entrega comprometidos |
O segundo fator é a continuidade de dados. Medição por contato gera coordenadas isoladas; engenharia reversa e análise de desvio exigem malha densa e contínua. Sem isso, não há comparação válida contra o CAD nominal nem documentação de conformidade aceitável em auditorias ISO/ASME.
O terceiro é prazo. Inspeção manual de peças com dezenas de cotas críticas consome horas. Quando o lote é pequeno e a urgência é alta, o gargalo metrológico define o lead time.
A metrologia industrial 3D resolve essa equação ao capturar a superfície completa em uma única sessão, preservando rastreabilidade dimensional sem sacrificar velocidade — princípio que a INSVISION adota em suas soluções de digitalização.
Como o escaneamento 3D entra no fluxo
Na metrologia industrial 3D, o escaneamento não é uma etapa isolada. Ele funciona como porta de entrada para um fluxo contínuo de dados geométricos que atravessa comparação, revisão e emissão de relatórios.
O ponto de partida é a captura da superfície real da peça — sem contato, sem depender de gabaritos dedicados e sem as limitações de acesso de instrumentos pontuais como paquímetros ou apalpadores.
Depois da captura, a nuvem de pontos é convertida em malha poligonal ou superfície paramétrica. Esse modelo digital passa então por uma etapa de comparação com um referencial.
O referencial pode ser um modelo CAD nominal, uma peça de referência aprovada ou um padrão digital construído a partir de múltiplas medições de peças boas.
A tabela abaixo resume como cada etapa se conecta:
| Etapa | Entrada | Saída típica | Função no fluxo |
|---|---|---|---|
| Escaneamento | Superfície física da peça | Nuvem de pontos, malha STL | Capturar geometria real completa |
| Comparação | Malha + CAD ou referência | Mapa de desvios colorido | Localizar variações dimensionais |
| Revisão | Mapa de desvios + tolerâncias | Análise por seção, GD&T | Validar conformidade com o projeto |
| Relatório | Dados de análise | Documento com desvios e imagens | Registrar evidência para qualidade e auditoria |
A revisão é onde a engenharia decide o que importa. Nem todo desvio gera reprovação — desvios dentro da faixa de tolerância são aceitáveis, e o mapa colorido permite separar problemas localizados de tendências sistemáticas.
Em peças com tolerâncias geométricas (GD&T), a análise pode ser feita por cotas específicas, perfis de seção ou planos de referência, dependendo do que o desenho exige.
O relatório fecha o ciclo. Ele transforma dados brutos em evidência auditável, com imagens de desvio, valores numéricos e indicação de conformidade ou não conformidade.
Em ambientes com rastreabilidade exigida por normas ISO ou ASME, esse relatório é o documento que sustenta a decisão de liberar, retrabalhar ou rejeitar um lote.
Um equívoco comum é tratar o escaneamento como substituto direto de todos os instrumentos tradicionais. Na prática, ele se integra ao fluxo existente: o scanner 3D captura o que seria inviável ou lento demais por apalpamento, e instrumentos convencionais continuam válidos para verificações rápidas ou localizadas.
A diferença está na densidade de dados — o escaneamento cobre a superfície inteira, o que permite detectar desvios que um ponto isolado não revelaria.
Para quem avalia a adoção de metrologia industrial 3D, o critério principal não é a velocidade bruta do equipamento, mas como o dado capturado se encaixa no fluxo de decisão. Um escaneamento rápido que gera um relatório confuso não agrega valor.
O fluxo completo — capturar, comparar, revisar e documentar — é o que define se a tecnologia resolve um problema real de qualidade ou apenas adiciona mais uma etapa ao processo.
Pontos de validação antes da implantação
A decisão de adotar metrologia industrial 3D não termina na escolha do equipamento. O erro mais comum em projetos de inspeção dimensional é assumir que o scanner resolve tudo sozinho. A realidade de chão de fábrica cobra preparação.
Antes de liberar o investimento, a equipe técnica precisa validar se o cenário de aplicação é compatível com o princípio de medição óptica.
Superfícies espelhadas, transparentes ou excessivamente escuras exigem preparo — geralmente aplicação de pó revelador ou spray opacificante. Peças com cavidades profundas ou geometrias internas de acesso restrito podem demandar combinação com outros métodos.
O engenheiro de qualidade deve mapear esses pontos antes, não depois.
A tabela abaixo resume os critérios essenciais de validação em campo:
| Critério | O que verificar | Impacto se ignorado |
|---|---|---|
| Acabamento superficial | Brilho, transparência, cor | Perda de dados ou ruído na nuvem de pontos |
| Acesso geométrico | Reentrâncias, furos profundos, áreas ocultas | Regiões não digitalizadas no modelo |
| Condições ambientais | Vibração, variação térmica, iluminação ambiente | Instabilidade dimensional e repetibilidade comprometida |
| Referenciamento | Alvos, esferas ou features de alinhamento disponíveis | Erros de sobreposição entre varreduras |
| Tolerância do desenho | Faixa de tolerância versus incerteza do sistema | Aprovação de peças fora de especificação |
Vibração de máquinas próximas, correntes de ar e mudanças bruscas de temperatura afetam diretamente a estabilidade dimensional da peça e do equipamento. Em ambientes de usinagem ativa, vale posicionar a estação de medição longe de fontes de trepidação ou prever amortecimento.
A variação térmica é particularmente crítica em peças de alumínio, que dilatam com facilidade.
Outro ponto frequentemente negligenciado: a referência de alinhamento. Sem features geométricas claras ou alvos posicionados corretamente, a sobreposição de múltiplas varreduras acumula erro.
Em peças simétricas ou com poucas features distintivas, o planejamento do referenciamento define se o resultado será confiável ou apenas visualmente plausível.
Para equipes que trabalham com GD&T e relatórios de inspeção dimensional, a validação em campo também inclui confirmar se o fluxo de dados atende aos padrões existentes da planta.
Sistemas como os da INSVISION, quando aplicados em cenários validados, integram-se a rotinas de controle dimensional sem exigir reinvenção completa do processo de qualidade. Mas a integração só funciona se as condições de contorno estiverem resolvidas antes da primeira varredura.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.