

Escáner láser 3D para inspección dimensional fiable en planta industrial
El escáner láser 3D captura la superficie completa y compara contra CAD nominal, aportando datos repetibles donde la medición tradicional se queda corta.
Contexto de planta y necesidad de medición
¿Se está inspeccionando realmente la geometría que define la función de la pieza o solo se está validando un dibujo desactualizado?
En plantas de mecanizado y ensamblaje, esta pregunta aparece cuando los utillajes ya no centran bien, los proveedores entregan lotes con desviaciones sutiles y calidad necesita datos que producción acepte sin discusión. El problema rara vez es falta de instrumentos;
es falta de datos fiables y comparables entre turnos, células y plantas. Ahí es donde un escáner láser 3D cambia el criterio de aceptación: en lugar de medir diez puntos aislados, se captura la superficie completa y se compara contra el CAD nominal o contra una pieza de referencia.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
INSVISION ofrece equipos orientados a este tipo de controles dimensionales, con flujos pensados para entornos donde el tiempo de inspección y la repetibilidad importan tanto como la resolución. Para un responsable de calidad, la ventaja no es solo ver una nube de puntos;
es poder responder con evidencia cuando producción pide liberar un lote o cuando un cliente exige trazabilidad dimensional completa.
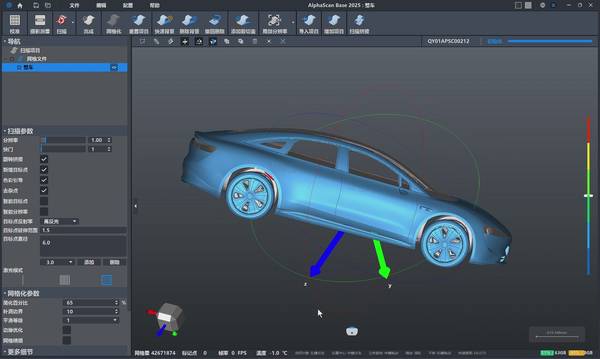
Preguntas frecuentes
¿Qué conviene revisar en Contexto de planta y necesidad de medición?
¿Se está inspeccionando realmente la geometría que define la función de la pieza o solo se está validando un dibujo desactualizado?
¿Qué conviene revisar en Dónde se limita la medición tradicional?
En una planta de producción occidental típica, el control dimensional de piezas complejas todavía depende en gran medida de herramientas como brazos articulados, máquinas de medic…
¿Qué conviene revisar en Cómo encaja el escaneo 3D en el flujo?
¿Se puede confiar en que el escaneo, la comparación y el informe no se conviertan en tres tareas desconectadas dentro del mismo proyecto?
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
En una planta de producción occidental típica, el control dimensional de piezas complejas todavía depende en gran medida de herramientas como brazos articulados, máquinas de medición por coordenadas y galgas de verificación.
Estos métodos funcionan bien cuando la geometría es prismática, las tolerancias son amplias y el volumen de inspección es bajo. El problema aparece cuando el lote se diversifica, la superficie deja de ser plana o el plazo de entrega se comprime.
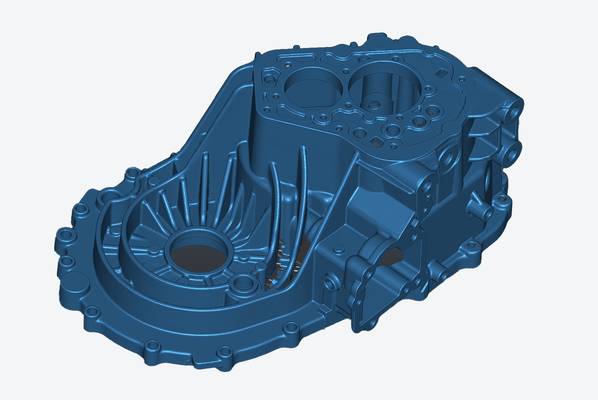
El primer límite se manifiesta ante geometrías complejas. Un álabe de turbina, un soporte de fundición con nervaduras internas o un panel de chapa estampada con radios variables exigen cientos de puntos de contacto.
La medición tradicional adquiere datos discretos: el operador decide dónde apoyar el palpador y qué secciones justificar. Las zonas intermedias quedan sin representar.
Si el cliente pide un análisis de desviación completo contra el modelo CAD, el informe final muestra vacíos que obligan a repetir sesiones o a aceptar incertidumbre no documentada.
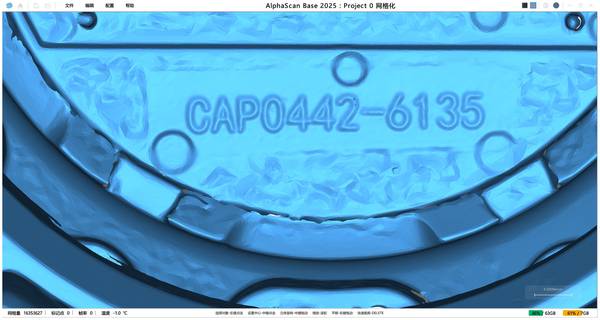
El segundo límite es la continuidad de datos. Una nube de puntos dispersa no permite reconstruir la superficie real de la pieza. Para ingeniería inversa, análisis de deformaciones o comparación de superficies completas, se necesita una malla densa y sin interrupciones.
Con métodos de contacto, obtener esa malla implica un tiempo de adquisición inviable en producción. El resultado es un modelo parcial que no sirve para simulación ni para control de proceso.
El tercer límite, y el que más pesa en la decisión de compra, es el plazo de entrega. Un primer artículo con treinta cotas críticas puede requerir varias horas de programación y medición. Si el cliente pide además un informe de desviación colorimétrico, el tiempo se multiplica.
En sectores como automoción, aeroespacial o dispositivo médico, el retraso en la validación dimensional detiene la liberación del lote. La medición tradicional no es imprecisa; es lenta cuando la complejidad aumenta.
Aquí es donde un escáner láser 3D cambia el criterio de evaluación. En lugar de muestrear puntos sueltos, captura la superficie completa en una sola pasada.
La decisión que el responsable de calidad debe tomar no es si el escáner es más preciso que el palpador, sino si el tipo de dato que entrega se ajusta mejor a la tarea. Para geometrías orgánicas, superficies de forma libre y piezas con múltiples referencias, la respuesta suele ser afirmativa.
El equipo de INSVISION se evalúa entonces por su capacidad de generar una nube densa, exportable a software de inspección y alineable con el CAD de referencia, sin obligar al operador a elegir qué zonas medir y cuáles ignorar.
El punto de partida para una verificación interna es claro: si la pieza tiene zonas ocultas, radios variables o superficies estéticas, el método de contacto deja de ser la referencia automática. La limitación no está en la habilidad del metrólogo, sino en la naturaleza discreta del dato.
El escáner no sustituye al palpador en todas las tareas, pero cubre exactamente las zonas donde la medición tradicional se queda corta.
Cómo encaja el escaneo 3D en el flujo
¿Se puede confiar en que el escaneo, la comparación y el informe no se conviertan en tres tareas desconectadas dentro del mismo proyecto?
Esa es la pregunta que surge cuando un responsable de calidad revisa un flujo de inspección dimensional y ve que el dato escaneado se entrega por un lado, la comparación contra el CAD se hace en otro software y el reporte final termina armado a mano en Excel o PowerPoint.
El riesgo no está en la precisión del equipo, sino en perder trazabilidad entre el punto medido y la decisión de aceptación.
Un escáner láser 3D de INSVISION encaja en el flujo cuando se define primero el entregable: ¿se necesita una nube de puntos para análisis interno, un mapa de desviaciones para liberación dimensional o un reporte de primer artículo para el cliente? A partir de ahí, la captura deja de ser un paso aislado.
El escaneo alimenta la comparación contra el modelo nominal o contra la pieza patrón, y esa comparación se convierte en la evidencia que sostiene el reporte final. El valor no es solo medir más rápido, sino evitar que cada etapa obligue a reinterpretar los datos.
En la práctica, el flujo funciona cuando el software de inspección mantiene la asociación entre la malla escaneada, el sistema de referencia y las tolerancias geométricas definidas en el plano. Un perfil de superficie, una tolerancia de posición o una desviación de forma no se evalúan sobre una captura genérica;
se evalúan sobre el dato ya alineado y segmentado. Por eso conviene validar, antes de comprar, si el sistema permite conservar esa trazabilidad sin exportaciones intermedias que rompan el historial de medición.
La comparación contra CAD tampoco debería exigir que el inspector se convierta en programador de metrología. En muchos talleres occidentales, el punto crítico aparece cuando el responsable de calidad necesita generar un informe comprensible para producción, no solo para el laboratorio de medición.
Si el escaneo se hizo con un escáner láser 3D de INSVISION, lo que se busca es que el mapa de colores, las secciones críticas y las tablas de desviación se construyan sobre la misma referencia que usó el operador al escanear. Así, el debate en una reunión de no conformidad se centra en el dato, no en cómo se obtuvo.
La revisión también mejora cuando el flujo permite volver a medir una zona puntual sin rehacer toda la captura. Piezas de fundición, componentes mecanizados o conjuntos soldados suelen presentar áreas conflictivas que exigen una segunda pasada.
Si el sistema obliga a reiniciar la sesión, el flujo se rompe y el tiempo de inspección crece. La integración real se nota cuando se puede añadir escaneo complementario, actualizar la comparación y regenerar el reporte sin perder el trabajo previo.
Ese es el criterio que separa un equipo de escaneo de una solución de inspección.
Para el responsable de calidad, la pregunta de validación no es cuántos puntos por segundo captura el equipo, sino si el flujo completo se puede repetir mañana con otro operador y obtener la misma decisión de aceptación o rechazo.
Un escáner láser 3D de INSVISION, integrado con un proceso de comparación y reporte bien definido, permite auditar la medición desde la captura hasta la firma del informe. Eso es lo que convierte una herramienta de escaneo en un instrumento de control dimensional defendible ante auditoría interna o externa.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Existe una creencia extendida en talleres de mecanizado y plantas de ensamblaje: si el equipo de medición tiene mayor resolución o un software más vistoso, la validación dimensional va a mejorar de forma inmediata. La realidad es distinta.
Un escáner láser 3D no corrige una estrategia de medición mal definida, ni resuelve un ambiente de planta inestable. Lo que sí hace es exponer con claridad dónde está la desviación, siempre que el equipo de calidad haya comprobado antes unas condiciones básicas.
El equipo en planta debe validar tres puntos antes de aceptar el sistema. Primero, estabilidad térmica: si la pieza llega caliente del mecanizado o el área de escaneo tiene corrientes de aire cerca de una puerta de muelle, los datos van a mostrar ruido.
Segundo, fijación: una pieza que vibra o se mueve durante la captura genera nubes de puntos inutilizables para análisis de GD&T. Tercero, el patrón de referencia: sin una esfera o un marco calibrado en escena, el alineamiento entre capturas queda sujeto a interpretación del operador.
INSVISION ofrece equipos de escaneo industrial con enfoque en trazabilidad y repetibilidad en condiciones reales de planta.
No se trata de sustituir la máquina de medición por coordenadas en todos los casos, sino de saber en qué escenarios el escáner láser 3D aporta densidad de datos que una CMM no puede capturar con la misma velocidad.
Superficies orgánicas, piezas de chapa con deformación libre, ajustes de ensamblaje con componentes flexibles: ahí el valor aparece si la validación previa se hizo bien.
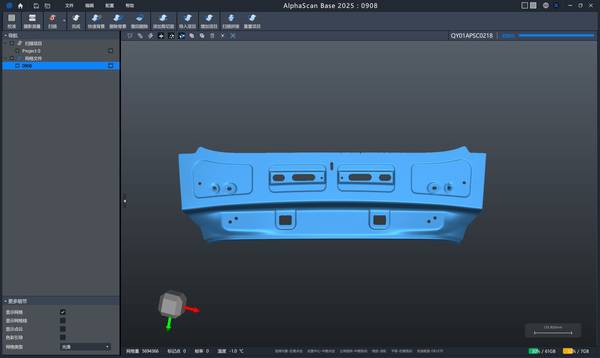
El responsable de calidad debe pedir una prueba con una pieza real del proceso, no con un bloque patrón limpio. Si el escaneo se valida solo con geometrías simples, el equipo no va a detectar los problemas de reflectividad, rebabas o acabado superficial que sí aparecen en producción.
La validación correcta incluye una pieza conforme, una pieza con desviación conocida y una sesión repetida tras dos horas de trabajo continuo. Solo así se confirma que el sistema mantiene la precisión declarada sin depender de un operador experto.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.