

Escaneo óptico 3D para inspección dimensional confiable en planta
Aplique escaneo óptico 3D en control de calidad real: capture superficies, compare contra CAD y genere mapas de desviación trazables.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
Las plantas manufactureras occidentales están viviendo un cambio silencioso pero profundo.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
La inspección dimensional, que durante décadas dependió de plantillas físicas, galgas y máquinas de medición por coordenadas dedicadas, hoy se enfrenta a lotes más cortos, geometrías más complejas y plazos de liberación más exigentes.
Los equipos de calidad ya no preguntan únicamente si una pieza está dentro de tolerancia; necesitan saber por qué se desvió, cuánto material queda para reprocesar y si el siguiente lote repetirá el mismo comportamiento.
Esa presión convierte al dato dimensional en un activo de proceso, no en un simple registro de aceptación.
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — Las plantas manufactureras occidentales están viviendo un cambio silencioso pero profundo.
- Dónde se limita la medición tradicional — La conclusión principal es sencilla: los instrumentos de medición por contacto y los sistemas ópticos fijos no están pensados par…
- Cómo encaja el escaneo 3D en el flujo — El escaneo óptico 3D no es una isla.
- Puntos de validación antes de implantar — Contrario a lo que se suele asumir en planta, un escáner óptico 3D no reemplaza por sí solo un plan de control dimensional.
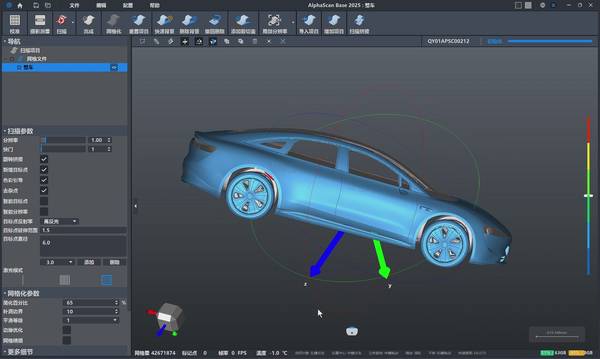
En este entorno, el escaneo óptico 3D ha dejado de ser una curiosidad de laboratorio para integrarse en estaciones de trabajo reales.
La razón es práctica: un inspector puede capturar superficies completas, comparar contra el modelo nominal y generar mapas de desviación en minutos, sin esperar a que una máquina de contacto recorra punto por punto. Sin embargo, el valor real aparece cuando ese dato viaja correctamente.
El escaneo entrega una nube de puntos densa; la decisión de ingeniería surge después, al interpretar desviaciones, revisar excepciones y verificar resultados contra los criterios de aceptación definidos en el plano.
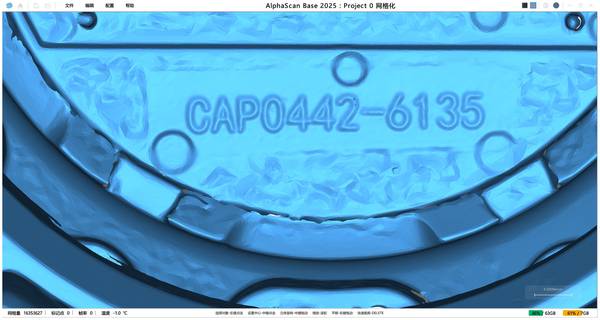
La necesidad de datos fiables no es un eslogan. En líneas automotrices, aeroespaciales o de dispositivos médicos, una lectura inconsistente entre turnos genera retrabajo, disputas con proveedores o paros de línea.
Por eso el contexto de planta importa tanto como la tecnología: iluminación, vibración, temperatura y habilidad del operador afectan la repetibilidad.
Las soluciones de INSVISION están pensadas para operar en ese escenario real, donde la medición debe ser trazable, el traspaso de datos entre calidad y producción debe ser fluido, y la revisión de excepciones no puede depender de interpretaciones subjetivas. La planta no necesita más puntos en pantalla;
necesita saber, con evidencia, si la pieza sirve.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La conclusión principal es sencilla: los instrumentos de medición por contacto y los sistemas ópticos fijos no están pensados para capturar superficies de forma libre, geometrías internas profundas o piezas que exigen una nube de puntos continua.
Cuando el control dimensional se apoya en palpadores, brazos articulados o máquinas de visión con campo limitado, el resultado no es solo un dato puntual más lento, sino una representación incompleta del componente. El problema aparece en tres frentes.
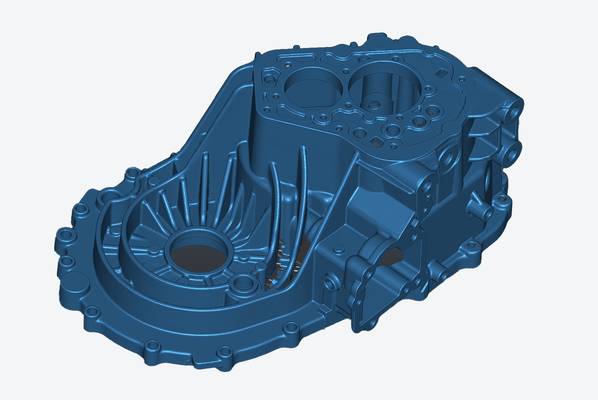
Primero, las geometrías complejas —álabes, cavidades, nervaduras, radios variables— obligan a programar trayectorias largas y a dejar zonas sin medir porque el sensor no accede.
Segundo, la continuidad de datos se rompe: se obtienen cotas aisladas, no la topología completa que luego permite comparar contra el CAD o estudiar deformaciones. Tercero, los plazos de entrega se disparan porque cada pieza nueva exige utillajes, alineaciones repetidas y revisión manual de puntos.
El escaneo óptico 3D de INSVISION responde a esa limitación al capturar áreas de hasta 650 mm × 550 mm por pasada y combinar modos de líneas láser azules para precisión y para agujeros profundos.
No se trata de sustituir una cota por otra, sino de cambiar el tipo de información que llega a calidad: de muestras discretas a un modelo digital completo.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo óptico 3D no es una isla. Su valor real aparece cuando la nube de puntos o la malla generada se conecta con la comparación dimensional, la revisión de excepciones y el reporte final.
En una planta occidental típica, el flujo arranca en la estación de recepción o en la celda de primer artículo: el operador captura la pieza, el software alinea los datos contra el CAD nominal y el sistema devuelve desviaciones sobre los GD&T callouts. Ahí empieza la colaboración entre calidad y proceso.
La captura con un equipo de INSVISION, por ejemplo, permite cubrir áreas de hasta 650 mm × 550 mm en una sola pasada según el modelo, lo que reduce la cantidad de movimientos y mejora la repetibilidad del operador.
Una vez digitalizada la pieza, la comparación no se hace “a ojo”: el software superpone la malla escaneada con el modelo de referencia y genera un mapa de colores con desviaciones positivas y negativas. Ese mapa es el punto de partida para la revisión de excepciones.
Si una zona aparece fuera de tolerancia, el ingeniero de calidad no necesita volver a medir toda la pieza; puede aislar la región, revisar la estrategia de alineación y validar si se trata de un problema de fijación, de proceso o de diseño.
El reporte cierra el ciclo. En lugar de enviar una tabla suelta o una captura de pantalla, el sistema entrega un documento con vistas acotadas, desviaciones por característica y estado de aceptación. Ese reporte viaja al dueño del proceso, al responsable de proveedores o al cliente final sin ambigüedad.
La clave está en que escaneo, comparación, revisión y reporte no son pasos separados: son estaciones de un mismo flujo de datos.
Cuando cada estación conserva la trazabilidad y el contexto de medición, el escaneo óptico 3D deja de ser una herramienta de laboratorio y se convierte en un instrumento de decisión para producción y calidad.
Puntos de validación antes de implantar
Contrario a lo que se suele asumir en planta, un escáner óptico 3D no reemplaza por sí solo un plan de control dimensional. Su valor real aparece cuando el equipo de calidad define de antemano qué geometría se va a inspeccionar, con qué tolerancia y contra qué referencia CAD.
Sin esa definición, el escaneo solo produce una nube de puntos densa que nadie sabe cómo interpretar.
Por eso, antes de implantar un sistema de escaneo óptico 3D, conviene validar el contexto de medición: piezas con superficies libres, bordes recortados, orificios profundos o zonas de difícil acceso son candidatas naturales.
En cambio, para tolerancias muy cerradas en cotas simples, un equipo de contacto puede seguir siendo más práctico.
El equipo de planta debe comprobar tres puntos básicos: estabilidad de la pieza durante la captura, condiciones de iluminación y reflectividad superficial, y disponibilidad de un modelo de referencia actualizado. Si estas condiciones no están controladas, el mejor escáner devolverá datos inconsistentes.
INSVISION ofrece modos de escaneo con líneas láser azules orientados precisamente a resolver estos escenarios, pero el primer filtro siempre debe ser de proceso, no de equipo.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.