

Escaneamento 3D industrial para inspeção dimensional rápida e confiável no chão de fábrica
Entenda como o escaneamento 3D acelera a inspeção dimensional, cobre superfícies completas e gera dados acionáveis para qualidade e manufatura.
Contexto da fábrica e necessidade de medição

Contexto da fábrica e necessidade de medição
Em qualquer planta industrial com produção seriada, a inspeção dimensional deixou de ser uma etapa de conferência final para se tornar parte do controle de processo. O problema é que o ritmo da manufatura raramente espera pela metrologia tradicional.
Uma célula de usinagem pode produzir dezenas de peças por turno, enquanto o laboratório de qualidade ainda está alinhando a primeira peça na máquina de medir por coordenadas.
Essa diferença de velocidade gera um acúmulo de trabalho em processo, atrasa a liberação de lotes e, em casos mais críticos, permite que um desvio dimensional se propague por horas antes de ser detectado.
Dimensões de seleção e verificações de campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Contexto da fábrica e necessidade de medição | Em qualquer planta industrial com produção seriada, a inspeção dimensional deixou de ser uma etapa de conferência final para se tornar parte do contr… | O problema é que o ritmo da manufatura raramente espera pela metrologia tradicional. |
| Onde a medição tradicional chega ao limite | O escaneamento 3D não substitui todos os instrumentos de medição, mas há situações em que os métodos convencionais simplesmente param de entregar res… | Vale entender por quê. |
| Como o escaneamento 3D entra no fluxo | A digitalização por luz estruturada deixou de ser uma etapa isolada dentro da engenharia. | Em plantas que trabalham com peças de geometria complexa, o escaneamento 3D passou a operar como um elo entre o chão de fábrica, o controle dime… |
| Pontos de validação antes da implantação | Antes de levar um sistema de escaneamento 3D para o chão de fábrica, vale fixar um princípio simples: o equipamento resolve bem um conjunto específic… | A decisão de implantar deve começar pela tarefa de medição, pelas condições reais do ambiente e pelo tipo de dado que a engenharia precisa receb… |
A pressão sobre a inspeção vem de várias direções ao mesmo tempo. Clientes do setor automotivo e aeroespacial exigem relatórios dimensionais completos, com comparação ao CAD nominal e análise de tolerâncias geométricas. Auditorias internas cobram rastreabilidade e repetibilidade nos dados.
A engenharia de manufatura precisa de feedback rápido para corrigir parâmetros de processo antes que o refugo aumente. E a alta gestão quer reduzir o tempo entre a produção e a validação dimensional sem ampliar o quadro de inspetores.
Nesse cenário, o escaneamento 3D entrou nas fábricas como uma alternativa que combina cobertura de superfície, velocidade de aquisição e densidade de dados. Diferente do apalpador ponto a ponto, que mede coordenadas discretas, o scanner óptico captura milhões de pontos em segundos e reconstrói a geometria real da peça.
Isso muda a natureza da inspeção: em vez de verificar apenas alguns pontos pré-definidos, o engenheiro passa a enxergar o comportamento dimensional de toda a superfície, incluindo regiões que antes ficavam fora do plano de medição.
A necessidade de dados confiáveis não se resume à precisão nominal do equipamento. Em chão de fábrica, o que importa é a repetibilidade sob condições reais: variação de temperatura, vibração de máquinas próximas, iluminação ambiente e operadores com diferentes níveis de treinamento.
Um sistema de escaneamento 3D só entrega valor quando o dado gerado pode ser usado diretamente em software de inspeção, sem etapas manuais de limpeza excessiva ou interpretação subjetiva do operador.
A INSVISION posiciona seus scanners industriais exatamente nesse ponto: equipamentos que operam dentro do fluxo produtivo, com modos de escaneamento que se adaptam à geometria da peça, desde superfícies amplas até furos profundos, sem exigir que a produção pare para preparar o ambiente de medição.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
O escaneamento 3D não substitui todos os instrumentos de medição, mas há situações em que os métodos convencionais simplesmente param de entregar resultado útil. Vale entender por quê.
O primeiro limite aparece em geometrias complexas. Superfícies orgânicas, nervuras, paredes finas com variação de espessura, canais internos e regiões de difícil acesso não se resolvem bem com apalpadores ou projetores de perfil. O apalpador mede ponto a ponto; a superfície entre pontos fica sem dado.
Já o escaneamento 3D captura nuvens densas de pontos, revelando forma real, desvios locais e transições que o método tátil não enxerga.
O segundo limite é a continuidade de dados. Numa inspeção tradicional, cada característica vira um valor isolado. No escaneamento 3D, o resultado é um modelo digital completo da peça.
Isso permite sobrepor a nuvem ao CAD nominal e analisar desvios de perfil, ondulação e empenamento em toda a superfície, não apenas em cotas selecionadas.
O terceiro limite é o prazo. Medir uma peça complexa com apalpador pode levar horas, especialmente quando o operador precisa reposicionar a peça várias vezes. O escaneamento 3D reduz esse tempo de forma expressiva porque captura áreas inteiras a cada passada.
Equipamentos como os da INSVISION operam com múltiplas linhas de laser azul, o que acelera a aquisição sem sacrificar a densidade de pontos.
Há também a questão do registro dimensional para engenharia reversa. Quando não existe desenho ou CAD nominal, a medição tradicional não gera um modelo utilizável para reconstrução. O escaneamento 3D entrega malha ou nuvem diretamente aproveitável em softwares CAD/CAM.
Isso não significa abandonar paquímetros, micrômetros ou máquinas de medir por coordenadas. Significa reconhecer que cada ferramenta tem uma região de trabalho.
Para formas livres, peças com muitas superfícies curvas, componentes de reposição sem desenho ou inspeção de perfil completo, o escaneamento 3D é o caminho tecnicamente mais coerente. A decisão deve partir da tarefa de inspeção e do tipo de dado que o processo exige, não da preferência por uma tecnologia específica.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A digitalização por luz estruturada deixou de ser uma etapa isolada dentro da engenharia. Em plantas que trabalham com peças de geometria complexa, o escaneamento 3D passou a operar como um elo entre o chão de fábrica, o controle dimensional e a documentação técnica.
A mudança mais visível não está apenas na velocidade de captura, mas na forma como os dados passaram a alimentar decisões de engenharia em horas, não em dias.
O fluxo típico começa com a aquisição da nuvem de pontos sobre a superfície física. Em seguida, o software converte essa nuvem em malha poligonal e a compara com o modelo CAD de referência. A partir daí, desvios dimensionais são identificados, revisados e transformados em relatório.
O que antes dependia de gabaritos, relógios comparadores e anotações manuais agora se resolve em uma sequência contínua de captura, comparação e documentação.
A INSVISION aplica esse princípio em escâneres industriais que combinam diferentes modos de projeção de laser azul. Em uma mesma peça, o operador pode alternar entre linhas paralelas para superfícies amplas e uma única linha para cavidades profundas, mantendo a mesma base de referência dimensional.
Essa alternância evita a necessidade de trocar de equipamento no meio da medição, o que reduz interrupções e preserva a integridade do sistema de coordenadas.
Na prática, o ganho aparece quando a comparação deixa de ser um evento pontual. O engenheiro de qualidade escaneia a primeira peça, identifica tendências de desvio em regiões críticas e compartilha o mapa de cores com a equipe de processo.
A revisão passa a acontecer sobre dados objetivos, com tolerâncias geométricas aplicadas diretamente no software. O relatório final sai com imagens, valores de desvio e referência ao sistema de tolerância adotado pela planta.
Esse encadeamento entre escaneamento, comparação, revisão e relatório é o que sustenta a aplicação industrial consistente.
Não se trata apenas de digitalizar mais rápido, mas de garantir que o dado capturado se transforme em informação utilizável para liberação de lote, ajuste de ferramental ou documentação de conformidade.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de levar um sistema de escaneamento 3D para o chão de fábrica, vale fixar um princípio simples: o equipamento resolve bem um conjunto específico de problemas, não todos ao mesmo tempo.
A decisão de implantar deve começar pela tarefa de medição, pelas condições reais do ambiente e pelo tipo de dado que a engenharia precisa receber. Sem essa checagem, mesmo um scanner tecnicamente competente tende a gerar retrabalho, dados inconsistentes ou expectativa desalinhada com a equipe de qualidade.
O primeiro ponto a validar é o cenário de aplicação. Peças de geometria complexa, superfícies orgânicas, regiões de difícil acesso e componentes que exigem inspeção dimensional rápida costumam se beneficiar diretamente do escaneamento 3D.
Já peças com tolerâncias extremamente apertadas em ambientes sem controle de temperatura, superfícies espelhadas sem preparo adequado ou objetos em movimento contínuo exigem uma avaliação mais criteriosa antes da adoção.
A pergunta central não é se o scanner funciona, mas se a peça e o ambiente permitem extrair dele um dado confiável.
Em campo, a equipe deve verificar três condições práticas. A primeira é a estabilidade da peça durante a aquisição: vibração de máquinas próximas, fixação inadequada ou movimentação do operador comprometem a repetibilidade. A segunda é a preparação superficial.
Superfícies muito escuras, transparentes ou reflexivas podem exigir aplicação de pó revelador ou ajuste de exposição, e isso precisa estar previsto no procedimento de inspeção. A terceira é a referência de alinhamento.
Sem alvos, referenciais de datum ou estratégia de alinhamento bem definida, o dado bruto pode até parecer completo, mas não atende a um controle dimensional sério.
Também é necessário validar o volume de trabalho esperado. O escaneamento 3D é vantajoso quando substitui medições manuais repetitivas, acelera o primeiro artigo ou alimenta um gêmeo digital para engenharia reversa.
Em lotes unitários com geometria simples e poucos pontos críticos, um paquímetro ou uma máquina de medir por coordenadas pode continuar sendo a escolha mais racional.
A implantação faz sentido quando o ganho está no conjunto: cobertura da superfície, velocidade de aquisição e documentação digital do estado real da peça.
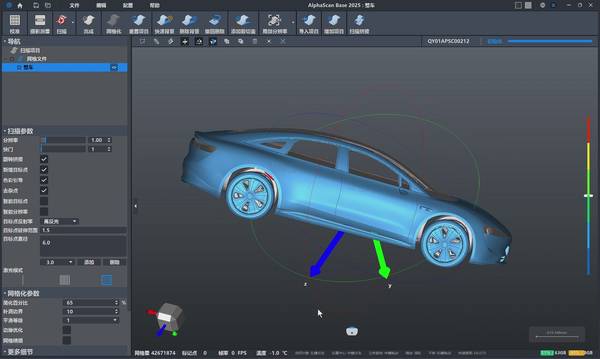
Por fim, vale alinhar o formato de entrega. A equipe de qualidade geralmente espera relatórios de comparação com o CAD nominal, mapas de desvio e análise de GD&T. A engenharia de produto pode precisar de malha para engenharia reversa ou simulação.
Definir isso antes evita o erro clássico de gerar nuvem de pontos bonita, mas sem utilidade para o processo seguinte.
A INSVISION atua nesse contexto com scanners industriais 3D voltados a tarefas de digitalização e inspeção dimensional, e a validação de campo ajuda a posicionar o equipamento onde ele entrega valor real: na transformação de geometria física em dado acionável para fabricação e qualidade.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.