

3D El Tarayıcı ile Üretimde Güvenilir Kalite Verisi ve Ölçüm Doğrulama
3D el tarayıcı, üretim ortamında tekrarlanabilir ölçüm ve CAD karşılaştırması sağlar. Geleneksel yöntemlerin sınırlarını aşarak kalite verisini güçlendirir.
Üretim ortamı ve ölçüm ihtiyacı
Kalite verisi üretim hattının neresinde kopuyor? Çoğu fabrikada bu sorunun cevabı ölçüm istasyonunda saklıdır. CNC tezgâhından çıkan parça, muayene masasına gittiğinde klasik el aletleriyle ölçülür; kumpas, mikrometre, mastar. Operatör değerleri forma işler, form bir sonraki vardiyada kaybolur ya da yanlış okunur.
Üretim baskısı arttıkça ölçüm süresi kısalır, kısalınca ölçüm güvenilirliği düşer. Sonuç: sınırda kalan parçalar hakkında karar verilemez, karar verilemeyince parça ya geri çağrılır ya da müşteriye riskli şekilde sevk edilir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Burada asıl mesele hız değil, tekrarlanabilirliktir. Aynı parçayı üç farklı operatör ölçtüğünde üç farklı sonuç çıkıyorsa, kalite kaydı bir ölçüm değil yorumdur. Özellikle serbest formlu yüzeyler, iç geometriler ve aşınma bölgeleri söz konusu olduğunda geleneksel yöntemler fiziksel olarak yetersiz kalır.
Kumpasın ucu iç duvara değmez, mastar boşluğu göstermez, şablon toleransı yutar.
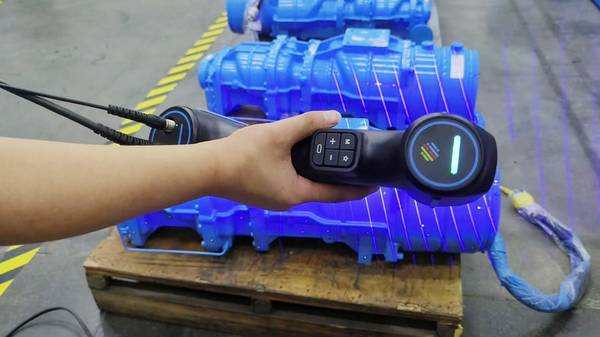
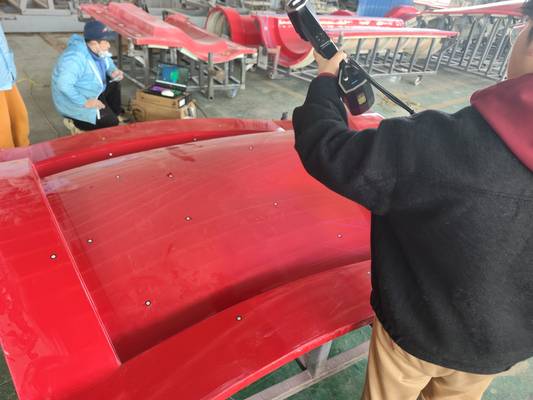
INSVISION 3D el tarayıcı bu kopuş noktasına yerleşir. Operatör parçayı tarar, nokta bulutu doğrudan CAD modeliyle karşılaştırılır, sapma haritası ekranda renk kodlu olarak çıkar. Kişisel okuma farkı ortadan kalkar. Ölçüm istasyonu artık bir yorum merkezi değil, sayısal doğrulama noktasıdır.
Kalite mühendisi için asıl kazanç, vardiya sonunda elinde tutarlı ve izlenebilir bir veri setinin olmasıdır. Bu veri, ilk parça onayından seri üretim ortası kontrole kadar aynı dille konuşur. Üretim ortamındaki kontrol baskısı azalmaz; ama artık o baskıyı yönetecek güvenilir veri vardır.
Geleneksel ölçümün sınırları
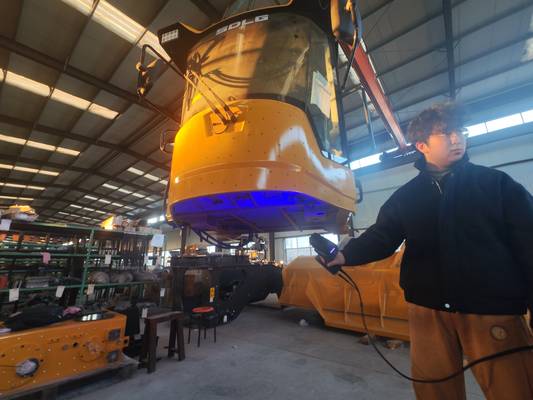
Bir kalite kontrol istasyonunda süreç genellikle şöyle işler: parça fikstüre alınır, usta kumpas veya mikrometreyle birkaç kritik noktayı ölçer, değerler forma işlenir, sonra parça bir sonraki operasyona geçer. Bu akış, basit prizmatik parçalarda hâlâ işe yarar. Ancak iş karmaşık geometriye geldiğinde tablo değişir.
Serbest formlu yüzeyler, derin cepler, iç bölgelerdeki aşınma profilleri veya sac metaldeki yaylanma davranışları; tüm bunlar noktasal ölçümle temsil edilemez. Ölçemediğiniz bölgeyi kontrol edemezsiniz ve kontrol edemediğiniz bölge, ilerleyen montaj adımlarında uyum sorunu olarak geri döner.
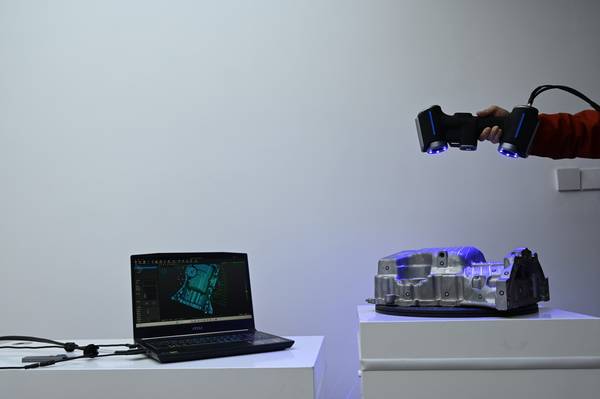
İkinci sınır veri sürekliliğidir. Geleneksel yöntemle topladığınız veri, bir yüzeyin tamamını değil, seçilmiş birkaç noktayı anlatır. Bu noktalar arasındaki sapmayı göremezsiniz. Kalite kaydı da bu yüzden eksik kalır;
bir müşteri şikâyetinde veya düzeltici faaliyet talebinde, elinizdeki ölçüm raporu sorunun nereden kaynaklandığını göstermekte yetersiz kalır.
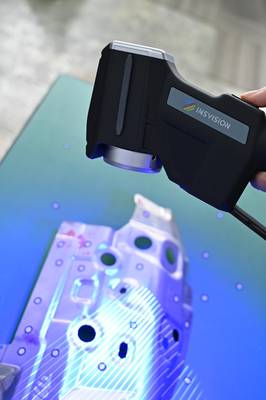
Üçüncü sınır teslim ritmiyle ilgilidir. Manuel ölçüm, operatörün tecrübesine bağlıdır. Aynı parçayı iki farklı vardiyada ölçtüğünüzde farklı sonuçlar alabilirsiniz. Bu tutarsızlık, ilk parça onayını yavaşlatır ve seri üretim öncesi darboğaz yaratır. INSVISION 3D el tarayıcı gibi araçlar bu noktada devreye girer;
yüzeyi bütün olarak tarayarak hem veri sürekliliğini sağlar hem de ölçümü operatörden bağımsız hale getirir. Sonuç: daha hızlı ilk parça onayı, daha az tekrar ölçüm ve daha öngörülebilir bir kalite kapısı.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite süreçlerinde hâlâ “ölçüm yapıldı ama sonuç kime ne söylüyor?” sorusu mu soruluyor? Çoğu atölyede sorun, ölçüm cihazının olmaması değil; ölçüm sonrası verinin karşılaştırma, inceleme ve raporlama adımlarına kopuk kopuk aktarılmasıdır.
Bir 3D el tarayıcı devreye girdiğinde asıl değişen şey, bu dört adımın aynı veri etrafında birleşmesidir. Tarama bittiğinde nokta bulutu doğrudan CAD referansla çakıştırılır, sapma haritası istasyonda açılır, sınır dışı bölgeler işaretlenir ve rapor aynı oturumdan üretilir.
Özellikle ilk parça onayı, devreye alma ve periyodik proses doğrulamada bu bütünlük, ölçüm ile karar arasındaki süreyi kısaltır. INSVISION tarayıcılar sahada bu tür akışlarda kullanıldığında, kalite mühendisi için kritik olan şey netleşir: veri bir kez üretilir, sonraki tüm değerlendirmeler aynı kaynaktan beslenir.
Bu da tekrar ölçüm, eksik veri tamamlama ve “hangi rapor doğru” tartışmasını azaltır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Son yıllarda özellikle otomotiv yan sanayi ve havacılık bakım-onarım süreçlerinde, ilk parça doğrulama sürelerinin kısaltılması yönünde ciddi bir baskı oluştu. Geleneksel mastar ve CMM tabanlı doğrulama döngüleri, karmaşık serbest formlu yüzeylerde hem yavaş kalıyor hem de operatör yorumuna fazla alan bırakıyor.
INSVISION 3D el tarayıcı bu noktada, sahada taşınabilir bir veri toplama adımı olarak devreye giriyor. Ancak cihazı sahaya indirmeden önce ekiplerin netleştirmesi gereken birkaç doğrulama noktası var.
Öncelikle parça yüzeyinin tarama açısından hazır olup olmadığı kontrol edilmeli. Parlak, siyah veya yarı saydam yüzeylerde matlaştırıcı sprey gerekebilir; bu, ölçüm belirsizliğini doğrudan etkileyen bir ön adımdır. İkinci olarak referanslama stratejisi belirlenmeli.
Büyük parçalarda veya tekrarlı ölçümlerde, yapıştırma hedefleri ya da fikstür üzerindeki datum noktaları üzerinden hizalama yapılması, CMM sonuçlarıyla korelasyonu korumak açısından kritik. Üçüncü nokta ise veri çıktısının formatı.
Kalite ekibi genellikle STL üzerinden GD&T sapma analizi isterken, tersine mühendislik tarafında CAD yüzey modeli gerekebilir. Bu ayrım, tarama çözünürlüğü ve son işleme adımlarını belirler. Sahada bu üç madde netleştiğinde, 3D el tarayıcı ilk parça doğrulama döngüsünü saat mertebesine çekebilir;
netleşmediğinde ise veri kalitesi tartışmaları süreci uzatır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.