

Üretimde 3D Lazer Tarayıcı ile Ölçüm Darboğazını Giderme
Üretimde 3D Lazer Tarayıcı ile Ölçüm Darboğazını Giderme. Birçok üretim yöneticisi, ölçüm ihtiyacının yalnızca kalite departmanının sorunu olduğunu düşünür.
Üretim ortamı ve ölçüm ihtiyacı
Birçok üretim yöneticisi, ölçüm ihtiyacının yalnızca kalite departmanının sorunu olduğunu düşünür. Gerçekte ise güvenilir ölçüm verisi, hattın tamamındaki kontrol baskısını yönetmenin temelidir.
Otomotiv tedarikçisinden havacılık bakım atölyesine kadar her ortamda aynı gerilim yaşanır: parça tolerans dışına çıktığında bunu ne kadar erken fark ederseniz, düzeltme maliyeti o kadar düşük olur. Manuel mastarlar ve geleneksel CMM ölçümleri bu baskıyı hafifletmez; darboğaz oluşturur.
Üretim hattı ilerlerken ölçüm raporunun beklendiği anlar, operatörün deneyimine dayalı tahminlerle doldurulur. Bu da tutarsız kararlara ve tekrarlayan işlere yol açar.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |

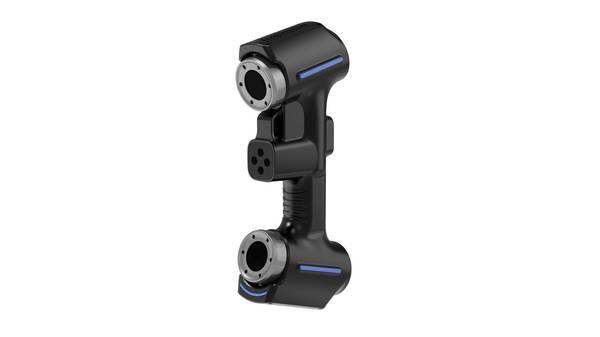
INSVISION 3D lazer tarayıcı gibi sistemlerin üretim ortamına girmesi, bu belirsizliği ortadan kaldırır. Amaç yalnızca daha hızlı ölçüm almak değildir; ölçüm verisini hattın kendi ritminde, karar verilebilir bir çıktıya dönüştürmektir.
İlk parça doğrulaması, montaj öncesi uyum kontrolü veya revizyon karşılaştırması gibi işlemler, ayrı bir laboratuvar adımı olmaktan çıkıp üretim akışının doğal bir parçası haline gelir. Kalite mühendisi için asıl kazanç, ölçümün artık bir kara kutu olmamasıdır.
Tarama sonucu doğrudan CAD verisiyle karşılaştırılabilir, sapma haritası çıkarılabilir ve aynı gün içinde düzeltici aksiyon başlatılabilir. Kontrol baskısı azalmaz; ancak veriye dayalı hale gelir.
Bu da yöneticinin sorusunu değiştirir: “Neden hâlâ ölçüm bekliyoruz?” yerine “Bu sapmayı hangi operasyonda düzelteceğiz?” sorusu sorulmaya başlanır.
Geleneksel ölçümün sınırları
Karmaşık serbest yüzeyli bir parçayı mastarla, kumpasla ya da CMM ile ölçmeye çalıştığınızda asıl maliyet genellikle ölçümün kendisinde değil, ölçemediğiniz bölgelerde ortaya çıkar. Derin cepler, kanat profilleri, iç geçişler ve birleşim radyusları tek tek probla taranırken saatler harcanır;
yine de parça yüzeyinin bütünü hakkında sınırlı veri kalır. Nokta sayısı arttıkça süre uzar, süre kısaldıkça veri seyrekleşir. Bu denge, özellikle ilk parça onayı ve tersine mühendislik işlerinde kendini hemen hissettirir.
İkinci sınır veri sürekliliğidir. CMM’den gelen nokta bulutu, iki kesit arasında kalan yüzey sapmasını göstermez. Kalite ekibi yalnızca ölçtüğü noktaları bilir; ölçmediği bölge için varsayım yapmak zorunda kalır. Bu da renk haritası çıkarılamayan, eğilme ve çarpılmayı bütüncül gösteremeyen raporlara dönüşür.

Üçüncü sınır teslim ritmiyle ilgilidir. Geleneksel yöntemde ölçüm programı yazmak, fikstür hazırlamak ve operatörü beklemek ayrı birer darboğazdır. Parça değiştiğinde program da değişir. Sonuç: ilk parça doğrulaması uzar, seri üretim onayı gecikir, müşteriye verilecek rapor bekler.
INSVISION 3D lazer tarayıcılar bu noktada fikstürsüz ve hızlı veri toplama avantajıyla devreye girer; ancak burada asıl kazanç saniyeler değil, ölçüm stratejisinin değişmesidir. Parça yüzeyi bir bütün olarak taranır, sapma analizi tüm geometri üzerinden yapılır ve raporlama için gereken veri tek seansta toplanır.
Bu yaklaşım, geleneksel yöntemin bıraktığı boşlukları kapatır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Çoğu kalite ekibi hâlâ 3D taramanın yalnızca tersine mühendislik için kullanıldığını düşünüyor. Oysa asıl yanlış değerlendirme, taramanın seri üretimdeki ilk parça onayından sevkiyat öncesi son kontrole kadar tüm sürece bağlanamayacağı varsayımıdır.
Gerçek saha akışı şöyle işler: Operatör, işlenen parçayı INSVISION endüstriyel 3D lazer tarayıcı ile tarar; yazılım, nokta bulutunu doğrudan CAD modeliyle hizalar ve sapma haritasını anında üretir. Aynı oturumda GD&T çağrıları, profil toleransı ve delik pozisyonları kontrol edilir.
Sonuçlar otomatik olarak rapor formatına dökülür.
Sahada bu bağlantı, ölçüm odasına parça taşıma süresini ortadan kaldırır. Mühendis, tezgâh başında karar verir; işleme devam eder mi, durur mu? Karşılaştırma ve raporlama ayrı yazılımlarda yapılmaz, tek veri setinden akar.
Doğrulama sorulacak nokta şudur: Mevcut akışta tarama, CMM bekleme süresini ne kadar kısaltıyor? İlk parça onayı için harcanan toplam süreyi ölçün; sonra aynı parçayı taşınabilir tarayıcıyla sahada doğrulayın. Fark, genellikle bekleme süresinden gelir, ölçüm süresinden değil.

Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Bir 3D lazer tarayıcıyı sahaya indirmeden önce asıl karar, cihazın çözünürlüğü ya da yazılım lisansı değildir. Yanlış kurulan beklenti, ilk haftada projeyi tıkar. Ekip;
parçanın gerçekte ne olduğunu, hangi yüzeylerin taranacağını ve verinin nereye akacağını netleştirmeden cihaz seçerse, doğru donanım bile yanlış sonuç üretir.
İlk doğrulama noktası yüzey koşuludur. Parlak, siyah ya da yağlı yüzeylerde tarama kalitesi düşer. Matlaştırıcı sprey kullanımı, döngü süresini ve operatör yükünü değiştirir. İkinci nokta, referans geometrisidir.
Uzun veya esnek parçalarda fotogrametri hedefleri ya da INSVISION industrial 3D tarayıcı gibi tracker destekli kurulum gerekir; tek başına el tarayıcı yeterli gelmeyebilir. Üçüncü nokta, veri çıktısıdır. Kalite ekibi mesh dosyası mı, yoksa CAD karşılaştırma raporu mu bekliyor?
Bu ayrım, yazılım iş akışını ve eğitim süresini doğrudan etkiler.
Son olarak lazer güvenlik sınıfı kontrol edilmelidir. Açık üretim hattında, doğrudan göz teması riski olan bölgelerde Class II göz güvenlikli modeller; kapalı ölçüm odasında ise farklı sınıflar değerlendirilebilir. Sahada doğrulanan bu dört nokta, satın alma sonrası sürprizleri ortadan kaldırır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.