

3D Ürün Tarayıcı ile Üretim Hattında Hızlı ve Güvenilir Ölçüm
3D ürün tarayıcılar, karmaşık parçaların tezgâh başında hızlı ölçümünü sağlar. Geleneksel yöntemlerin sınırlarını aşarak veriye dayalı kalite kontrol sunar.
Üretim ortamı ve ölçüm ihtiyacı
Bir parça işleme hattında, operatör tezgâh başında iş parçasını mastarla kontrol ederken kalite mühendisi de CMM odasında ilk parça raporunu bekler. İki ayrı dünya aynı soruyu sorar: bu parça tolerans içinde mi? Ancak cevap farklı hızlarda gelir. Mastar anlık ama sınırlı bilgi verir; CMM doğru ama darboğazdır.
Üretim baskısı altında bu ikilem, ya ölçüm beklenerek hat durdurulur ya da eksik veriyle devam edilip sonradan düzeltme maliyeti ödenir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Öne çıkan noktalar
- Bir parça işleme hattında, operatör tezgâh başında iş parçasını mastarla kontrol ederken kalite mühendisi de CMM odasında ilk parça raporunu bek…
- Temel çıkarım şudur: karmaşık geometride, geleneksel elle ölçüm yöntemleri yalnızca yavaşlamaz;
- Kalite kontrol süreçlerinde geleneksel yöntemlerden 3D taramaya geçiş yapan ekiplerin ilk fark ettiği şey, ölçüm ile karar arasındaki mesafenin…
- “Bu parça gerçekten taranabilir mi?” Saha ekibi bir 3D ürün tarayıcıyı devreye almadan önce genellikle ilk sorduğu soru budur.
Otomotiv OEM tedarikçileri, havacılık MRO atölyeleri veya medikal cihaz üreticileri için ölçüm artık sadece kalite kontrol adımı değil; hat hızını, teslimat taahhüdünü ve müşteri güvenini doğrudan etkileyen bir üretim parametresidir.
ISO ve ASME standartları altında GD&T çağrıları, yüzey profili sapmaları ve montaj referansları güvenilir sayısal veri gerektirir. Gözle kontrol veya noktasal mastar ölçümü bu veriyi sağlamaz.
INSVISION 3D ürün tarayıcı bu noktada devreye girer. CMM’in doğruluğuna yaklaşan, ancak tezgâh başında kullanılabilen bu sistemler; ilk parça doğrulamayı hızlandırır, seri ölçümde operatör bağımlılığını azaltır ve ölçüm sonucunu doğrudan dijital rapora dönüştürür.
Üretim hattındaki kontrol baskısı, veriye dayalı karar alındığında yönetilebilir bir sürece dönüşür. Önemli olan yalnızca parçanın geçip geçmediği değil, sapmanın nerede başladığını ve hangi proses parametresinin etkilediğini görebilmektir.
Geleneksel ölçümün sınırları
Temel çıkarım şudur: karmaşık geometride, geleneksel elle ölçüm yöntemleri yalnızca yavaşlamaz; veri sürekliliğini kaybeder ve teslim ritmini bozar. Bu üç sınır birbirini besler. Karmaşık yüzeylerde koordinat ölçüm cihazı veya el aletleriyle alınan nokta sayısı arttıkça, ölçüm süresi doğrusal değil katlanarak uzar.
Kalite mühendisi, kritik bir GD&T çağrısını doğrulamak için yeterli nokta yoğunluğuna ulaşamadığında, veri setinde boşluklar oluşur. Bu boşluklar, ilk parça muayenesinde veya havacılık MRO senaryosunda kabul edilemez. Sonuçta teslim tarihi ötelenir;
çünkü eksik veri, mühendislik incelemesini ve müşteri onayını bekletir.
INSVISION 3D ürün tarayıcı kategorisi bu sınırları farklı bir yaklaşımla ele alır. Nokta bazlı örnekleme yerine yüzey bazlı veri yakalama, karmaşık geometrinin tamamını tek bir ölçüm döngüsünde sayısallaştırır. Bu, veri sürekliliği sorununu kökten çözer; çünkü mühendis, ölçülmemiş bölge kalmadığını bilir.
Teslim ritmi açısından ise, ilk parça muayenesi veya tersine mühendislik görevlerinde bekleme süresi kısalır. Kalite ekibi, ölçüm planını yeniden oluşturmak yerine mevcut tarama verisinden farklı kesitler ve tolerans analizleri çıkarabilir.
Bu, Western üretim ortamında ISO/ASME standartlarına uygun, tekrarlanabilir ve gözden geçirilebilir çıktılar üretmenin pratik yoludur. Sınır, yöntemin kendisindedir; araç değiştiğinde sınır da ortadan kalkar.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite kontrol süreçlerinde geleneksel yöntemlerden 3D taramaya geçiş yapan ekiplerin ilk fark ettiği şey, ölçüm ile karar arasındaki mesafenin kısalmasıdır. Önceden bir yüzey profilini doğrulamak için mastar, komparatör veya CMM programı beklenirken;
artık sahada tarama yapılıp CAD verisiyle karşılaştırma aynı vardiya içinde tamamlanabiliyor. Ancak bu geçişin gerçek değeri, yalnızca hızdan gelmiyor. Asıl kazanım, iş akışının artık doğrulanabilir ara çıktılar üretmesinde yatıyor.
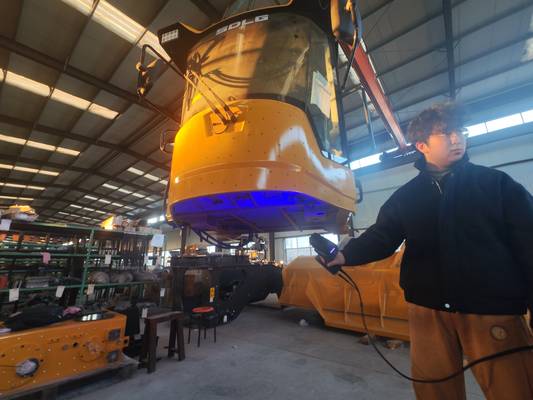
Sahada bir INSVISION endüstriyel 3D ürün tarayıcı ile parça tarandığında, operatör yalnızca nokta bulutu elde etmez. Aynı oturumda nominal CAD modeliyle sapma analizi yapılabilir, kritik GD&T çağrıları kontrol edilebilir ve sonuçlar PDF veya CSV formatında raporlanabilir.
Bu, ölçüm verisinin sözlü aktarıma ya da elle tutulan notlara bağımlılığını ortadan kaldırır. Kalite mühendisi, sabah taraması yapılan bir parçanın öğleden sonraki üretim toplantısında renk kodlu sapma haritasıyla konuşabilir.
Sınır koşulları açısından bakıldığında, sahaya taşınan tarama iş akışı özellikle ilk parça doğrulama ve devreye alma aşamalarında fark yaratır. Kalıp atölyesinde ya da montaj hattının yanında yapılan bir ölçüm, parçanın CMM odasına taşınmasını gerektirmez.
Taşıma sırasında oluşabilecek deformasyon riski, bekleme süresi ve ölçüm kuyruğu ortadan kalkar. Bu da karar döngüsünü saatlerden dakikalara indirir. Elbette her parça için CMM devre dışı bırakılmaz;
ancak yüzey profili, çökme, çarpılma ve montaj yüzeyi sapmaları gibi geometrik kontroller için 3D tarama, sahada ilk değerlendirmeyi yapacak ekiplere hızlı ve tekrarlanabilir bir yöntem sunar.
Raporlama tarafında ise süreklilik öne çıkar. Aynı parçanın farklı vardiyalarda taranması, aynı hizalama referansları ve aynı tolerans şablonları kullanılarak yapılabilir. Böylece vardiyalar arası ölçüm tutarlılığı artar ve kalite kayıtları denetimlerde izlenebilir hale gelir.
Western üretim ortamlarında sıkça karşılaşılan AS9102 ilk parça raporu veya PPAP dokümantasyonu gereksinimleri için bu tür dijital kayıtlar, manuel formlara göre çok daha savunulabilir bir temel oluşturur.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
“Bu parça gerçekten taranabilir mi?” Saha ekibi bir 3D ürün tarayıcıyı devreye almadan önce genellikle ilk sorduğu soru budur. Cevap, cihazın katalog değerlerinden çok parça yüzeyi, ortam koşulları ve beklenen veri çıktısıyla ilgilidir.
Öncelikle yüzey durumu netleştirilmeli. Parlak, siyah veya yarı saydam yüzeyler çoğu optik sistemde veri gürültüsü yaratır. Matlaştırıcı sprey kabul edilebilir mi, yoksa parça temizlik hassasiyeti nedeniyle buna izin verilmiyor mu? Bu karar, doğrulama sürecinin ilk adımıdır. İkinci olarak tolerans aralığı tanımlanmalı.
Serbest formlu bir yüzeyde 0,1 mm sapma kabul edilebilirken, bir montaj referans düzleminde aynı değer hattı durdurur. INSVISION endüstriyel 3D tarayıcı kategorisi burada farklı görevler için ayrı doğrulama senaryoları gerektirir; tek bir ayar her işe uymaz.
Üçüncü nokta veri çıktısıdır. Kalite ekibi nokta bulutu mu, yüzey sapma haritası mı, yoksa doğrudan CAD karşılaştırma raporu mu bekliyor? Çıktı formatı, tarama stratejisini ve kabul kriterlerini belirler. Son olarak ortam sıcaklığı ve titreşim kontrol edilmeli. Atölye zemini, ölçüm odasından farklı davranır.
Bu dört doğrulama noktası tamamlanmadan sahaya cihaz indirmek, genellikle kötü bir ilk izlenimle sonuçlanır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.