

Scanner 3D: mesure complète et traçabilité en atelier
Découvrez comment un scanner 3D améliore le contrôle dimensionnel, la traçabilité et l’exploitation des écarts géométriques en production.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Dans beaucoup d’ateliers, la mesure est encore organisée autour d’un petit nombre d’instruments de contrôle : pied à coulisse, micromètre, jauge de profondeur, parfois une machine à mesurer tridimensionnelle partagée entre plusieurs lignes.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Tant que les pièces restent simples et les cadences modérées, cette organisation tient. Mais dès qu’un plan comporte des surfaces gauches, des rayons de raccordement ou des tolérances géométriques serrées, les outils traditionnels montrent leurs limites.
Le contrôle devient long, dépendant de l’opérateur, et les résultats ne permettent pas toujours de remonter à la cause d’une dérive.
Le besoin évolue donc vers autre chose : obtenir, directement en production, une image géométrique complète de la pièce, exploitable par le bureau d’études, la qualité et les méthodes. C’est là qu’un scanner 3D change la logique de travail.
Il ne s’agit plus seulement de vérifier quelques cotes, mais de capturer l’ensemble de la surface, de comparer le nuage de points au modèle nominal, puis de documenter les écarts.
Les équipes disposent alors d’une base objective pour valider un premier article, ajuster un moyen de production ou engager une action corrective.
Cette évolution répond aussi à une exigence de traçabilité. Dans l’automobile, l’aéronautique ou le médical, un rapport de contrôle doit pouvoir être relu plusieurs semaines après la mesure. Les fichiers issus d’un scanner 3D, associés aux rapports de comparaison, constituent cette mémoire technique.
Au lieu d’une cote isolée dans un tableur, on conserve une cartographie complète des écarts, avec leur localisation précise sur la surface. Pour les responsables qualité, cela réduit les discussions sur la validité des mesures et facilite la communication avec les clients ou les auditeurs.
Les solutions comme celles proposées par INSVISION s’inscrivent dans ce contexte. L’objectif n’est pas de multiplier les équipements de métrologie, mais de rendre la mesure plus rapide, plus complète et mieux intégrée au flux de production. Un scanner 3D bien déployé ne remplace pas seulement un instrument ;
il modifie la façon dont l’atelier produit et utilise les données géométriques.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Les méthodes de mesure traditionnelles restent largement utilisées en production, mais elles montrent rapidement leurs limites dès que la géométrie sort du cadre standard. Une cote simple sur une surface plane ne pose aucun problème à un pied à coulisse ou une machine à mesurer tridimensionnelle classique.
La difficulté apparaît avec les formes organiques, les nervures profondes, les congés de raccordement ou les zones internes difficilement accessibles. L’opérateur multiplie alors les points de palpage, allonge la durée de contrôle et accumule des approximations qui fragilisent la répétabilité.

Les ruptures de données constituent un autre écueil majeur. Avec un palpage point par point, l’intervalle entre deux points mesurés reste une zone d’ombre. Sur une surface gauche ou une arête de fonderie, ces vides masquent des défauts réels de forme ou de continuité.
Le rapport de contrôle paraît complet, mais il ne restitue qu’une image partielle de la pièce. Pour les applications exigeant une conformité dimensionnelle fine, cette perte d’information devient inacceptable.
Les délais s’allongent mécaniquement. Chaque changement de référence, chaque réorientation de pièce, chaque nouveau plan de palpage impose un temps de préparation supplémentaire. En cas de non-conformité détectée tardivement, la boucle de correction repart de zéro.
Les équipes qualité se retrouvent prises entre la pression des cadences et la nécessité d’un contrôle fiable.
Un scanner 3D industriel comme ceux proposés par INSVISION change la logique de travail. Au lieu de mesurer quelques points, on capture l’ensemble de la surface en une seule acquisition. Les géométries complexes ne sont plus un obstacle : elles deviennent au contraire le cas d’usage le plus pertinent.
Les données obtenues couvrent la totalité de la zone inspectée, sans rupture entre les points. Le contrôle s’appuie alors sur un nuage de points dense, exploitable pour des comparaisons avec le modèle nominal, des analyses d’écarts ou des opérations de rétro-ingénierie.
Le gain se situe aussi au niveau du poste de travail. L’opérateur n’a plus besoin d’enchaîner des séries de palpages manuels. Il positionne la pièce, lance l’acquisition, puis transfère les données vers le logiciel d’analyse.
Les délais de contrôle diminuent, la traçabilité s’améliore, et les décisions de conformité reposent sur une information complète plutôt que sur un échantillonnage partiel.
Pour les responsables qualité confrontés à des pièces de plus en plus complexes, c’est une évolution structurelle, pas un simple changement d’outil.
Intégration du scan 3D dans le flux de travail
Beaucoup d’ateliers considèrent encore le scanner 3D comme un outil de mesure ponctuel, réservé au laboratoire de métrologie ou aux projets de rétro-ingénierie. Cette vision est dépassée.
Dans les environnements où les tolérances se resserrent et où les cadences de contrôle augmentent, le scan 3D devient une étape de production à part entière, au même titre qu’un poste de contrôle par jauge ou une machine à mesurer tridimensionnelle. La différence tient à l’enchaînement des données.
On ne se contente plus de numériser une pièce pour obtenir un nuage de points : on compare immédiatement ce nuage au modèle nominal, on identifie les écarts, on documente les zones hors tolérance, puis on génère un rapport exploitable par le bureau d’études ou le service qualité.
Ce flux continu modifie la manière dont les équipes traitent les non-conformités. Au lieu d’attendre la fin d’une série pour analyser un problème dimensionnel, l’opérateur peut signaler une dérive dès les premières pièces contrôlées.
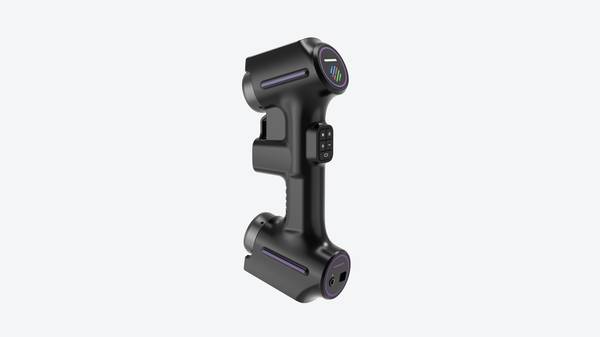
INSVISION a conçu ses systèmes de scan 3D pour s’intégrer à ce type de séquence, avec des temps d’acquisition courts et une restitution des écarts directement exploitable par les logiciels de comparaison CAO. La mesure n’est plus un événement isolé : elle devient un maillon du processus de décision.
Points de validation avant déploiement
Points de validation avant déploiement
L’adoption d’un scanner 3D industriel ne se joue plus sur la seule démonstration en laboratoire. Les équipes qualité et méthodes demandent désormais une validation sur poste, avec des pièces réelles, des opérateurs formés et un flux de données qui aboutit à une décision d’acceptation ou de dérogation.
Cette évolution change la manière dont les projets sont préparés.
Avant de déployer un système INSVISION, il faut d’abord confirmer que les cas visés relèvent bien de la mesure surfacique dense : contrôle de forme libre, comparaison au modèle nominal, rétro-ingénierie de zones usinées, inspection de pièces déformables ou analyse d’usure sur outillage.
Les tâches purement dimensionnelles simples, où un pied à coulisse suffit, ne justifient pas un scanner 3D. En revanche, dès qu’un plan de contrôle comporte des tolérances de profil, des appels GD&T complexes ou des zones difficiles à palper, le besoin devient cohérent.
Sur site, plusieurs points doivent être vérifiés. La stabilité thermique de la zone de mesure, l’absence de vibrations transmises par les machines voisines et la constance de l’éclairage ambiant influencent directement la répétabilité.
Pour un système industrial scanner 3D, la profondeur de champ annoncée atteint 650 mm côté scanner et 2300 mm côté tracker, mais ces valeurs supposent un environnement maîtrisé.
Une validation pratique consiste à mesurer un étalon ou une pièce de référence plusieurs fois dans les conditions réelles du poste, puis à comparer l’écart obtenu à la tolérance attendue.
Le traitement des données constitue un second point de vigilance. Les équipes doivent définir avant déploiement qui valide les nuages de points, qui lance l’alignement, qui interprète les cartes de déviation et qui décide du sort de la pièce.
Sans cette chaîne de responsabilité, le scanner 3D produit des données que personne n’exploite. Une revue d’exception hebdomadaire, intégrée aux rituels qualité existants, évite l’accumulation de rapports non traités.
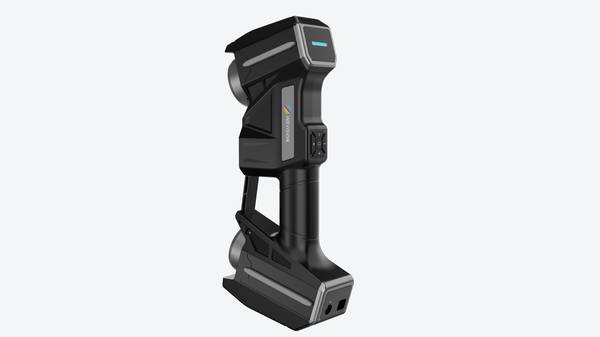
Enfin, la formation des opérateurs ne doit pas être sous-estimée. Les cas documentés montrent des applications en moule, automobile, mécanique générale et énergie, mais chaque environnement impose ses propres contraintes de manipulation.
Un premier article inspecté avec le scanner, puis contrôlé par une méthode indépendante, reste la meilleure preuve de corrélation avant généralisation.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.